

I. Основной принцип: как сжатый воздух преобразуется в механическую энергию?
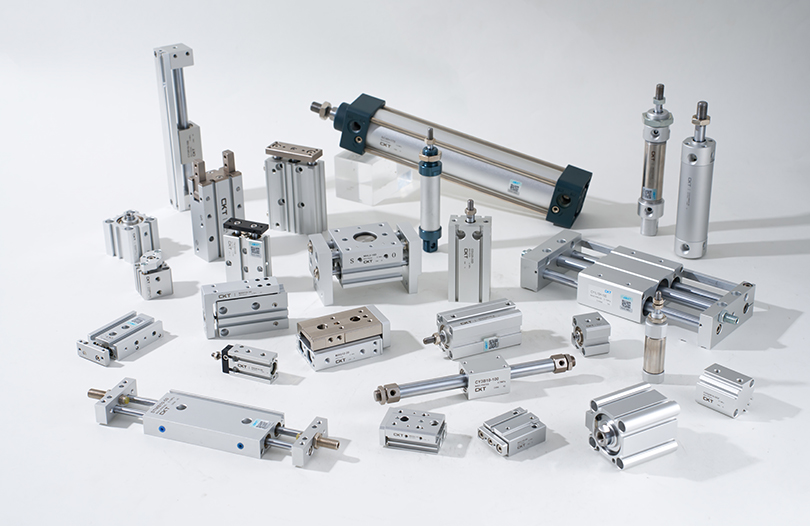
В качестве основного привода в пневматических системах, пневматический воздушный цилиндр Для преобразования энергии они полагаются на точную комбинацию гидромеханики и механической конструкции. Детальный анализ должен охватывать три ключевых аспекта: характеристики подачи воздуха, детали конструкции и принципы преимуществ.
С точки зрения основ подачи воздуха, промышленный сжатый воздух требует обработки осушением, фильтрацией и стабилизацией давления. Обычно точка росы под давлением должна быть ниже -20°C, а размер частиц твердых примесей должен быть менее 5 мкм, чтобы предотвратить повреждение внутренних компонентов цилиндра. Когда обработанный сжатый воздух поступает в камеру цилиндра через электромагнитный клапан, он сначала проходит через воздухозаборное отверстие на торцевой крышке, а затем равномерно распределяется по обеим сторонам поршня через буферную втулку (имеется в некоторых моделях) для обеспечения стабильного давления, действующего на торец поршня.
На примере цилиндра двустороннего действия с одним штоком поршня внутренняя стенка цилиндра подвергается прецизионному хонингованию, в результате чего достигается шероховатость поверхности Ra 0,2-0,4 мкм. Он работает с комбинированными уплотнениями (обычно полиуретановыми направляющими кольцами U-образного сечения) на поршне для достижения двунаправленного уплотнения. Направляющие кольца, в основном изготовленные из политетрафторэтилена (ПТФЭ), не только уменьшают прямое трение между поршнем и цилиндром, но также обеспечивают соосность поршня, предотвращая отклонение штока поршня. Когда сжатый воздух поступает в бесштоковую камеру, давление газа толкает поршень в сторону штоковой камеры, а газ из штоковой камеры выбрасывается через выпускное отверстие. Во время процесса выхлопа некоторые модели используют глушитель для снижения шума (обычно уровень шума снижается с 85 дБ до менее 65 дБ). И наоборот, когда воздух попадает в камеру штока, поршень движется в противоположном направлении, совершая возвратно-поступательный цикл.
Что касается эффективности преобразования энергии, на механический КПД цилиндра в основном влияют трение уплотнения и сжимаемость газа. В идеальных условиях эффективность преобразования энергии давления в механическую энергию может достигать 95%. Однако на практике из-за потерь на трение уплотнения (составляющих примерно 5–10%) и утечки газа (составляющих примерно 2–5%) фактический КПД обычно поддерживается в пределах 70–90%. Тем не менее, по сравнению с гидравлическими системами, пневматические цилиндры не требуют сложных цепей, таких как масляные резервуары и трубопроводы, что приводит к более короткому пути передачи энергии и более высокой скорости реагирования. Время задержки от подачи воздуха до перемещения штока поршня можно контролировать в пределах 0,02–0,05 секунды, что делает их особенно подходящими для сценариев высокочастотной работы (например, сортировка электронных компонентов, которая может выполнять 30–50 циклов в минуту).
Их преимущества в области адаптации к окружающей среде также заслуживают особого внимания: сжатый воздух сам по себе нетоксичен и не имеет запаха, и даже в случае утечки он не загрязняет детали или окружающую среду. Поэтому они широко используются в индустрии упаковки пищевых продуктов (например, машины для формования шоколада) и фармацевтической промышленности (например, оборудование для розлива вакцин). По сравнению с электрическими приводами пневматические цилиндры более долговечны во влажных средах (например, в оборудовании для мойки автомобилей) и в пыльных средах (например, в оборудовании для сортировки руды), что исключает опасения по поводу повреждения двигателя влагой или попадания пыли в обмотки, что приведет к неисправностям. Кроме того, пневматические цилиндры обладают более высокой устойчивостью к перегрузкам. При нагрузке, превышающей номинальное значение, шток поршня перестает двигаться, не сгорая, как мотор; нормальную работу можно восстановить, просто уменьшив нагрузку, что приводит к снижению затрат на техническое обслуживание.
II. Типовой анализ: какой тип цилиндра подходит для разных сценариев?
Классификация типов цилиндров основана на углубленном сопоставлении конструкции, параметров производительности и требований сценария. Каждый тип имеет свою уникальную логику применения и границы производительности:
1. Тип линейного движения: основной выбор для традиционных сценариев.
Цилиндры одностороннего действия: в дополнение к обычному типу с пружинным возвратом существуют типы с возвратом под действием силы тяжести (подходящие для сценариев установки вертикально вниз, например, при открытии ворот бункера) и типы с возвратом под давлением воздуха (обеспечивающий возврат через другой воздушный контур низкого давления, подходящий для узких помещений, где невозможно установить пружины). Их конструктивная особенность состоит в том, что для управления необходим только один воздухозаборник, что позволяет экономить количество электромагнитных клапанов, а их стоимость на 15-20% ниже, чем у цилиндров двойного действия. Однако из-за ограничений метода возврата их возвратная сила обычно меньше, чем сила тяги (возвратная сила типов с пружинным возвратом составляет примерно 30–50% от силы тяги), а ход не должен быть слишком длинным (обычно не более 300 мм, в противном случае пружина склонна к усталостному разрушению). В практических приложениях, таких как позиционирование материала на сборочных линиях, тягу цилиндров одностороннего действия можно контролировать, регулируя давление подачи воздуха (обычно устанавливаемое на уровне 0,3–0,5 МПа), чтобы избежать раздавливания заготовок, а магнитные переключатели можно использовать для точного определения того, находится ли поршень на месте.
Цилиндры двустороннего действия: в зависимости от методов установки их можно разделить на стандартные типы (передний фланец, задний фланец, крепление на лапах, цапфовое крепление и т. д.) и компактные типы (встроенный корпус цилиндра и конструкция торцевой крышки, что позволяет уменьшить длину на 20–30%). Обе стороны поршня могут выдерживать давление, а разница между тягой и силой тяги в основном обусловлена площадью поперечного сечения штока поршня (эффективная несущая силу площадь камеры штока равна эффективной несущей площади бесштоковой камеры минус площадь поперечного сечения штока поршня). Если взять в качестве примера цилиндр с диаметром отверстия 50 мм и диаметром штока поршня 20 мм, тяга бесштоковой камеры составляет примерно 980 Н, а тяговое усилие штоковой камеры составляет примерно 750 Н. Поэтому в сценариях вертикального подъема с тяжелыми грузами приоритет следует отдавать направлению нагрузки бесштоковой камеры. В автоматизированных производственных линиях цилиндры двойного действия часто используются в сочетании с направляющими устройствами (например, линейными направляющими) для повышения точности движения. Например, в оборудовании для затяжки болтов на линиях сборки автозапчастей цилиндр приводит в движение затяжной вал вверх и вниз, обеспечивая точность повторного позиционирования ±0,1 мм.
Миниатюрные/тонкие цилиндры: Миниатюрные цилиндры (с диаметром отверстия 6, 8, 10 мм) обычно имеют цилиндры из нержавеющей стали, а поршневые штоки подвергаются твердому хромированию (толщина покрытия 5–10 мкм), чтобы выдерживать легкие удары. При сборке модулей камеры мобильного телефона миниатюрные цилиндры должны толкать компоненты объектива для позиционирования на микронном уровне, поэтому к стабильности движения цилиндра предъявляются высокие требования. Обычно они оснащаются дроссельными клапанами (например, игольчатыми) для регулирования скорости в пределах 50-100 мм/с. Тонкие цилиндры (диаметром отверстия 20–100 мм) имеют торцевые крышки, изготовленные методом штамповки, что снижает вес на 40 % по сравнению со стандартными типами, что делает их пригодными для установки в узких пространствах, например, между валами печатной машины и под револьверными головками станков с ЧПУ. Некоторые тонкие цилиндры также имеют пазы для крепления магнитного переключателя, что устраняет необходимость в дополнительных кронштейнах и экономит время установки. Они имеют конструкцию с двойным уплотнением (первичное уплотнение и вторичное уплотнение) со скоростью утечки, контролируемой ниже 5 мл/мин (при стандартных условиях).
2. Бесштоковые цилиндры: компактное решение для сценариев с длинным ходом
Основная технология бесштоковых цилиндров с механическим соединением заключается в системе уплотнений. В прорези на корпусе цилиндра используется двухслойная уплотнительная лента (внутренняя уплотнительная лента из полиуретана и внешняя пылезащитная лента из нитрильного каучука). Уплотнительная лента фиксируется на торцевой крышке с помощью уплотнительного прижимного блока, чтобы исключить утечку газа. Соединение ползуна с поршнем выполнено из высокопрочного легированного материала (например, алюминиевого сплава 6061-Т6) с анодированной обработкой (толщина оксидной пленки 10-15 мкм), повышающей износостойкость более чем в 3 раза. Во время работы ползунок должен перемещаться вместе с направляющей (например, встроенным линейным подшипником), чтобы избежать повреждения уплотнительной ленты эксцентрическими нагрузками. Максимально допустимая эксцентриковая нагрузка обычно составляет 10–15 % номинальной нагрузки. Например, в звене транспортировки шасси на сборочной линии автомобилей бесштоковый цилиндр с механическим соединением должен приводить в движение шасси массой 50 кг для перемещения с ходом до 5 м. В этом случае следует выбрать усиленную направляющую, а скорость следует контролировать на уровне 0,8–1,2 м/с, чтобы избежать вибрации оборудования, вызванной чрезмерной инерцией.
Магнитные кольца магнитных бесштоковых цилиндров изготовлены из высокопрочного магнитного материала неодим-железо-бор с магнитным энергетическим произведением 35-40МГОэ. Синхронное движение достигается за счет магнитного притяжения между внутренним магнитным кольцом поршня и внешним магнитным кольцом внешнего движущегося тела. Чтобы обеспечить стабильную магнитную силу, зазор между внутренним и внешним магнитными кольцами должен контролироваться на уровне 0,5-1 мм, а материал корпуса цилиндра должен быть немагнитным (например, алюминиевый сплав, нержавеющая сталь 304). Их преимущество заключается в бесстержневой конструкции, которая обеспечивает лучшие характеристики уплотнения при почти нулевой утечке, что делает их подходящими для сценариев с высокими требованиями к чистоте (например, транспортировка полупроводниковых пластин). Однако их грузоподъемность ограничена магнитной силой, обычно максимальная нагрузка не превышает 30 кг, и они не подходят для высокочастотных сценариев «старт-стоп» (в противном случае магнитное кольцо склонно к размагничиванию).
3. Поворотные цилиндры: специализированные приводы для вращательного движения.
Реечные вращающиеся цилиндры: Реечная и поршень выполнены как единое целое, а профиль зубьев рейки в основном эвольвентный (модуль 1-3). Работает с высокоточными шестернями (точность передачи до 5 класса), обеспечивающими погрешность угла поворота менее ±0,5°. Некоторые модели оснащены винтами регулировки угла, позволяющими точно регулировать угол поворота в пределах ±5° для удовлетворения требований точного позиционирования. В сценариях управления клапанами (например, трубопроводной арматурой на водоочистных сооружениях) реечные поворотные цилиндры могут управлять скоростью вращения путем регулирования давления подачи воздуха (обычно 0,4-0,6 МПа) и обеспечивать открытие, закрытие и удержание клапана в промежуточном положении с помощью датчиков положения со сроком службы более 1 миллиона циклов.
Роторные цилиндры лопастного типа: Лопатка и ротор соединены шпонкой, а уплотнения (обычно комбинированные уплотнения из нитрильной резины и ПТФЭ) должны быть установлены с обеих сторон лопасти, чтобы предотвратить утечку газа с одной стороны на другую. Внутренняя стенка статора требует прецизионной обработки для обеспечения уплотнительного зазора 0,02-0,05 мм между статором и лопаткой; в противном случае эффективность значительно снизится. Угол поворота поворотных цилиндров лопастного типа обычно составляет фиксированные углы, такие как 90 °, 180 ° и 270 °. Для управления произвольным углом необходим регулятор угла. Из-за конструктивных ограничений их выходной крутящий момент невелик (например, лопастной цилиндр с диаметром отверстия 40 мм имеет максимальный крутящий момент примерно 5 Н·м), поэтому они в основном используются для вращения осветительных приборов (например, зажима небольших заготовок). Уплотнения необходимо регулярно заменять (обычно каждые 3–6 месяцев), чтобы обеспечить герметичность.
4. Специализированные типы для экстремальных условий: адаптивная конструкция для суровых условий
В высокотемпературных средах (например, оборудование для подачи стальных заготовок в металлургической промышленности, с рабочей температурой 200-300°С) в цилиндрах должны использоваться жаропрочные материалы: корпус цилиндра изготовлен из нержавеющей стали 316L (выдерживает температуру ниже 300°С), уплотнения - из фторкаучука (длительная рабочая температура -20°С до 200°С, с кратковременной стойкостью). до 250°С), а поверхность штока поршня покрыта керамикой (твердость до HV1000 и выше, повышающая износостойкость в 5 раз). Кроме того, на торцевых крышках необходимо установить радиаторы, чтобы предотвратить передачу тепла к уплотнениям, вызывающую старение.
В агрессивных средах (например, морское инженерное оборудование, контактирующее с морской водой) цилиндры требуют комплексной антикоррозионной обработки: корпус цилиндра изготавливается из нержавеющей стали 316L с пассивирующей обработкой, шток поршня - из нержавеющей стали 316L или подвергается хромированию (толщина покрытия 20-30 мкм) с герметизирующей обработкой, торцевые крышки, поршни и другие детали - из нержавеющей стали, уплотнения - из фторкаучук или перфторэфирный каучук с высокой коррозионной стойкостью. Некоторые модели также устанавливают антикоррозионные фильтры на воздушных отверстиях для дальнейшего предотвращения попадания агрессивных газов во внутреннюю часть цилиндра.
В чистых помещениях (например, при производстве полупроводниковых чипов, где требуется чистота класса 1 по ISO) цилиндры должны соответствовать требованиям по низкому выбросу частиц и низкой летучести: цилиндр цилиндра и шток поршня изготовлены из нержавеющей стали 316L с прецизионной полировкой (шероховатость поверхности Ra 0,1-0,2 мкм) для предотвращения прилипания пыли; неметаллические компоненты, такие как уплотнения и направляющие кольца, изготовлены из материалов с низким уровнем выбросов частиц, таких как ПТФЭ или модифицированный полиэтилен, и подвергаются высокотемпературной очистке для удаления летучих веществ; поверхность цилиндра подвергается антистатической обработке для предотвращения статической адсорбции пыли. Кроме того, выхлопы цилиндров, предназначенных для чистых помещений, должны обрабатываться высокоэффективным фильтром твердых частиц (HEPA), чтобы избежать загрязнения окружающей среды чистых помещений выхлопными газами.|
III. Руководство по выбору: точное соответствие требованиям посредством пятимерных параметров
Выбор цилиндра напрямую определяет стабильность и эффективность оборудования. Необходимо систематически учитывать основные размеры, такие как нагрузка, давление и ход, в сочетании с практическими этапами работы:
1. Расчет нагрузки: уточнение необходимой тяговой/тяговой силы.
Сначала проанализируйте тип нагрузки (горизонтальное движение, вертикальный подъем и т. д.). При горизонтальных нагрузках необходимо учитывать коэффициент трения (обычно 0,1-0,3), а при вертикальных – ускорение свободного падения. Логика расчета фактической тяги следующая: фактическая тяга = фактическое рабочее давление × эффективная площадь поршня × коэффициент эффективности.
Среди них фактическое рабочее давление должно учитывать потерю давления подачи воздуха (например, для трубопровода длиной 10 м и диаметром 8 мм потеря давления составляет примерно 0,02–0,05 МПа), поэтому фактическое рабочее давление обычно на 5–10 % ниже давления подачи воздуха. Что касается эффективной площади поршня, в случае цилиндра с одним поршневым штоком эффективная площадь бесштоковой камеры равна площади поперечного сечения внутренней части цилиндра, а эффективная площадь камеры штока равна площади поперечного сечения цилиндра минус площадь поперечного сечения штока поршня. КПД зависит от точности цилиндра: 0,7-0,8 для обычных цилиндров и 0,8-0,9 для цилиндров высокой точности (например, направляющих).
В качестве примера рассмотрим сценарий наклонного толкания под углом 30°: масса заготовки составляет 50 кг, скользящая по направляющей (коэффициент трения 0,15), с ускорением 0,8 м/с² на этапе ускорения и давлением подачи воздуха 0,6 МПа (фактическое рабочее давление 0,55 МПа). Сначала рассчитайте общую силу нагрузки: составляющая силы тяжести в наклонном направлении = 50 кг × 9,8 м/с² × sin30° ≈ 245 Н; сила трения = 50 кг × 9,8 м/с² × cos30° × 0,15 ≈ 63,6 Н; сила инерции = 50 кг × 0,8 м/с² = 40 Н; Общая сила нагрузки = сумма этих трех частей, примерно 348,6 Н. Если для подшипника силы используется бесштоковая камера и коэффициент эффективности равен 0,8, требуемая эффективная площадь поршня = общая сила нагрузки / (фактическое рабочее давление × коэффициент эффективности), рассчитанная примерно 7,97×10^-4 м². Диаметр отверстия можно определить по эффективной площади, которая, по расчетам, составляет примерно 31,6 мм. На практике следует выбирать стандартный диаметр отверстия 40 мм (серия стандартных диаметров отверстия: 12, 16, 20, 25, 32, 40, 50, 63, 80, 100 мм и т. д.). В настоящее время фактическая тяга = 0,55 МПа × эффективная площадь бесштоковой камеры для диаметра отверстия 40 мм × коэффициент эффективности 0,8, примерно 552 Н. Коэффициент безопасности (отношение фактической тяги к общей силе нагрузки) составляет примерно 1,58, что соответствует требованию коэффициента безопасности 1,5-2.
2. Обводка и буферизация: избегайте воздействия движения
Выбор хода должен учитывать фактическое расстояние перемещения оборудования и запас безопасности. В дополнение к обычному запасу в 5–10% следует также учитывать следующие факторы: если цилиндр используется для перемещения заготовок в заданное положение, необходимо зарезервировать пространство для регулировки ошибок позиционирования заготовки (обычно 5–10 мм); при использовании для зажима заготовок необходимо предусмотреть компенсационное пространство для отклонений размеров заготовки (обычно 3-5 мм). Для цилиндров с длинным ходом (>300 мм) особое внимание необходимо уделять жесткости штока поршня, чтобы предотвратить изгиб под нагрузкой. Как правило, соотношение диаметра отверстия и хода следует контролировать в пределах 1:10 (например, диаметр отверстия 40 мм с максимальным ходом 400 мм). Если это соотношение превышено, следует выбрать утолщенный шток поршня (например, увеличение диаметра штока поршня с 16 мм до 20 мм) или направляющее устройство (например, двухвальный цилиндр, направляющий цилиндр).
Выбор системы буферизации зависит от скорости движения, веса груза и требований к точности оборудования: когда скорость ≤0,3 м/с и нагрузка ≤50 кг, можно использовать резиновый буфер (простая конструкция, низкая стоимость), но эффект буферизации ограничен, что делает его подходящим для сценариев, нечувствительных к ударам (например, толкание материала); при скорости 0,3-0,8 м/с и нагрузке 50-200 кг требуется регулируемая буферизация (требуется регулируемая буферизация) – достигается путем установки дроссельной заслонки на буферной камере для регулировки скорости выхлопа. Это позволяет гибко регулировать буферную силу в зависимости от реальных условий работы, что делает ее подходящей для большинства промышленных сценариев (например, позиционирования заготовки на сборочных линиях). Когда скорость превышает 0,8 м/с и нагрузка превышает 200 кг, необходим гидравлический амортизатор (устанавливаемый независимо в конце хода цилиндра). Он обладает большой буферной способностью и может снизить ударное ускорение с 10 м/с² до менее 2 м/с², что делает его идеальным для высокоскоростных сценариев с большими нагрузками (например, при перемещении крупных заготовок).
Кроме того, требует внимания и обслуживание системы буферизации: буферную камеру регулируемой буферизации необходимо регулярно (каждые 3-6 месяцев) чистить, чтобы не допустить закупорки выпускного отверстия примесями, что может привести к выходу буфера из строя. Резиновые буферные подушки следует периодически проверять (каждые 1-2 месяца); если обнаружено старение или деформация, их необходимо незамедлительно заменить, чтобы избежать повышенного ударного шума и риска повреждения оборудования.
3. Установка и обнаружение: адаптация к структуре оборудования
При выборе метода установки необходимо всесторонне учитывать пространственное расположение оборудования, направление силы и требования к точности движения:
Фланцевое крепление: разделено на передний фланец (монтируется на переднем конце цилиндра) и задний фланец (монтируется на заднем конце цилиндра). Для соединения фланца с оборудованием следует использовать высокопрочные болты (например, класса 8,8 или выше), при этом должна быть обеспечена перпендикулярность между поверхностью фланца и осью цилиндра (погрешность перпендикулярности ≤0,1 мм/м). Этот метод подходит для сценариев с фиксированными нагрузками и высокими требованиями к точности движения (например, зажим приспособлениями станка).
Крепление цапфы: включает цапфы типа «рыбий глаз» (допускающие определенный угол поворота, обычно ±5°) и цапфы со сферическими подшипниками (угол поворота до ±10°). Во время установки необходимо обеспечить посадочный зазор между отверстием цапфы и соединительным валом оборудования (обычно 0,05-0,1 мм), чтобы избежать неустойчивого движения, вызванного чрезмерным зазором. Он подходит для случаев, когда нагрузка слегка раскачивается (например, толкающие устройства на наклонных конвейерах).
Крепление на ножках: включает крепления для передних и задних ножек, а также крепления для ножек с двумя проушинами. Соединение между опорой для ног и оборудованием должно быть надежным, чтобы не допустить ослабления под нагрузкой. В связи с тем, что точки опоры опоры лапки удалены от оси цилиндра, ее боковое силовое сопротивление слабое (боковая нагрузка обычно не превышает 10 % номинальной нагрузки). Он подходит для сценариев с небольшой нагрузкой и фиксированным направлением движения (например, толкание небольших заготовок).
Поворотный монтаж: Цилиндр крепится к кронштейну оборудования с помощью шарнирного пальца, что позволяет цилиндру поворачиваться вокруг шарнирного пальца (угол поворота обычно ±15°). Для посадки между шарнирным штифтом и отверстием цапфы цилиндра должна использоваться переходная посадка (например, H7/g6), что делает ее подходящей для случаев, когда нагрузка имеет большой угол поворота (например, механизмы переворачивания материала).
Для определения положения, в дополнение к обычным магнитным переключателям, существуют также концевые выключатели и фотоэлектрические датчики: Магнитные переключатели определяют положение поршня, определяя магнитное кольцо на поршне, с быстрой скоростью срабатывания (≤1 мс). При установке необходимо обратить внимание на точность совмещения с магнитным кольцом (отклонение ≤1 мм); в противном случае может произойти сбой обнаружения. Концевые выключатели срабатывают от механического контакта, что обеспечивает высокую надежность, но низкую скорость срабатывания (≥10 мс), что делает их пригодными для сценариев с низкими требованиями к скорости срабатывания (например, защита оборудования от предельного положения). Фотоэлектрические датчики обеспечивают позиционирование, обнаруживая блокирующий сигнал поршня или ползуна, не требуя контакта с корпусом цилиндра, что делает их пригодными для работы в агрессивных или высокотемпературных средах. Однако необходимо следить за тем, чтобы в зоне обнаружения не было сильных световых помех.
4. Регулирование скорости: соответствие требованиям условий труда
Скорость вращения цилиндров в основном контролируется дросселированием впуска или выпуском воздуха, а сценарии применения и логика регулировки этих двух методов существенно различаются:
Дроссельное регулирование впуска воздуха включает установку дроссельного клапана на впуске воздуха в цилиндр для управления скоростью выдвижения или втягивания штока поршня путем ограничения потока на впуске. Преимущество этого метода заключается в простой настройке и подходит для сценариев с низкими требованиями к стабильности скорости (например, обычное толкание материала). Однако при изменении нагрузки скорость существенно колеблется (диапазон колебаний до ±20%). Например, когда вес толкаемой заготовки увеличивается с 10 кг до 20 кг, скорость может снизиться со 150 мм/с до менее 100 мм/с, если используется дросселирование воздухозаборника, что влияет на производственный цикл.
Дроссельное регулирование выхлопа включает установку дроссельного клапана на выпускном отверстии цилиндра для косвенной регулировки скорости движения путем управления скоростью выхлопа. Поскольку дросселирование выхлопных газов поддерживает определенное противодавление внутри цилиндра, оно эффективно подавляет колебания скорости, вызванные изменениями нагрузки (диапазон колебаний можно контролировать в пределах ±5%), что делает его более подходящим для сценариев с высокими требованиями к стабильности скорости (например, выравнивание деталей при точной сборке). При фактической регулировке необходимо обратить внимание на установочное положение выпускной дроссельной заслонки: для цилиндров двустороннего действия дроссельные заслонки должны быть установлены на выпускных отверстиях как бесштоковой камеры, так и штоковой камеры для независимой регулировки скоростей выдвижения и втягивания.
Кроме того, на скорость цилиндра также влияют скорость потока подаваемого воздуха и диаметр трубопровода. Если длина трубопровода превышает 10 м, диаметр трубопровода следует соответствующим образом увеличить (например, с 8 мм до 10 мм), чтобы избежать снижения скорости из-за недостаточной скорости потока. Если требуется сверхвысокая скорость движения (>1 м/с), следует выбрать электромагнитный клапан с большим расходом (диаметр отверстия ≥15 мм) в сочетании с коротким трубопроводом (<5 м) для уменьшения сопротивления потоку газа.
5. Подбор аксессуаров: обеспечение бесперебойной работы системы
Рациональный выбор аксессуаров напрямую влияет на стабильность работы и срок службы баллона, а ключевые аксессуары, такие как трубопроводы, электромагнитные клапаны и разъемы, необходимо рассматривать поочередно:
Для трубопроводов материал следует выбирать в зависимости от рабочего давления и температуры окружающей среды: полиуретановые трубопроводы можно использовать для сценариев с нормальной температурой и низким давлением (давление ≤1 МПа, температура от -5 ℃ до 60 ℃) благодаря их хорошей гибкости и небольшому весу, что делает их подходящими для сценариев движения с частыми изгибами (например, цилиндры на концах роботизированных манипуляторов). Нейлоновые трубопроводы следует использовать при средних температурах (от -20 ℃ до 120 ℃) из-за их лучшей устойчивости к старению. Трубопроводы из политетрафторэтилена подходят для работы в агрессивных средах, так как устойчивы к сильным кислотам и щелочам. Диаметр трубопровода должен соответствовать интерфейсу цилиндра; Общие характеристики интерфейса цилиндра включают G1/8, G1/4 и G3/8, что соответствует диаметру трубопровода 6 мм, 8 мм и 10 мм соответственно. Использование трубопровода меньшего диаметра приведет к недостаточной скорости потока и снижению скорости вращения цилиндра.
Электромагнитные клапаны являются основными компонентами для управления движением цилиндра, и их следует выбирать в зависимости от типа цилиндра и требований к движению: для цилиндров одностороннего действия требуются 2/3-ходовые электромагнитные клапаны (управляющие впуском и выпуском воздуха), тогда как для цилиндров двойного действия требуются 5/2-ходовые электромагнитные клапаны (управляющие впуском и выпуском воздуха как для бесштоковой, так и для штоковой камеры). Спецификация напряжения электромагнитного клапана должна соответствовать источнику питания оборудования (общие характеристики включают 24 В постоянного тока и 220 В переменного тока), а время отклика должно составлять ≤ 10 мс, чтобы соответствовать требованиям к высокочастотному движению. Кроме того, в пыльной или влажной среде следует выбирать электромагнитные клапаны со степенью защиты IP65 или выше, чтобы предотвратить повреждение внутренних компонентов.
Соединители используются для соединения трубопроводов с баллонами и электромагнитными клапанами, при этом следует выбирать модели, соответствующие диаметру трубопровода и характеристикам интерфейса: быстроразъемные фитинги обеспечивают простую установку и подходят для сценариев, требующих частой разборки (например, на этапах ввода оборудования в эксплуатацию). Компрессионные фитинги обеспечивают лучшую герметичность и подходят для случаев, требующих длительной стабильной работы (например, оборудование производственных линий). В средах с сильной вибрацией (например, станки) следует использовать соединители со стопорными гайками, чтобы предотвратить ослабление и утечку.
IV. Советы по обслуживанию: как продлить срок службы пневмоцилиндров?
Научное техническое обслуживание может значительно повысить надежность цилиндров и снизить частоту отказов. В основе лежат четыре ключевых аспекта: очистка приточного воздуха, защита уплотнений, регулярные проверки и диагностика неисправностей. Ниже приведены подробные практические методы:
1. Очистка приточного воздуха: снижение внутреннего износа
Влага, масло и примеси в сжатом воздухе являются основными причинами внутреннего износа цилиндров и старения уплотнений. Для достижения эффективной фильтрации необходима трехступенчатая система очистки:
Первичная фильтрация (предварительная фильтрация): на выходе воздушного компрессора устанавливается основной линейный фильтр с точностью фильтрации 5–10 мкм, который в основном используется для удаления крупных твердых частиц (например, ржавчины, пыли) из воздуха и отделения части жидкой воды и масла. Сливной кран следует регулярно (каждые 1-2 недели) открывать для слива воды. В условиях повышенной влажности (например, в сезон дождей в южных регионах) частоту слива следует увеличить (1-2 раза в день), чтобы предотвратить скопление воды внутри фильтра.
Вторичная фильтрация (прецизионная фильтрация): в контуре подачи воздуха в цилиндр установлен прецизионный фильтр с точностью фильтрации 1–5 мкм для дальнейшего удаления мелких примесей и масляного тумана. Фильтрующий элемент прецизионного фильтра следует регулярно заменять (каждые 3-6 месяцев). В запыленных помещениях (например, в цехах по переработке руды) цикл замены следует сократить (каждые 1-2 месяца). При замене сначала следует отключить подачу воздуха и сбросить давление внутри фильтра, чтобы предотвратить попадание примесей в выходной контур.
Третичная фильтрация (очистка масляного тумана): для безмасляных смазочных цилиндров (используемых в некотором оборудовании пищевой и фармацевтической промышленности) после прецизионного фильтра следует установить сепаратор масляного тумана с точностью фильтрации 0,01 мкм для удаления следов масляного тумана из воздуха, гарантируя, что содержание масла в воздухе, поступающем в цилиндр, составляет ≤0,01 мг/м³. Фильтрующий элемент сепаратора масляного тумана следует заменять каждые 6–12 месяцев, а для контроля степени загрязнения фильтрующего элемента следует использовать дифференциальный манометр. Если перепад давления превышает 0,1 МПа, фильтрующий элемент необходимо немедленно заменить.
Кроме того, давление редукционного клапана должно стабильно регулироваться в диапазоне номинального рабочего давления цилиндра (обычно 0,4–0,6 МПа), чтобы избежать повреждения уплотнений, вызванного работой при избыточном давлении. При длительном простое оборудования (более 1 месяца) подачу воздуха следует отключить, а сжатый воздух внутри баллона спустить во избежание внутренней коррозии.
2. Защита уплотнений: блокирование внешних опасностей
Уплотнения являются ключевыми компонентами для предотвращения утечки газа и обеспечения нормальной работы баллона. Целевые меры защиты следует принимать исходя из сценария применения:
Ежедневный осмотр: Поверхность штока поршня цилиндра следует проверять еженедельно на наличие царапин и коррозии. При обнаружении на поверхности штока поршня пятен ржавчины или царапин их следует немедленно аккуратно отполировать мелкой наждачной бумагой (зернистость 800-1000), а затем нанести специальную смазку (например, смазку на литиевой основе), чтобы предотвратить повреждение уплотнений. В то же время проверьте, нет ли утечек в месте соединения торцевой крышки цилиндра и цилиндра. Если обнаружена утечка, затяните соединительные болты (момент затяжки должен соответствовать требованиям руководства по эксплуатации цилиндра, чтобы избежать деформации цилиндра из-за чрезмерной затяжки). Если после затяжки утечка все еще возникает, замените прокладку торцевой крышки.
Замена уплотнений: При повышенной утечке в цилиндре (более 10 мл/мин), значительном снижении скорости движения или заклинивании штока поршня уплотнения следует незамедлительно заменить. Перед заменой цилиндр следует разобрать и очистить такие компоненты, как цилиндр и поршень (очистить безводным этанолом или керосином; следует избегать использования агрессивных растворителей). При замене следует выбирать уплотнения, соответствующие исходной модели (следует обратить внимание на соответствие материалов, например, уплотнения из фторкаучука для работы в условиях высоких температур), а во время установки на поверхность уплотнения следует нанести небольшое количество смазки, чтобы уменьшить сопротивление установки и избежать повреждения уплотнения.
Защита от пыли: В пыльных помещениях (например, в деревообрабатывающих мастерских, на заводах по переработке цемента) на выступающем конце штока поршня цилиндра следует устанавливать пылезащитную крышку (например, телескопическую пылезащитную крышку, складную пылезащитную крышку), чтобы предотвратить попадание пыли внутрь цилиндра. Пылезащитный чехол следует проверять регулярно (каждые 2–4 недели); при обнаружении повреждения его следует немедленно заменить, чтобы предотвратить попадание пыли в цилиндр цилиндра через шток поршня и усиление внутреннего износа.
3. Регулярный осмотр: своевременное устранение неполадок.
Регулярный осмотр является важным средством предотвращения отказов цилиндров. Должны быть созданы системы ежемесячных, ежеквартальных и ежегодных проверок с четкими объектами и стандартами проверки:
Ежемесячная проверка: сосредоточьтесь на проверке рабочего состояния цилиндра, в том числе на том, является ли движение плавным, нет ли ненормального шума (например, «шипящего» звука утечки, «щелкающего» звука механического столкновения), а также плавности перемещения штока поршня (без заклинивания или отклонения). В то же время проверьте точность обнаружения магнитного переключателя, вручную нажав на поршень и наблюдая, может ли магнитный переключатель точно определить положение поршня. В случае сбоя обнаружения отрегулируйте положение установки магнитного переключателя или замените переключатель.
Ежеквартальный осмотр: разберите и осмотрите ключевые компоненты цилиндра, включая поршень, шток поршня и направляющее кольцо. Проверьте наличие износа поверхности поршня (поршень следует заменить, если величина износа превышает 0,1 мм), погрешность прямолинейности штока поршня (шток поршня следует откалибровать или заменить, если погрешность превышает 0,1 мм/м), а также износ направляющего кольца (направляющее кольцо следует заменить, если зазор превышает 0,2 мм). Кроме того, проверьте шероховатость поверхности внутренней стенки цилиндра; если обнаружены явные царапины или ржавчина, гильзу цилиндра следует отремонтировать с помощью хонинговальных инструментов или заменить.
Ежегодная проверка: проверьте общую производительность цилиндра, включая проверку силы тяги (измерьте фактическое выходное усилие с помощью динамометра; если отклонение от номинального значения превышает 10 %, выясните причину, например, износ уплотнения или недостаточное давление подачи воздуха), проверку на герметичность (измерьте утечку в цилиндре при номинальном давлении; замените уплотнения, если утечка превышает стандартное значение) и проверку срока службы (имитируйте фактические рабочие условия и работайте непрерывно в течение более 100 000 циклов, чтобы увидеть, есть ли в цилиндре неисправности). В то же время полностью затяните соединительные болты и разъемы цилиндра, чтобы предотвратить ослабление, вызванное длительной вибрацией.
4. Диагностика неисправностей: быстрое обнаружение и устранение
При выходе из строя цилиндра поиск неисправностей должен осуществляться по принципу «сначала внешнее, потом внутреннее; сначала простое, затем сложное». Ниже приведены распространенные неисправности и их решения:
Неисправность 1: Цилиндр движется медленно или вообще не движется.
Возможные причины: ① Недостаточное давление подачи воздуха (неправильная регулировка редукционного клапана или неисправность воздушного компрессора); ② Трубопровод заблокирован или имеет недостаточный диаметр (трубопровод заблокирован посторонними предметами или диаметр трубопровода не соответствует требованиям); ③ Неисправность электромагнитного клапана (перегорание катушки или заклинивание сердечника клапана); ④ Старение уплотнений (протечки из-за изношенных уплотнений поршня).
Решения: ① Проверьте давление подачи воздуха, отрегулируйте редукционный клапан до номинального давления и отремонтируйте или замените воздушный компрессор, если он выйдет из строя; ② Разберите трубопровод и продуйте засорившуюся часть сжатым воздухом; заменить трубопровод на больший диаметр, если диаметр трубопровода недостаточен; ③ Проверьте напряжение катушки электромагнитного клапана, замените катушку, если она сгорела, а также разберите и очистите сердечник клапана, если он застрял; ④ Разберите цилиндр и замените устаревшие уплотнения.
Неисправность 2: Сильная утечка из цилиндра.
Возможные причины: ① Повреждена прокладка торцевой крышки (ослабленные болты или стареющая прокладка); ② Износ уплотнений штока поршня (царапины на поверхности штока или старение уплотнений); ③ Повреждены гильза цилиндра и уплотнения поршня (износ поршня или стареющие уплотнения); ④ Ослабленные разъемы (ослабленные соединения из-за вибрации).
Решения: ① Затяните болты торцевой крышки и замените прокладку, если она изношена; ② Отремонтируйте поцарапанную поверхность штока поршня и замените уплотнения штока поршня; ③ Замените поршень и его уплотнения; ④ Затяните разъемы и замените их, если они повреждены.
Неисправность 3: Ненормальный шум во время работы цилиндра.
Возможные причины: ① Прогиб штока поршня (неправильная установка или изношенное направляющее кольцо); ② Неисправна система буферизации (неправильная регулировка винтов буфера или изношены уплотнения буфера); ③ Загрязнения внутри цилиндра (загрязнения, попадающие в цилиндр из-за недостаточной очистки приточного воздуха); ④ Влияние коммутации электромагнитного клапана (быстрая скорость срабатывания электромагнитного клапана или отсутствие буферного устройства).
Решения: ① Исправьте положение установки цилиндра и замените изношенное направляющее кольцо; ② Отрегулируйте винты буфера и замените уплотнения буфера, если они изношены; ③ Очистите цилиндр цилиндра и улучшите очистку подаваемого воздуха; ④ Установите дроссельный клапан на выходе электромагнитного клапана, чтобы уменьшить расход газа, или выберите электромагнитный клапан с функцией буферизации.
Неисправность 4: Сбой обнаружения магнитного переключателя.
Возможные причины: ① Неправильное положение установки магнитного переключателя (не совмещено с магнитным кольцом на поршне); ② Размагничивание магнитного кольца (магнитная сила магнитного кольца снижается из-за высокочастотного пуска-останова или высокотемпературной среды); ③ Неисправность магнитного переключателя (перегорание катушки или повреждение компонента обнаружения); ④ Факторы помех (сильное магнитное поле или помехи от высокочастотного оборудования поблизости).
Решения: ① Отрегулируйте положение установки магнитного переключателя, чтобы обеспечить совмещение с магнитным кольцом; ② Замените размагниченное магнитное кольцо; ③ Замените магнитный переключатель; ④ Держитесь подальше от сильных магнитных полей или высокочастотного оборудования или выберите магнитный переключатель с защитой от помех.
V. Углубленный анализ распространенных сценариев применения: практические решения, основанные на условиях работы
Применение пневмоцилиндров в различных отраслях промышленности требует оптимизации конструкции с учетом конкретных условий работы. Выбор, установка, ввод в эксплуатацию и настройка параметров баллонов существенно различаются в зависимости от сценария. Ниже приведена сводная таблица основных параметров применения для четырех типичных отраслей, за которой следуют подробные практические решения:
| Промышленность | Основное требование | Рекомендуемый тип цилиндра | Требования к ключевым параметрам | Установка и обслуживание |
| Электронное производство | Высокая точность, низкий уровень вибрации | Миниатюрные направляющие цилиндры для чистых помещений | Диаметр отверстия 12–25 мм, точность повторения ±0,02 мм, класс чистоты ISO 5. | Установка: Лазерная калибровка параллельности (≤0,01 мм/м), трубы из ПТФЭ. Техническое обслуживание: Ежемесячная очистка поверхности, Ежеквартальная проверка уплотнений. |
| Автомобильное производство | Высокая нагрузка, длительный срок службы | Реечный роторный двигатель для тяжелых условий эксплуатации | Диаметр отверстия 80–125 мм, крутящий момент ≥50 Н·м, прочность ≥800 МПа. | Установка: Соединение с помощью дюбельного штифта (зазор ≤0,03 мм), усиленные направляющие. Техническое обслуживание: Смазка штока каждую смену, Еженедельная очистка буфера. |
| Пищевая упаковка | Легкая очистка без загрязнения окружающей среды | Нержавеющая сталь, антипригарное покрытие | Корпус SUS316L, Ra ≤0,8 мкм, уплотнения FDA | Установка: Вдали от пути прохождения продукта. Трубки для пищевых продуктов (замена ежеквартально). Обслуживание: Ежемесячный микробиологический тест, полугодовая проверка соответствия. |
| Логистика и складирование | Высокая скорость Высокая надежность | Высокоскоростные, тонкие цилиндры | Диаметр отверстия 32–63 мм, скорость 30–50 циклов/мин, усталостная прочность ≥1 миллиона циклов. | Установите: Плавающие соединения (±3°), Клапаны быстрого выпуска. Техническое обслуживание: ежемесячная проверка износа магистрали, ежеквартальная оптимизация сроков. |
1. Электронная промышленность: точный контроль для сценариев точной сборки
В высокоточных сценариях, таких как сварка материнской платы мобильного телефона и упаковка чипов, цилиндры должны обеспечивать позиционирование на микронном уровне и стабильное движение с соблюдением основных требований «высокая точность, низкая вибрация»:
Адаптация выбора: отдайте предпочтение миниатюрным направляющим цилиндрам (например, с диаметром отверстия 12–25 мм) со структурой двойного направляющего вала, обеспечивая точность повторного позиционирования ± 0,02 мм, чтобы избежать отклонений позиционирования, вызванных эксцентрическими нагрузками в цилиндрах с одним валом. Для обработки стружки следует выбирать цилиндры, предназначенные для чистых помещений (класс ISO 5 или выше) с покрытиями с низким уровнем выбросов частиц, чтобы предотвратить загрязнение пылью штифтов стружки.
Установка и ввод в эксплуатацию: во время установки используйте лазерный инструмент для выравнивания, чтобы откалибровать параллельность между осью цилиндра и верстаком (погрешность ≤0,01 мм/м), чтобы избежать повреждения прецизионных компонентов боковыми силами. Трубопроводы из ПТФЭ (внутренний диаметр 4–6 мм) следует использовать для уменьшения влияния пульсации воздушного потока на устойчивость движения; При этом на входе воздуха в цилиндр следует установить прецизионный регулятор давления (точность ±0,005МПа) для стабилизации рабочего давления на уровне 0,3-0,4МПа, предотвращающего отклонения сварки, вызванные колебаниями давления.
Оптимизация параметров: используйте дросселирование выхлопных газов для контроля скорости, регулируя скорость до 30–50 мм/с с помощью микродроссельного клапана и согласовывая ее с гибкими буферными подушками (твердость по Шору A 50–60), чтобы избежать смещения стружки, вызванного ударом в конце хода. На сварочных станциях на конце штока поршня цилиндра может быть установлен датчик давления для контроля контактного давления в режиме реального времени (обычно контролируется при 5-10 Н), и система немедленно отключится, если давление будет ненормальным, чтобы защитить стружку от повреждения давлением.
2. Автомобильная промышленность: обеспечение устойчивости при работе с тяжелыми грузами
В таких сценариях, как сварка кузова автомобиля и сборка шасси, цилиндры должны выдерживать большие нагрузки (50–200 кг) и часто работать с основными требованиями «длительный срок службы при высоких нагрузках»:
Адаптация выбора: выберите цилиндры для тяжелых условий эксплуатации (диаметр отверстия 80–125 мм) с поршневыми штоками из стали 45 # с хромированием (толщина покрытия 20–30 мкм) и прочностью на сжатие ≥800 МПа, чтобы избежать изгиба поршневого штока при длительных тяжелых нагрузках. Для переворота кузова (например, переворота на 90° и манипуляций) реечные поворотные цилиндры (крутящий момент ≥50 Н·м) должны быть согласованы с электромагнитными тормозами, чтобы предотвратить скольжение кузова при отключении питания.
Установка и ввод в эксплуатацию: Монтажные кронштейны должны быть сварены из стальных пластин Q235 толщиной ≥10 мм, чтобы обеспечить несущую способность; Для соединения между цилиндром и кронштейном следует использовать установочные болты (посадочный зазор ≤0,03 мм), чтобы избежать отклонений в движении, вызванных ослаблением болтов. В конвейерных линиях шасси бесштоковые цилиндры должны быть оснащены усиленными направляющими (грузоподъемность ≥300 кг), а ограничительные блоки должны быть установлены на обоих концах направляющих, чтобы предотвратить удар ползуна о торцевую крышку из-за перебега.
Оптимизация технического обслуживания: проверяйте состояние смазки поверхности штока поршня каждую смену (8 часов), применяя высокотемпературную смазку (термостойкость от -30 ℃ до 150 ℃) для уменьшения износа; еженедельно разбирайте торцевую крышку цилиндра, чтобы очистить буферную камеру от загрязнений и заменить устаревшие уплотнения буфера (обычно полиуретановые), чтобы избежать ударных повреждений, вызванных выходом из строя буфера.
3. Индустрия пищевой упаковки: разработка соответствия гигиеническим сценариям
В таких сценариях, как наполнение пищевых продуктов и запечатывание упаковки, цилиндры должны соответствовать гигиеническим стандартам (например, сертификация FDA), а также основным требованиям «легкой очистки без загрязнения»:
Адаптация выбора: выберите цилиндры из нержавеющей стали (материал корпуса цилиндра SUS316L) с полированной поверхностью (шероховатость Ra ≤0,8 мкм), чтобы предотвратить прилипание остатков пищи; уплотнения должны быть изготовлены из пищевого фторкаучука (в соответствии с FDA 21 CFR, часть 177) для предотвращения выброса вредных веществ. Для наполнения соусом следует выбирать цилиндры с антипригарным покрытием (например, тефлоновым), чтобы уменьшить количество остатков соуса.
Установка и ввод в эксплуатацию: Баллоны следует устанавливать вдали от путей транспортировки пищевых продуктов, чтобы предотвратить загрязнение пищевых продуктов утечкой сжатого воздуха; В трубопроводах следует использовать трубки из пищевого силикона (внутренний диаметр 8–10 мм), заменяемые ежеквартально, чтобы предотвратить выброс частиц из-за старения. На заправочных станциях для соединения баллона с заправочным клапаном следует использовать быстроразъемные фитинги для облегчения разборки и очистки; после каждой очистки следует использовать сжатый воздух для просушки внутренней части цилиндра во избежание появления ржавчины, вызванной остаточной влажностью.
Тестирование на соответствие: ежемесячно проводите микробное тестирование поверхности баллона (общее количество бактерий ≤10 КОЕ/см²); Если тест не пройден, замочите и очистите пищевым дезинфицирующим средством (например, раствором гипохлорита натрия), а затем промойте чистой водой. Поручите сторонней организации раз в полгода проводить тестирование материалов на соответствие стандартам, чтобы гарантировать соответствие стандартам материалов, контактирующих с пищевыми продуктами.
4. Индустрия логистики и складирования: эффективная работа по сценариям сортировки и обработки.
В таких сценариях, как экспресс-сортировка и штабелирование полок, цилиндры должны обеспечивать высокочастотное движение (30–50 циклов в минуту) с соблюдением основных требований «высокая скорость, высокая надежность»:
Адаптация выбора: выберите высокоскоростные цилиндры (диаметр отверстия 32–63 мм) с поршнями из легкого алюминиевого сплава (плотность 2,7 г/см³) для уменьшения силы инерции; уплотнения должны быть изготовлены из полиуретана с низким коэффициентом трения (коэффициент трения ≤0,1), чтобы обеспечить плавную работу при высокочастотном движении. Для сортировочных конвейеров следует выбирать тонкие цилиндры (высота ≤40 мм), чтобы сэкономить место для установки, а также использовать клапаны быстрого выпуска, чтобы сократить время выпуска на 50% и повысить скорость движения.
Установка и ввод в эксплуатацию: Соединение между цилиндром и механизмом сортировки должно использовать плавающие соединения, чтобы компенсировать ошибки установки (допускать угловое отклонение ±3°) и избегать заклинивания, вызванного боковыми силами; в трубопроводах следует использовать полиуретановые трубы высокого давления (рабочее давление не более 1,2 МПа) с усталостной прочностью не менее 1 миллиона циклов для предотвращения разрывов из-за высокочастотного изгиба. На станциях штабелирования на цилиндре должны быть установлены датчики положения (время срабатывания не более 1 мс), которые будут сообщать о положении поршня в режиме реального времени и взаимодействовать с системой управления штабелером для обеспечения точной штабелирования.
Оптимизация эффективности: оптимизируйте последовательность движений цилиндра посредством программирования ПЛК. Например, в сценариях сортировки откройте воздухозаборник цилиндра на 0,1 секунды раньше, чтобы уменьшить задержку движения; в то же время установите дроссельные заслонки глушителя на выпускном отверстии цилиндра, чтобы обеспечить скорость, контролируя уровень шума ниже 70 дБ, в соответствии со стандартами мастерской по шуму.
VI. Навыки устранения аварийных ситуаций: практические методы быстрого восстановления производства
Внезапные поломки цилиндров во время производства могут привести к простою производственной линии. Овладение навыками экстренного устранения неполадок может значительно сократить время диагностики и устранения неисправностей. Ниже приведена таблица с кратким описанием распространенных неисправностей и соответствующих решений, а также подробные операции:
| Тип неисправности | Распространенные причины | Меры реагирования в чрезвычайных ситуациях | Рекомендации по последующему лечению | Меры предосторожности |
| Утечка в воздушном порту | Ослабленные фитинги, поврежденные трубопроводы | Затяните фитинги (15-20 Н·м) и обмотайте тефлоновой лентой; разрезать поврежденные трубопроводы и снова соединить | Заменяйте устаревшие трубопроводы, регулярно проверяйте герметичность фитингов. | Тефлоновая лента намотана в направлении вращения резьбы, глубина вставки трубопровода ≥10 мм. |
| Утечка в торцевой крышке | Ослабленные болты, поврежденные уплотнения | Затяните болты по диагонали, добавьте тонкие медные листы; нанести высокотемпературный герметик (затвердевает за 30 минут) | Замените уплотнения, проверьте износ канавок уплотнения цилиндра. | Герметик должен быть устойчив к высоким температурам, без доступа воздуха перед отверждением. |
| Заклинивание штока поршня | Изношенные направляющие кольца, погнутые направляющие валы | Нанесите смазку на литиевой основе и несколько раз нажмите; слегка выпрямите направляющие валы (≤0,1 мм за раз) | Замените направляющие кольца, замените направляющие валы, если они сильно погнуты. | Применяйте равномерную силу во время выпрямления, избегайте повреждения компонентов из-за чрезмерной силы. |
| Заклинивание поршня | Загрязнения в цилиндре, деформированные уплотнения | Протрите цилиндр цилиндра безводным этанолом, временно поменяйте местами уплотнения для использования. | Тщательно очистите гильзу цилиндра, замените деформированные уплотнения. | Избегайте агрессивных растворителей, тщательно высушите после очистки. |
| Перебои в подаче воздуха | Отказ воздушного компрессора, засорение трубопроводов | Переключитесь на резервный воздушный компрессор, для временной подачи используйте баллонный воздух; трубопроводы обратной продувки | Ремонт воздушных компрессоров, замена засоренных трубопроводов | Давление воздуха в баллонах доведено до 0,5 МПа, продуть вдали от персонала. |
| Отказ электромагнитного клапана | Заклинило сердечник клапана, сгорели катушки | Очистите сердечник клапана, замените резервным электромагнитным клапаном; управление через ручной воздушный клапан | Ремонтируйте катушки электромагнитных клапанов, регулярно очищайте сердечники клапанов. | Специальный контроль персонала во время ручного управления, во избежание неправильной эксплуатации. |
| Неисправность магнитного переключателя | Размагничивание магнитного кольца, отказ переключателя | Прикрепите прочные магнитные листы, установите механические стопоры; Управление задержкой ПЛК | Замените магнитные кольца и переключатели, откалибруйте положения обнаружения. | Время задержки соответствует фактической скорости движения, избегайте перебега |
1. Неожиданные утечки: временное уплотнение и быстрая замена.
Когда в баллонах возникает утечка через воздушные отверстия (например, из-за ослабленных фитингов) или из торцевой крышки (например, из-за повреждения уплотнений), если детали не могут быть немедленно заменены из-за производственных ограничений, можно принять временные меры для возобновления производства:
Аварийная ситуация при утечке через воздушное отверстие: если фитинги ослаблены, затяните их гаечным ключом (момент затяжки указан в руководстве, обычно 15–20 Н·м). Если после затяжки утечка сохраняется, намотайте тефлоновую ленту (3–5 витков в направлении вращения резьбы) и снова затяните. Если трубопроводы повреждены, используйте быстроразъемные фитинги, чтобы отрезать поврежденный участок и снова подсоединить трубопровод (обеспечивайте глубину вставки ≥10 мм) для временного восстановления подачи воздуха; заменять весь трубопровод во время перерывов в производстве.
Аварийная ситуация, связанная с утечкой торцевой крышки: если болты торцевой крышки ослаблены, затяните их в диагональной последовательности с помощью динамометрического ключа (отклонение крутящего момента ≤5%). Если утечка сохраняется, поместите тонкий медный лист (толщиной 0,1–0,2 мм) между торцевой крышкой и корпусом цилиндра для улучшения герметизации. Если уплотнения повреждены и запасные части отсутствуют, нанесите высокотемпературный герметик (например, силиконовый герметик) на канавку уплотнения и временно возобновите использование после затвердевания герметика (приблизительно 30 минут); во время производственных перерывов немедленно заменяйте уплотнения.
2. Неисправности заклинивания движения: временная смазка и очистка от загрязнений.
Когда в цилиндрах происходит заклинивание штока поршня (например, изношенные направляющие кольца) или заклинивание поршня (например, загрязнения в цилиндре цилиндра), временная обработка может восстановить движение и избежать длительного простоя производственной линии:
Аварийное заклинивание штока поршня: сначала отключите подачу воздуха и вручную нажмите на шток поршня. Если ощущается значительное сопротивление, нанесите небольшое количество смазки (например, смазки на литиевой основе) на поверхность штока поршня и несколько раз нажмите на шток поршня (10–20 раз), чтобы смазать направляющие кольца. Если заклинивание сохраняется, проверьте, не погнут ли направляющий вал; если он слегка погнут, медленно выпрямите его с помощью выпрямляющего инструмента (≤0,1 мм на регулировку), чтобы временно восстановить движение, а затем замените направляющий вал.
Аварийное заклинивание поршня: отключите подачу воздуха, разберите торцевую крышку цилиндра и осмотрите внутреннюю стенку цилиндра с помощью фонарика. При обнаружении загрязнений (например, металлической стружки) протрите внутреннюю стенку мягкой тканью, смоченной в безводном этаноле (не допускайте царапин на корпусе цилиндра). При этом проверьте, не повреждены ли уплотнения поршня; если уплотнения деформированы, их можно временно поменять местами (только в экстренных случаях; при длительном использовании требуется замена), затем снова собрать цилиндр, чтобы временно возобновить производство.
3. Неисправности, связанные с отсутствием движения: быстрая диагностика и альтернативные решения.
Если цилиндры не могут полностью двигаться (например, неисправность электромагнитного клапана или прекращение подачи воздуха), быстро определите место неисправности. Если немедленный ремонт невозможен, для поддержания производства можно использовать альтернативные решения:
Аварийное прекращение подачи воздуха: проверьте, выключен ли воздушный компрессор. В случае выхода из строя воздушного компрессора переключитесь на резервный воздушный компрессор (если имеется) или используйте сжатый воздух в баллонах (давление доведено до 0,5 МПа) для временной подачи. Если трубопроводы засорены, продуйте трубопровод в обратном направлении (от конца цилиндра к концу электромагнитного клапана) сжатым воздухом, чтобы устранить засор и восстановить поток воздуха.
Неисправность электромагнитного клапана. Чрезвычайная ситуация: разберите электромагнитный клапан и проверьте, не застрял ли сердечник клапана. В случае застревания очистите сердечник клапана безводным этанолом (избегайте агрессивных растворителей); если клапан по-прежнему выходит из строя после повторной установки, временно замените его резервным электромагнитным клапаном (обеспечьте постоянное напряжение и диаметр отверстия). Если резервный электромагнитный клапан отсутствует, для цилиндров двойного действия вручную управляйте воздушным клапаном (например, шаровым краном) для управления впуском и выпуском воздуха, временно поддерживая основное движение до устранения неисправности.
4. Аварийная неисправность магнитного переключателя: временное обнаружение и альтернативное расположение.
Когда магнитные переключатели не могут определить положение поршня (например, размагничивание магнитного кольца или выход из строя переключателя), для обеспечения безопасности производства можно использовать методы временного обнаружения:
Аварийная ситуация размагничивания магнитного кольца: прикрепите сильный магнитный лист (например, магнитный лист неодим-железо-бор) к положению, соответствующему поршню, чтобы увеличить силу магнитного поля и временно восстановить функцию обнаружения магнитного переключателя. Если магнитный лист неэффективен, установите механический стопор в конце хода цилиндра и включите концевой выключатель через стопор, чтобы заменить магнитный переключатель для определения положения, избегая воздействия перебега поршня.
Аварийный выход из строя переключателя: замените резервным магнитным переключателем (обеспечьте согласованность модели). Если резервный переключатель недоступен, настройте управление задержкой с помощью программы ПЛК (установите задержки в зависимости от времени движения цилиндра, например, 1 секунда для выдвижения, 0,8 секунды для втягивания), чтобы временно заменить обнаружение положения. В то же время организуйте персонал для наблюдения на месте, чтобы предотвратить повреждение оборудования, вызванное ненормальным движением.
VII. Распространенные заблуждения при установке и вводе в эксплуатацию пневмоцилиндров: опасности и методы их предотвращения
Неправильная эксплуатация при установке и вводе в эксплуатацию баллона может привести к сокращению срока службы, частым сбоям в работе и даже к угрозе безопасности оборудования. Ниже приведены шесть распространенных заблуждений, проанализированных с практическими примерами для выявления опасностей, а также представлены практические решения по их предотвращению:
1. Игнорирование соосности во время установки, принудительное выравнивание, вызывающее повреждение от эксцентриковой нагрузки.
Распространенное заблуждение: при установке цилиндра не калибруется соосность штока поршня и нагрузки; цилиндр фиксируется непосредственно болтами, либо из-за недостаточной точности крепления оборудования ось цилиндра отклоняется от направления движения груза (более 0,5 мм/м). Например, на заводе электроники отклонение сварки кронштейна привело к ошибке соосности 1,2 мм/м при установке цилиндра для удаления стружки. Через 1 неделю эксплуатации был значительно погнут шток поршня, изношены и потекли сальники.
Анализ опасностей: Отклонение соосности приводит к тому, что цилиндр испытывает боковые силы, увеличивая трение между штоком поршня и направляющим кольцом. Уплотнения сжимаются неравномерно, что приводит к увеличению протечек в 3-5 раз по сравнению с нормальными условиями. В тяжелых случаях шток поршня может погнуться, а гильза цилиндра поцарапаться, что сокращает срок службы до 1/3 от нормального уровня.
Методы уклонения:
Перед установкой используйте лазерный детектор соосности для калибровки оси цилиндра и направления движения нагрузки, обеспечивая отклонение ≤0,1 мм/м. Если точность кронштейна оборудования недостаточна, добавьте регулировочные прокладки (толщиной 0,1–0,5 мм) между цилиндром и кронштейном и постепенно выполняйте точную настройку до соосности.
Для цилиндров с длинным ходом (>500 мм) установите направляющий подшипник на конце штока поршня для распределения боковых сил. Если груз имеет небольшое раскачивание, выберите метод крепления цапфы со сферическими подшипниками, обеспечивающий угловую компенсацию ±5°.
2. Случайный выбор трубопроводов, несоответствие диаметров, влияющее на производительность движения.
Распространенное заблуждение: предполагается, что трубопроводы служат только для подачи воздуха, поэтому случайным образом выбираются трубопроводы с недостаточным диаметром или из неподходящих материалов. Например, на заводе автозапчастей заменили 10-миллиметровый трубопровод цилиндра диаметром 80 мм на 6-миллиметровый, в результате чего скорость выдвижения цилиндра упала с 200 мм/с до 80 мм/с, что не соответствовало производственному циклу. На другом заводе использовались обычные полиуретановые трубопроводы в условиях высокой температуры (150 ℃), и через 3 часа трубопроводы размягчились и разорвались, что привело к перебою в подаче воздуха.
Анализ опасностей: Недостаточный диаметр трубопровода приводит к недостаточному потоку воздуха, что снижает скорость движения цилиндра (на каждый 1 мм уменьшения диаметра скорость снижается примерно на 20–30%). В то же время это увеличивает сопротивление потоку воздуха, увеличивая разницу давлений между двумя концами цилиндра и вызывая застревание движения. Неподходящие материалы ускоряют старение и разрыв трубопроводов и могут даже выделять вредные вещества, загрязняющие окружающую среду (например, обычные резиновые трубопроводы выделяют пластификаторы в пищевых цехах).
Методы уклонения:
Определите диаметр трубопровода на основе диаметра отверстия цилиндра и требований к скорости движения, используя формулу: Диаметр трубопровода (мм) ≈ Диаметр отверстия цилиндра (мм) × 0,12 (например, диаметр отверстия 80 мм соответствует диаметру трубопровода 10 мм). Если требуется высокая скорость (>300 мм/с), диаметр можно соответствующим образом увеличить (например, для цилиндра с диаметром цилиндра 80 мм используется трубопровод диаметром 12 мм).
Выбирайте материалы трубопроводов в зависимости от температуры окружающей среды: полиуретановые трубопроводы для нормальной температуры (от -10 ℃ до 60 ℃), нейлоновые трубопроводы для средних температур (от -20 ℃ до 120 ℃), трубопроводы из политетрафторэтилена для высоких температур (от -30 ℃ до 200 ℃) и гофрированные трубы из нержавеющей стали для агрессивных сред.
3. Слепая регулировка давления, работа при избыточном давлении или недостаточном давлении.
Распространенное заблуждение: во время ввода в эксплуатацию давление подачи воздуха регулируется выше номинального давления цилиндра (например, с номинального 0,6 МПа до 0,8 МПа) в погоне за скоростью движения; или давление снижается ниже 0,2МПа для «энергосбережения», что приводит к невозможности протолкнуть груз. Например, на логистической сортировочной линии давление в баллонах было доведено до 0,9 МПа, и через 1 месяц была обнаружена пластическая деформация внутренней стенки баллона с полным выходом из строя уплотнений. Другой завод снизил давление до 0,15 МПа, из-за чего цилиндр не мог выдержать груз массой 20 кг, и сортировщик часто отключался.
Анализ опасностей: Работа при избыточном давлении приводит к тому, что внутреннее давление цилиндра превышает расчетный предел подшипника, что приводит к расширению и деформации цилиндра, повреждению канавок уплотнения торцевой крышки и резкому увеличению утечек. В то же время шток поршня испытывает чрезмерную нагрузку; если груз застрял, шток поршня может сломаться. Недостаточное давление приводит к тому, что выходная сила цилиндра не соответствует требованиям нагрузки, вызывая застой движения или даже «ползание» (неравномерную скорость), что влияет на точность производства.
Методы уклонения:
Перед вводом в эксплуатацию обратитесь к руководству по эксплуатации баллона, чтобы подтвердить номинальный диапазон рабочего давления (обычно 0,4–0,6 МПа) и установите давление на 80–90 % от номинального значения с помощью прецизионного регулятора давления (например, установка 0,5 МПа для номинального давления 0,6 МПа). Это обеспечивает достаточную выходную силу и позволяет избежать повреждений из-за избыточного давления.
Если требуется регулировка давления, ее следует сочетать с расчетом нагрузки: определите минимальное эффективное давление (самое низкое давление, которое может толкать груз и обеспечивать стабильное движение) посредством реальных испытаний и добавьте на основе этого запас в 10–15 %, чтобы установить окончательное давление. Например, если минимальное эффективное давление для толкания горизонтального груза массой 20 кг составляет 0,3 МПа, конечное давление устанавливается на уровне 0,33–0,35 МПа.
4. Неправильная регулировка буфера, удар в конце хода или чрезмерная буферизация.
Распространенное заблуждение: во время регулировки буфера винт буфера либо полностью закрыт (нет буферизации), либо затянут до максимума (чрезмерная буферизация). Например, на заводе по производству электроники отключили буфер при вводе в эксплуатацию цилиндра сборки чипов, в результате чего на шток поршня в конце хода ударная сила составила 50 Н, и чипы часто растрескивались. Другой завод затянул буфер до максимума, увеличив время выдвижения цилиндра с 0,5 секунды до 2 секунд, что сказалось на эффективности сборки.
Анализ опасностей: отсутствие буферизации приводит к тому, что цилиндр в конце хода ударяется о торцевую крышку на высокой скорости, причем сила удара в 5–8 раз превышает нормальную. Это не только повреждает внутренние компоненты (например, буферные уплотнения, торцевые крышки), но также передает вибрацию на корпус оборудования, влияя на точность окружающих прецизионных компонентов (например, датчиков, серводвигателей). Чрезмерная буферизация блокирует выброс воздуха из буферной камеры, существенно снижая скорость движения цилиндра и даже вызывая «застой», препятствующий завершению намеченного движения.
Методы уклонения:
При первоначальной регулировке затяните винт буфера до максимума, затем ослабьте его на 1,5-2 оборота; в этот момент буферная сила умеренная. Затем нажмите на шток поршня вручную, чтобы почувствовать удар в конце хода. Если удар очевиден, постепенно затягивайте винт буфера (каждый раз на 1/4 оборота), пока удар не исчезнет и движение не станет плавным.
Для высокоскоростных цилиндров (скорость > 500 мм/с) или тяжелых цилиндров (нагрузка > 100 кг) следует использовать внешний гидравлический амортизатор. Регулируя ручку демпфирования амортизатора, скорость цилиндра в конце хода можно уменьшить с 500 мм/с до менее 50 мм/с, а силу удара можно контролировать в пределах 10 Н.
5. Отклонение положения установки магнитного переключателя, сбой обнаружения.
Распространенное заблуждение: При установке магнитных переключателей положение оценивается только невооруженным глазом без регулировки по фактическому ходу поршня, либо зазор со стенкой цилиндра превышает 5 мм. Например, фабрика по упаковке установила магнитный переключатель в середине хода цилиндра, но реальный поршень не мог достичь этого положения из-за сопротивления нагрузки, в результате чего переключатель никогда не получал сигнала. На другом заводе во время установки зазор составлял 8 мм, и переключатель часто давал «ложное обнаружение» (подавал сигнал при отсутствии поршня).
Анализ опасностей: отклонение положения магнитного переключателя препятствует точному обнаружению движения цилиндра, а система управления оборудованием не может определить, находится ли цилиндр на месте. Это может привести к «неправильной работе» (например, перемещению заготовки без ее зажима) или «отключению» (цилиндр находится на месте, но переключатель не обнаруживает его), снижая эффективность производства более чем на 30%. Чрезмерные зазоры уменьшают напряженность магнитного поля, воспринимаемого переключателем, снижая чувствительность обнаружения и приводя к уровню ложного обнаружения до 20%, что серьезно влияет на стабильность оборудования.
Методы уклонения:
Перед установкой вручную протолкните поршень в положение, которое необходимо обнаружить (например, выдвинутый конец, втянутый конец), отметьте соответствующее положение на внешней стенке цилиндра, затем плотно установите магнитный переключатель в отмеченное положение, обеспечив зазор между переключателем и стенкой цилиндра не более 1 мм.
После установки проведите динамическое испытание: непрерывно дайте цилиндру 100 циклов и проверьте, каждый раз ли переключатель срабатывает точно. Если обнаружение отсутствует, отрегулируйте положение переключателя (каждый раз перемещая на 0,5 мм), пока обнаружение не станет стабильным. Если отсутствие обнаружения по-прежнему происходит, проверьте, размагничено ли магнитное кольцо поршня, и при необходимости замените его.
6. Пропуск теста на удержание давления после ввода в эксплуатацию, игнорирование потенциальной утечки.
Распространенное заблуждение: после ввода цилиндра в эксплуатацию его вводят в эксплуатацию до тех пор, пока движение остается нормальным, и не проводятся испытания на удержание давления, что приводит к необнаруженной потенциальной утечке. Например, на фармацевтическом заводе не было проведено испытание на сохранение давления после ввода в эксплуатацию наполнительного баллона; через 3 дня была обнаружена небольшая утечка торцевой крышки, и сжатый воздух попал в жидкое лекарственное средство, в результате чего вся партия продукции была утилизирована. На другом заводе произошла скрытая утечка в бесштоковом цилиндре, что привело к потреблению на 20% больше сжатого воздуха в течение 1 месяца и увеличению затрат на электроэнергию.
Анализ опасностей: Потенциальную утечку (утечка <5 мл/мин) трудно обнаружить за короткий период времени, но при длительной эксплуатации расходуется ненужная подача воздуха (каждый герметичный цилиндр потребляет около 500 м³ сжатого воздуха в год). В то же время он загрязняет окружающую среду (например, утечка воздуха на предприятиях пищевой и фармацевтической промышленности загрязняет продукцию). Если утечка произойдет вблизи электрических компонентов, это также может привести к короткому замыканию и несчастным случаям.
Методы уклонения:
После ввода в эксплуатацию проведите испытание на удержание давления: закройте впускной клапан баллона для воздуха, поддерживайте внутреннее давление на уровне 80 % от номинального, нанесите мыльную воду на все герметичные части баллона (торцевые крышки, воздушные отверстия, разъемы) и наблюдайте в течение 10 минут. Если пузырьков не появляется, утечки нет; при появлении пузырей отметьте место утечки и устраните его.
Для баллонов, находящихся в ключевых положениях (например, асептическое наполнение, прецизионная сборка), испытание на удержание давления следует проводить ежемесячно; для цилиндров в обычном положении испытание следует проводить ежеквартально. Создайте протоколы испытаний, чтобы оперативно выявлять и устранять потенциальные проблемы с утечками.