

Что на самом деле отличает надежность Производитель пневматических захватов Из остального
Короткий ответ: надежный производитель пневматических захватов определяется тремя измеримыми вещами, а не маркетинговым текстом — повторяемая сила захвата в течение тысяч циклов, герметичная конструкция, устойчивая к проникновению пыли и влаги, а также точность хода кулачка от 0,02 до 0,05 мм. Все остальное — цвет покрытия, толщина по каталогу или размер салона — вторично. Покупатели, которые ищут производителей пневматических захватов, обычно пытаются решить одну из двух проблем: захват, который слишком быстро изнашивается на высокоскоростной линии, или захват, который не может удерживать постоянную силу на деталях с различной отделкой поверхности. Обе проблемы связаны с выбором конструкции, сделанным на этапе производства, поэтому в этом руководстве основное внимание уделяется тому, что следует проверить перед размещением заказа, а не общим описаниям продуктов.
Пневматические захваты остаются наиболее экономичным вариантом инструмента на конце рычага для повторяющихся операций по сбору и размещению, и спрос останется высоким до 2026 года, поскольку сборка электроники, линии по производству автомобильных компонентов и автоматизация упаковки продолжают расширяться. Чжэцзян CKT Pneumatic Co., Ltd. построила свой каталог на основе этой точной кривой спроса, производя линии параллельных, угловых и трехзахватных захватов, предназначенных для OEM-интеграторов, которым необходимы стабильные сроки выполнения заказов, а также стабильная производительность.
Как пневматический захват на самом деле преобразует давление воздуха в силу захвата
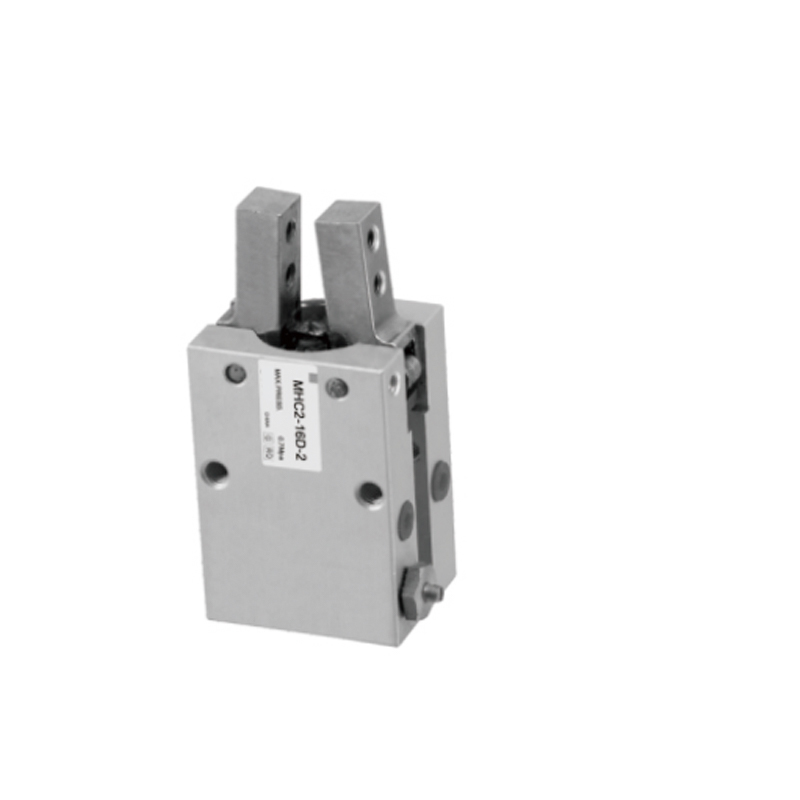
Пневматический захват представляет собой механический привод, который преобразует давление сжатого воздуха в линейное или угловое движение челюсти посредством поршнево-кулачкового или поршнево-реечного механизма. Воздух поступает в одно отверстие, толкает поршень вдоль отверстия, и это движение поршня преобразуется в усилие закрытия челюсти через механическую связь. Взаимосвязь проста, но ее часто неправильно понимают покупатели, сравнивающие спецификации:
Основные компоненты в последовательности
- Корпус цилиндра — содержит поршень и определяет диаметр отверстия, который напрямую определяет максимальную теоретическую силу.
- Поршень и шток — подвижный элемент, воспринимающий давление воздуха с одной или обеих сторон.
- Кулачковая или реечная рычажная связь — преобразует линейное перемещение поршня в движение челюсти, параллельное или угловое.
- Направляющие челюстей — линейные подшипники или направляющие типа «ласточкин хвост», которые исключают боковые люфты при движении челюсти.
- Уплотнения — компонент, наиболее ответственный за долговременную надежность, поскольку износ уплотнений является основной причиной падения усилия в полевых условиях.
Формула, которую интеграторы используют для оценки теоретической силы захвата: F = Р × А × п , где P — давление подаваемого воздуха, A — эффективная площадь поршня, а n — количество губок, контактирующих с деталью. Это число всегда является потолком, а не гарантией — реальная сила захвата падает примерно на 15–30 % в зависимости от потерь на трение в рычажном механизме, и именно поэтому два захвата с одинаковым диаметром отверстия могут работать очень по-разному в зависимости от допуска обработки и конструкции рычажного механизма.
Схемы одностороннего и двойного действия
В захватах одностороннего действия используется пружина сжатия, которая возвращает губки в исходное положение, а это означает, что давление воздуха действует только в одном направлении. Эта конструкция распространена для отверстий меньшего размера, где нормально закрытое положение губок желательно в целях безопасности, поскольку деталь остается зажатой, даже если давление воздуха теряется в середине цикла. Вместо этого захваты двойного действия направляют воздух к обеим сторонам поршня через два отдельных порта, создавая более постоянную силу как в направлении открытия, так и в направлении закрытия, за счет необходимости использования 5/2- или 5/3-ходового электромагнитного клапана, а не более простого 3/2-ходового клапана, используемого для контуров одностороннего действия.
Роль управления потоком и амортизации
Клапаны регулирования потока, установленные на каждом воздушном отверстии, регулируют скорость перемещения поршня, что имеет большее значение, чем предполагает большинство покупателей. Губка, которая закрывается слишком быстро на деликатной детали, рискует оставить след или сломать ее, а челюсть, которая закрывается слишком медленно, становится узким местом в высокоскоростном цикле захвата и размещения. Производители, которые встраивают регулируемые порты управления потоком, а не фиксированные отверстия, дают интеграторам больше возможностей для настройки времени цикла без добавления внешнего оборудования клапана. Амортизация в конце хода, обычно достигаемая за счет небольшого эластомерного амортизатора или внутренней камеры с воздушной подушкой, снижает механические удары по рычажному механизму в полностью открытом и полностью закрытом положениях - деталь, которая проявляется в показателях срока службы гораздо больше, чем указано в большинстве спецификаций.
Сравнение четырех типов захватов, которые обычно производят производители
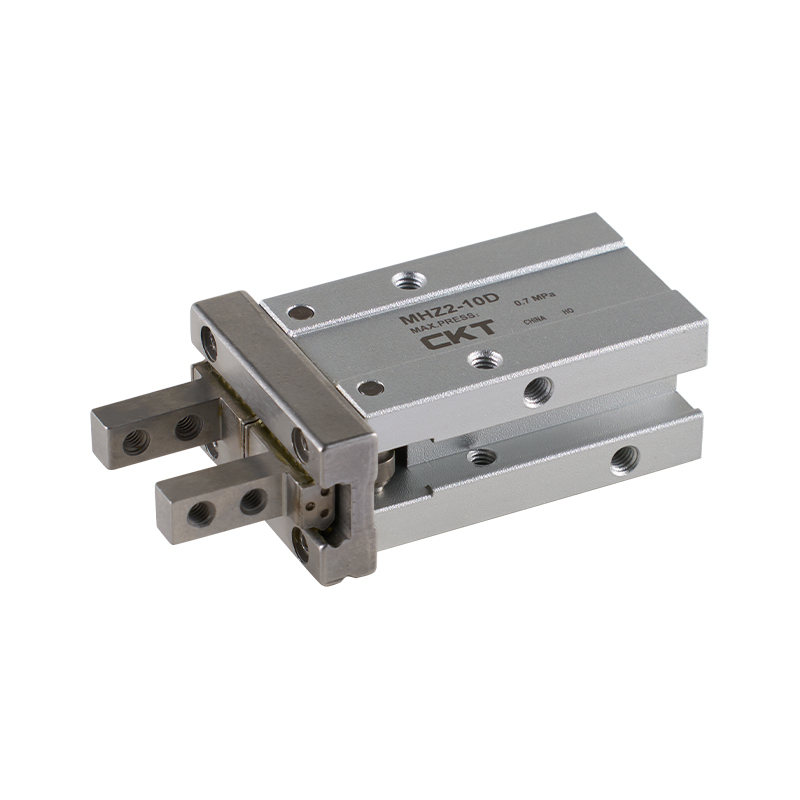
Не все пневматические захваты устроены одинаково, и выбор неправильного типа для конкретного применения является самой распространенной ошибкой при выборе поставщика. В таблице ниже отражены типичные характеристики, опубликованные средними китайскими производителями, производящими стандартные линии захватов по каталогу в 2026 году.
| Тип захвата | Движение челюсти | Типичный диапазон диаметров отверстий | Лучше всего подходит для |
|---|---|---|---|
| Параллельный (двучелюстной) | Обе челюсти двигаются симметрично внутрь. | от 10 мм до 63 мм | Плоские или цилиндрические детали, требующие центрированного захвата |
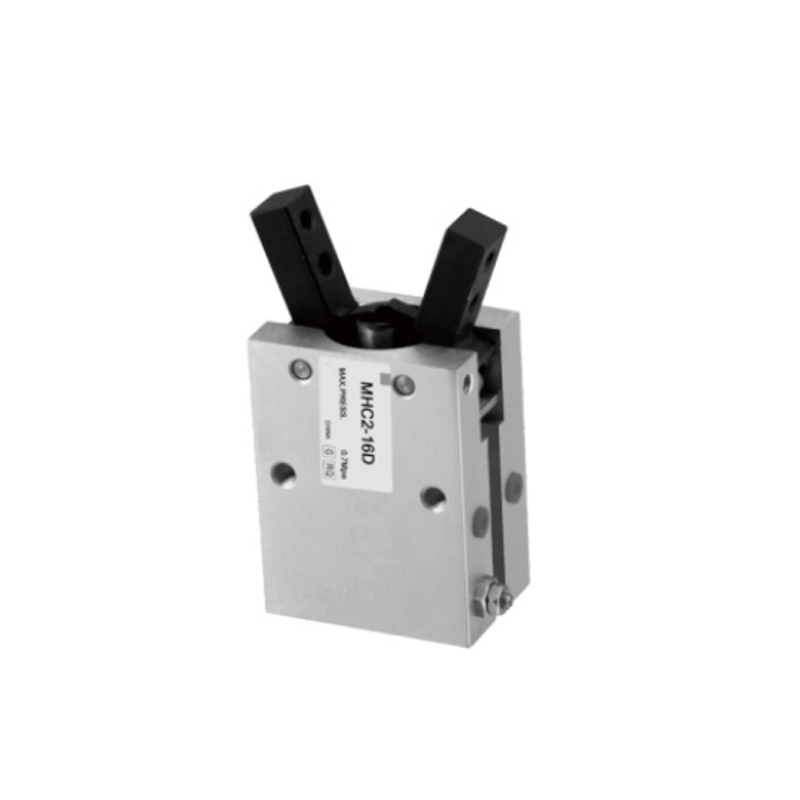
| Угловой | Челюсти открываются на шарнире | от 16 мм до 50 мм | Ограниченные пространства, где линейное перемещение челюсти ограничено. |
| Трехкулачковый центрический | Три челюсти одновременно смыкаются к центру | от 20 мм до 80 мм | Круглые или симметричные заготовки, требующие самоцентрирования. |
| Тумблер-рычаг | Захваты фиксируются механическим переключателем в конце хода | от 25 мм до 100 мм | Тяжелые детали, требующие удерживающей силы даже после потери воздуха |
На параллельные захваты приходится наибольшая доля заказов, поскольку большинство задач по сборке и размещению в электронике и легкой сборке связаны с плоскими или квадратными деталями. Трехкулачковые захваты пользуются устойчивым спросом со стороны производителей автомобильной и машиностроительной отраслей, где преобладают круглые и цилиндрические детали.
Расчет силы захвата, которая вам действительно нужна
Интеграторы придерживаются правила: требуемая сила захвата должна быть минимальной. В 4–6 раз превышает вес обрабатываемой детали. и выше для деталей, движущихся со скоростью или подвергающихся ударным нагрузкам, например, при внезапной остановке конвейерной линии. Для компонента массой 2 кг, перемещающегося со стандартной скоростью захвата и перемещения, обычно требуется усилие захвата от 80 до 120 Н в качестве запаса прочности, а не голые 20 Н, которые потребовались бы только под действием силы тяжести.
Производители, которые понимают это различие, а не просто указывают максимальную теоретическую силу в технических характеристиках, как правило, предоставляют более точные рекомендации по выбору размеров на этапе предложения. Это одна из областей, где работа непосредственно с командой инженеров производителя, а не с чистой торговой компанией, как правило, дает лучшие результаты, поскольку для решения вопросов по определению размеров требуется человек, знакомый с геометрией внутренней тяги, а не только с опубликованным диаметром отверстия.
Пример рабочего размера
Рассмотрим литой металлический кронштейн массой 1,5 кг, который перемещается с умеренной скоростью при перемещении двух губок, находящихся в контакте. Используя коэффициент запаса прочности от 4 до 6 раз, целевая сила захвата составляет от 59 Н до 88 Н. Если давление подачи фиксировано на уровне 0,5 МПа, требуемая эффективная площадь поршня работает в обратном направлении от F = P × A × n: при n = 2 кулачках решение для A дает примерно от 59 до 88 квадратных миллиметров эффективной площади поршня на кулачок, если снова учесть потери на трение в рычажном механизме около 25%. На практике это указывает интегратору на захват с диаметром отверстия от 20 до 25 мм, а не на меньший блок диаметром 16 мм, который будет соответствовать целевому усилию только при самый верхний предел номинального диапазона давления, не оставляя запаса прочности, если давление воздуха в цеху колеблется во время пиковой нагрузки компрессора.
Почему поверхностное трение меняет математику
Приведенные выше расчеты предполагают умеренный коэффициент трения между пальцем губки и поверхностью детали, обычно в диапазоне от 0,15 до 0,3 для обработанного металла при контакте обработанного металла. Детали с масляными, полированными или порошковыми поверхностями могут значительно снизить этот коэффициент, а это означает, что та же теоретическая сила захвата приводит к меньшей фактической удерживающей способности. Вот почему так часто востребованы специальные вставки для пальцев челюсти с текстурированными или полимерными контактными поверхностями. — они повышают эффективный коэффициент трения, не требуя более крупного и дорогого корпуса захвата.
Факторы качества материала и сборки, определяющие срок службы
Два захвата могут выглядеть одинаково в технических характеристиках, но при этом работать по-разному в течение 24-месячного периода обслуживания. Отличия почти всегда скрыты в выборе материалов и внутренних допусках, а не в чем-то видимом снаружи.
Материалы корпуса и поршня
Корпуса из алюминиевого сплава, обычно анодированные после механической обработки, остаются стандартом для применений, чувствительных к весу, а направляющие из закаленной стали внутри направляющих челюстей противостоят износу гораздо лучше, чем необработанные алюминиевые направляющие в условиях большого количества циклов. Производители захватов с ресурсом более 2 миллионов циклов почти всегда используют закаленную и шлифованную сталь для направляющих челюстей. , поскольку контакт алюминия с алюминием на направляющей губки является наиболее распространенным источником преждевременного люфта.
Выбор уплотнительного состава
Уплотнения из нитрилового каучука (NBR) адекватно выдерживают стандартные условия цехового воздуха, но уплотнения из фторуглерода (FKM) предпочтительнее, когда температура окружающей среды превышает 60°C или когда захват подвергается воздействию тумана охлаждающей жидкости, что часто встречается в обрабатывающих цехах. Покупатели, приобретающие у производителей пневматических захватов упаковочные линии, прилегающие к пищевым продуктам, должны специально подтвердить совместимость уплотнительного состава, поскольку стандартные уплотнения NBR могут быстрее разрушаться при повторяющихся циклах промывки.
| Компонент | Стандартный материал | Модернизированный вариант |
|---|---|---|
| Тело | Анодированный алюминиевый сплав | Твердый анодированный алюминий для абразивных сред |
| Направляющая челюсти | Цементированная сталь | Шлифованная и хромированная сталь |
| Уплотнения | NBR (нитриловый каучук) | FKM (фторуглерод) для воздействия высоких температур или охлаждающей жидкости. |
| Вставки для пальцев челюсти | Сталь, незакаленная | Изготовленная на заказ геометрия детали, часто с полимерным покрытием. |
Потребление воздуха — это реальные эксплуатационные расходы, а не второстепенная мысль
Каждый цикл захвата потребляет фиксированный объем сжатого воздуха, пропорциональный размеру отверстия и длине хода, а сжатый воздух является одним из наиболее дорогих энергоносителей на типичном заводе, если принять во внимание потери при выработке и распределении. Работа захвата диаметром 20 мм, работающая раз в секунду в три смены, может потреблять значительно большую долю мощности компрессора, чем предусмотрено интеграторами на этапе планирования. Покупателям, оценивающим несколько производителей пневматических захватов, следует запросить типичный расход воздуха за цикл при номинальном ходе, а не только диаметр отверстия, поскольку два захвата с одинаковым отверстием могут различаться длиной хода и, следовательно, расходом воздуха за цикл.
Пневматические и электрические захваты
Электрические захваты получили распространение в приложениях, требующих программируемой обратной связи по усилию или положению, но пневматические захваты остаются доминирующими для простых операций по захвату и перемещению из-за более низкой стоимости единицы продукции и более простых требований к управлению. Приведенное ниже сравнение отражает типичные компромиссы, которые покупатели принимают при выборе между ними.
| Фактор | Пневматический захват | Электрический захват |
|---|---|---|
| Стоимость единицы | Меньшая, обычно часть эквивалентной электрической единицы. | Более высокий, обусловленный стоимостью двигателя и контроллера |
| Силовое управление | Фиксируется давлением питания, регулируется только с помощью регулятора | Программируемый и повторяемый на нескольких уровнях силы. |
| Необходима инфраструктура | Подача и фильтрация сжатого воздуха | Электропроводка и контроллер движения |
| Скорость цикла | Обычно быстрее при простом движении открытия-закрытия. | Немного медленнее, но с более точным позиционным контролем. |
Где пневматические захваты выполняют самые тяжелые подъемы в разных отраслях
Спрос на производителей пневматических захватов охватывает более широкий спектр отраслей, чем первоначально ожидает большинство покупателей, и требования к размерам и конфигурации зажимов между ними существенно различаются.
- Сборка электроники — параллельные захваты малого диаметра в диапазоне от 6 до 20 мм для перемещения модулей печатных плат, разъемов и небольших корпусов
- Сборка автомобилей — трехкулачковые и коленно-рычажные захваты среднего и большого диаметра для компонентов двигателя, обойм подшипников и цилиндрических металлических деталей.
- Упаковка и обработка коробок — угловые захваты с удлиненными губками для картонных коробок, пакетов и мягкой упаковки нестандартной формы.
- Уход за машинами — Параллельные захваты для тяжелых условий эксплуатации, рассчитанные на многократное воздействие СОЖ и металлической стружки внутри рабочих ячеек с ЧПУ.
- Сборка медицинского оборудования — прецизионные захваты малого диаметра с жесткими допусками повторяемости, часто менее 0,02 мм.
В частности, приложения для обслуживания станков подталкивают производителей к использованию герметичных корпусов захватов со степенью защиты IP64, поскольку попадание охлаждающей жидкости в отверстие поршня является одним из самых быстрых способов сократить срок службы захватов, установленных рядом с ЧПУ.
Установка захвата на манипуляторе робота или фиксированной раме автоматизации
Большинство пневматических захватов поставляются со стандартным монтажным фланцем, который соответствует обычным интерфейсам на запястьях роботов, но покупателям, интегрирующим захват в фиксированную раму захвата и размещения, а не в манипулятор робота, часто вместо этого требуется более простое крепление кронштейна. Заблаговременное подтверждение монтажного интерфейса позволяет избежать распространенной задержки, когда захват прибывает правильно собранным, но интегратор должен обработать переходную пластину, прежде чем можно будет продолжить установку. Прокладка кабелей и воздухопроводов также заслуживает предварительного внимания — захватам, установленным на движущемся запястье робота, необходим гибкий воздушный шланг, рассчитанный на непрерывную циклическую работу, что отличается от жесткой воздушной линии, используемой на захвате с фиксированным положением.
Опции обратной связи датчика
Определение положения пневматического захвата обычно осуществляется с помощью магнитных герконов или полупроводниковых датчиков, установленных в прорези вдоль корпуса цилиндра и определяющих, когда поршень достигает полностью открытого или полностью закрытого положения. Этой двоичной обратной связи по открытию/закрытию достаточно для большинства задач по захвату и перемещению, но приложения, которым необходимо обнаружить деталь, которая присутствует, но меньшего размера, иногда называемую функцией частичного закрытия или обнаружения детали, требуют промежуточного положения датчика или аналоговой схемы обнаружения детали на основе давления. Покупатели с этим требованием должны подтвердить совместимость пазов датчика и тип датчика на этапе предложения, а не после того, как захват уже обработан.
Методы технического обслуживания, продлевающие срок службы захвата после гарантийного периода
- Ежемесячно проверяйте фильтрацию воздухопровода — загрязнение приточного воздуха твердыми частицами является основной причиной ускорения износа уплотнений.
- Смазывайте отверстие поршня через определенные промежутки времени, не дожидаясь снижения производительности, обычно каждые 500 000–1 000 000 циклов в зависимости от рабочего цикла.
- Ежеквартально проверяйте люфт направляющей кулачка с помощью циферблатного индикатора; люфт, превышающий 0,1 мм, сигнализирует об износе направляющей, требующей замены
- Проверьте момент затяжки крепежных болтов после первого месяца эксплуатации, поскольку ослабление вибрации является обычным явлением для вновь установленных инструментов.
- По возможности учитывайте количество циклов на захват, поскольку большинство производителей оценивают срок службы в циклах, а не в календарном времени.
Предприятия, на которых применяется плановая смазка отверстия, а не реактивное техническое обслуживание, обычно сообщают, что срок службы захватов превышает базовый рейтинг производителя на 30–40 %, основываясь на журналах технического обслуживания, которыми пользуются средние интеграторы автоматизации, работающие с многосменными производственными линиями.
Распространенные полевые симптомы и что они обычно означают
| Симптом | Вероятная причина | Типичное исправление |
|---|---|---|
| Сила захвата постепенно ослабевает. | Износ уплотнения или задиров в канале из-за загрязненного воздуха | Замените комплект уплотнений, проверьте входную фильтрацию. |
| Челюсти люфтят или раскачиваются при полном разгибании. | Износ направляющих из-за большого количества циклов | Заменить направляющую в сборе |
| Медленное или вялое время цикла | Недостаточный размер линии подачи воздуха или засорение регулятора потока. | Проверьте диаметр линии и очистите отверстие регулятора потока. |
| Слышна утечка воздуха из корпуса | Неисправность уплотнения поршня или ослабление крепления порта. | Сначала затяните фитинги, затем проверьте внутренние уплотнения. |
| Непоследовательный прием детали | Изношенная или загрязненная поверхность пальца челюсти | Очистите или замените вставки пальцев челюсти. |
Что следует проверить перед размещением заказа у производителя пневматического захвата
Приобретение товаров у зарубежных производителей требует определенного уровня комплексной проверки, который отечественные покупатели иногда пропускают, и именно из-за его пропуска возникает большинство сожалений о выборе поставщиков. Прежде чем подтвердить заказ, покупатели должны запросить следующую информацию непосредственно у инженеров отдела продаж производителя:
Документация по запросу
- Фактически измеренные кривые зависимости силы от давления, а не просто теоретические цифры, основанные на формулах.
- Номинальный срок службы при конкретном рабочем цикле, соответствующем вашему применению, поскольку номинал в 5 миллионов циклов на низкой скорости не переносится непосредственно на высокоскоростную линию.
- Образец отчета о проверке размеров на параллельность и повторяемость губок
- Стандартное время выполнения заказа по сравнению со временем выполнения заказа на обработку пальцев челюсти по индивидуальному заказу, что часто является узким местом в сроках проекта.
Чжэцзян CKT Pneumatic Co., Ltd. является одним из нескольких признанных китайских производителей в этой сфере, которые поставляют как стандартные линии захватов по каталогу, так и специальные линии обработки пальцев челюстей для OEM-интеграторов, и один и тот же контрольный список комплексной проверки, приведенный выше, применяется независимо от того, какого производителя пневматических захватов оценивает покупатель. Запрос образцов для внутреннего цикла испытаний перед выполнением полного производственного заказа остается единственным и наиболее надежным способом проверки новых отношений с поставщиком, особенно для покупателей, интегрирующих захваты в линию, где затраты простоя высоки.
Как выглядит типичный график ценового предложения
Для стандартных размеров отверстий по каталогу без нестандартных пальцев губок рассмотрение предложения от признанного производителя обычно происходит быстро, часто в течение одного-двух рабочих дней после подтверждения требуемого усилия, хода и интерфейса крепления. Обработка пальцев челюсти по индивидуальному заказу значительно расширяет этот график, поскольку перед началом работы с оснасткой требуется цикл проверки чертежа. Покупателям, у которых есть жесткие сроки выполнения проекта, следует как можно раньше отправить чертежи деталей конструкции пальца губки, даже до окончательного определения размера отверстия, поскольку геометрия пальца губки и размер захвата часто определяются вместе, а не в строгой последовательности.
Создание честной картины совокупной стоимости владения
Цена за единицу продукции — это лишь одна статья реальной стоимости установки пневматического захвата на производственной линии. Полное сравнение общих затрат между двумя конкурирующими предложениями должно включать цену за единицу захвата, ожидаемую стоимость замены комплекта уплотнений в течение трехлетнего периода, стоимость потребления воздуха при фактических показателях эффективности электроэнергии и компрессора на объекте, а также трудозатраты на плановое техническое обслуживание по сравнению с реактивным ремонтом. Захват, цена которого на 10 % выше, но рассчитан на двойной срок службы на закаленных направляющих, часто оказывается дешевле при трехлетнем использовании. с учетом затрат на замену и времени простоя линии, поэтому цена за единицу продукции сама по себе является плохой основой для сравнения производителей пневматических захватов.
Краткий справочный глоссарий по спецификациям захватов
| Срок | Что это значит |
|---|---|
| Диаметр отверстия | Внутренний диаметр цилиндра, основной фактор теоретической выходной силы. |
| Ход на челюсть | Расстояние, которое проходит каждая челюсть от полностью открытого до полностью закрытого положения |
| Повторяемость | Насколько последовательно кулачки возвращаются в одно и то же положение цикл за циклом |
| Номинальный срок службы | Ожидаемое количество циклов открытия-закрытия, которое захватное устройство выполнит, прежде чем потребуется капитальный ремонт. |
| Моментная нагрузка | Максимальная нецентральная или крутящая нагрузка, которую могут выдержать направляющие кулачков без ускоренного износа |
| IP-рейтинг | Стандартизированная шкала, характеризующая устойчивость к проникновению пыли и жидкости в корпус захвата. |
Часто задаваемые вопросы
Какое давление воздуха требуется большинству пневматических захватов для правильной работы?
Большинство промышленных пневматических захватов рассчитаны на диапазон рабочего давления от 0,3 МПа до 0,7 МПа (примерно от 44 до 100 фунтов на квадратный дюйм), причем наиболее распространенной рабочей точкой в стандартных цеховых воздушных системах является диапазон от 0,5 МПа до 0,6 МПа. Работа ниже номинального минимума пропорционально снижает доступное усилие захвата, а превышение номинального максимума ускоряет износ уплотнения.
Как долго обычно служат пневматические захваты, прежде чем потребуется замена?
Стандартные захваты по каталогу обычно рассчитаны на 3–10 миллионов циклов в зависимости от размера отверстия, материала направляющей губки и рабочего цикла. Модели для тяжелых условий эксплуатации с направляющими из закаленной стали и модернизированными уплотнениями могут выйти далеко за пределы этого диапазона при плановой смазке.
Могут ли пневматические захваты удерживать деталь, если в середине цикла пропадает подача воздуха?
Стандартные параллельные захваты с пружиной или двойного действия обычно ослабляют или теряют удерживающую силу при падении давления воздуха, поэтому конструкции с коленно-рычажным механизмом предназначены для применений, где удерживающая сила должна сохраняться даже во время кратковременного перерыва в подаче воздуха.
В чем разница между пневматическими захватами одностороннего и двустороннего действия?
В захватах одностороннего действия используется давление воздуха для открытия или закрытия в одном направлении, а также пружина для возврата губок, в то время как в захватах двойного действия используется давление воздуха как для открывания, так и для закрывания, обычно создавая более высокую и более постоянную силу в обоих направлениях за счет необходимости двух воздушных линий вместо одной.
Как выбрать правильный размер отверстия для определенного веса детали?
Начните с требуемой силы захвата (обычно в 4–6 раз больше веса детали, и выше для высокоскоростной обработки), затем сопоставьте это значение с опубликованной производителем диаграммой зависимости силы от давления для каждого размера отверстия при доступном давлении подачи, а не подбирайте размер только по размерам детали.
Производители пневматических захватов обычно предлагают обработку пальцев челюстей по индивидуальному заказу?
Да, большинство известных производителей предлагают индивидуальную обработку пальцев губок для соответствия конкретной геометрии детали, поскольку стандартные плоские пальцы редко подходят для обработки нестандартных или деликатных деталей. Срок изготовления нестандартных пальцев обычно больше, чем стандартных изделий из каталога, поэтому это следует подтвердить на ранней стадии процесса предложения.
Сколько воздуха потребляет типичный пневматический захват за цикл?
Расход воздуха зависит от размера отверстия и длины хода, но, грубо говоря, параллельный захват среднего размера с диаметром отверстия от 20 до 25 мм обычно потребляет от 0,05 до 0,15 литров свободного воздуха за полный цикл при давлении подачи 0,5 МПа. Покупателям, эксплуатирующим линии с высокой частотой циклов, следует запрашивать у производителя измеренные показатели расхода, а не оценивать только размер отверстия, поскольку конструкция рычажного механизма влияет на фактический рабочий объем.
Можно ли использовать пневматический захват в мойке или в среде, прилегающей к пище?
Да, но обычно для этого требуется захват, изготовленный из коррозионностойких материалов корпуса, улучшенные уплотнительные материалы, рассчитанные на промывочные химикаты, и герметичные пазы датчиков для предотвращения проникновения влаги. Стандартные изделия из каталога обычно не рассчитаны на повторную промывку без этих обновлений, поэтому это следует явно указать при запросе предложения.
В чем разница между повторяемостью кулачков и точностью кулачков?
Повторяемость описывает, насколько последовательно кулачки возвращаются в одно и то же положение в ходе повторяющихся циклов, а точность показывает, насколько близко это положение к намеченному целевому положению. Захват может иметь превосходную повторяемость, но все же слегка отклоняться от истинного положения, если он не был правильно откалиброван во время установки, поэтому оба показателя имеют значение для точных сборочных работ.
Как узнать, нужен ли мне самоцентрирующийся захват вместо стандартного параллельного захвата?
Самоцентрирующиеся захваты, обычно трехзахватные, являются правильным выбором, когда положение центра детали имеет значение для точности последующего размещения, а сама деталь имеет круглую или симметричную форму, поскольку губки одновременно смыкаются к общему центру, независимо от того, где деталь впервые приземляется внутри отверстия захвата. Стандартный двухкулачковый параллельный захват не гарантирует такое центрирование, если только деталь не установлена точно до того, как кулачки сомкнутся.
Что приводит к тому, что пневматический захват со временем начинает сильно раскачиваться?
Раскачивание кулачка почти всегда связано с износом направляющей или линейного подшипника, который удерживает кулачок прямолинейным. Этот износ ускоряется быстрее на алюминиевых направляющих в условиях высоких боковых нагрузок, поэтому направляющие из закаленной стали рекомендуются для применений с большим циклом работы или работы с тяжелыми деталями.