

Почему специализированные промышленные цилиндры необходимы в современной автоматизации
Специализированные промышленные цилиндры являются основой современных систем автоматизации. Без правильно подобранного цилиндра — будь то стандартный воздушный цилиндр или специально разработанный линейный привод — автоматизированные производственные линии не могут достичь того времени цикла, точности или грузоподъемности, которые требуются современному производству. Краткий ответ: правильный цилиндр напрямую определяет пропускную способность, повторяемость и общее время безотказной работы системы. Любой другой компонент в пневматической или электромеханической ячейке автоматизации зависит от работы цилиндра в пределах спецификации, в каждом цикле, в течение миллионов ходов.
За последние два десятилетия промышленная автоматизация существенно изменилась. Если когда-то стандартный, готовый пневматический цилиндр решал большинство задач по сбору и размещению или зажиму, то сегодняшние системы требуют цилиндров, спроектированных для определенных размеров отверстия, длины хода, конфигураций монтажа, рабочего давления и условий окружающей среды. Цилиндр, диаметр которого не соответствует даже на 10 %, может снизить выходное усилие настолько, что может вызвать периодические неисправности, которые обходятся в тысячи долларов в час в результате незапланированных простоев.
В этой статье рассказывается, как выбрать, указать и интегрировать специализированные промышленные цилиндры в системы автоматизации, уделяя внимание инженерным переменным, которые наиболее важны в реальных приложениях.
Основные типы промышленных цилиндров, используемых в системах автоматизации
Не все цилиндры взаимозаменяемы. Инженеры по автоматизации должны понимать функциональные различия между семействами первичных цилиндров, прежде чем выбирать компоненты для новой ячейки или проекта модернизации.
Пневматические воздушные цилиндры
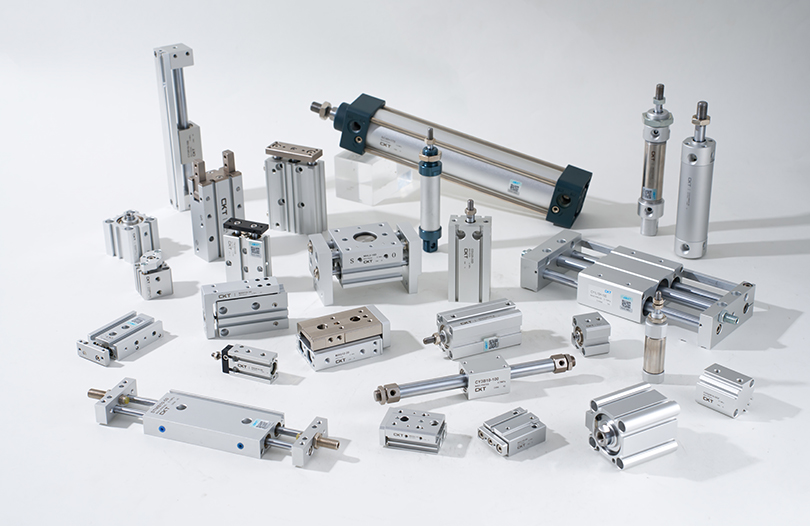
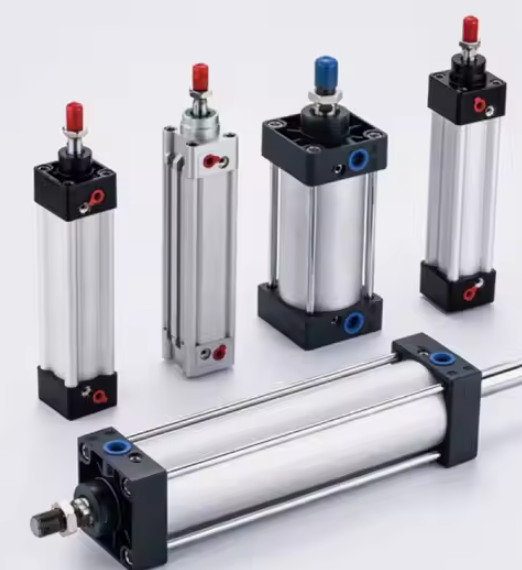
Пневматический цилиндр остается наиболее широко используемым приводом в области промышленной автоматизации во всем мире. Он преобразует давление сжатого воздуха в линейную механическую силу, что делает его идеальным для многоцикловых применений, где стоимость одного хода должна оставаться минимальной. Стандартное рабочее давление находится между 0,4 МПа и 1,0 МПа (приблизительно от 58 до 145 фунтов на квадратный дюйм) , обеспечивая выходную силу, которая напрямую зависит от диаметра отверстия. Пневматический цилиндр диаметром 63 мм, работающий под давлением 0,6 МПа, создает теоретическую тягу примерно 1870 Н, достаточную для широкого спектра задач по зажиму, выталкиванию и индексации деталей.
Современные специализированные пневмоцилиндры выходят далеко за рамки базовой конструкции двойного действия. Инженеры теперь указывают варианты, в том числе:
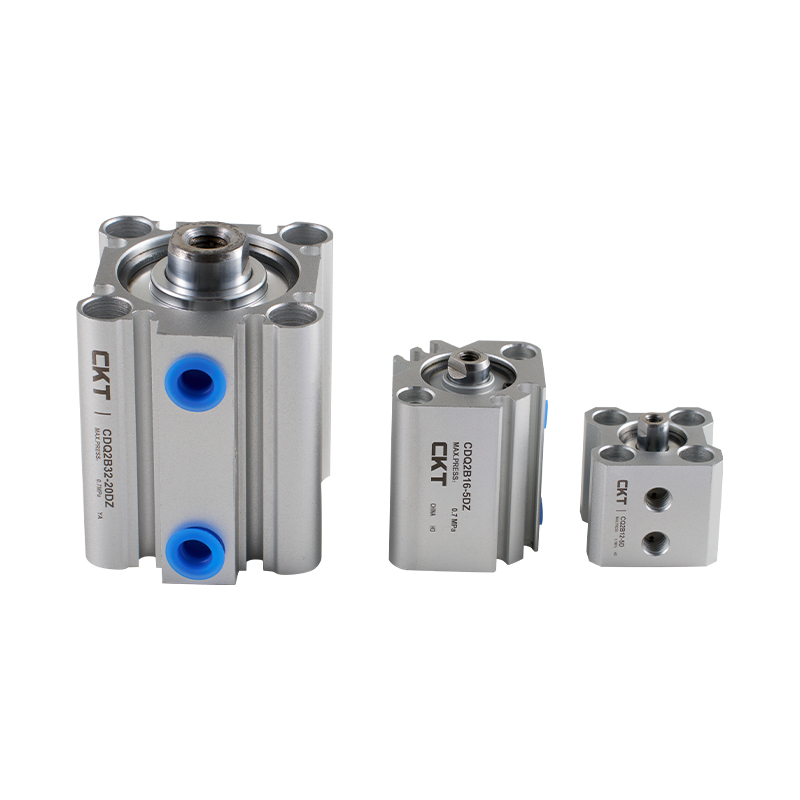
- Компактные/короткоходовые пневмоцилиндры — используется в ограниченных монтажных ячейках, где общая длина монтажной зоны составляет менее 100 мм.
- Бесштоковые воздушные цилиндры — для хода более 1000 мм, когда стандартный шток поршня создаст неприемлемый изгибающий момент
- Направляющие воздушные цилиндры — варианты с двухстержневыми или профильными направляющими, выдерживающие внеосевые нагрузки до 500 Н·м без необходимости использования внешних направляющих
- Тандемные пневмоцилиндры — два цилиндра, установленные последовательно, имеют один и тот же внутренний диаметр, что эффективно удваивает выходную силу без увеличения диаметра опорной поверхности
- Воздушные цилиндры для чистых помещений — корпус из нержавеющей стали, уплотнения из ПТФЭ и покрытия с нулевым выделением газов для условий класса ISO 5 или выше в полупроводниковой и фармацевтической автоматизации.
Гидравлические цилиндры для автоматизации тяжелых грузов
Если пневматический цилиндр достигает максимального практического значения силы около 30 кН для стандартных размеров отверстий, то гидравлические цилиндры расширяют диапазон до сотен килоньютонов. Системы автоматизации для штамповки металлов, ковочных линий и прессов для сборки тяжелых деталей используют гидравлические линейные приводы, работающие при давлении от 140 до 350 бар. Компромиссом является сложность системы: гидравлические силовые агрегаты, фильтрационные установки, теплообменники и инфраструктура предотвращения утечек увеличивают капитальные затраты и затраты на техническое обслуживание, которых полностью избегают пневматические системы.
Электрические стержневые цилиндры
Электрические стержневые приводы — по сути, серводвигатели, приводящие в движение шариковый винт или планетарный роликовый винт внутри цилиндра — заняли значительную долю рынка в приложениях с пневматическими цилиндрами, которые требуют точной обратной связи по положению. Они предлагают повторяемость позиционирования ±0,01 мм или лучше , программируемое ограничение силы и потребление энергии примерно на 70% ниже, чем у эквивалентной пневматической схемы с учетом рабочего цикла. Их ограничением является пиковая плотность силы: при эквивалентном размере цилиндр с электрическим штоком по-прежнему стоит в три-пять раз дороже, чем пневматический цилиндр того же диаметра, поэтому экономическое обоснование сильно зависит от количества циклов и требований к точности.
Как определить размер и выбрать правильный цилиндр для вашей системы автоматизации
Выбор цилиндра — это инженерный расчет, а не поиск по каталогу. Неправильное выполнение приводит к преждевременному выходу из строя уплотнения, короблению штока или недостаточному усилию — все это проявляется в виде незапланированных простоев, которые намного превышают стоимость правильно выбранного компонента.
Расчет силы с учетом коэффициента запаса прочности
Отправной точкой для определения размеров любого пневмоцилиндра или гидроцилиндра является требуемая рабочая сила в точке приложения. Это значение должно включать в себя:
- Статическая масса полезной нагрузки, действующая против направления движения
- Динамическая сила, необходимая для ускорения груза до целевой скорости в пределах доступного времени хода.
- Силы трения от направляющих, уплотнений и любых внешних механизмов.
- Технологические силы (зажима, прессования, резания) в конце хода
Стандартная практика применяет коэффициент запаса прочности от 1,5 до 2,0 по рассчитанному теоретическому произведению силы давления в стволе скважины. Этот запас компенсирует колебания давления питания (типичные системы сжатого воздуха отклоняются от заданного значения на ±10%), износ уплотнений в течение срока службы и изменения нагрузки, присущие производственным процессам.
Например: если для зажима требуется усилие 800 Н на заготовке, а подача воздуха составляет 0,6 МПа, минимальный диаметр отверстия составляет примерно 42 мм при 100% эффективности. Применение коэффициента безопасности 1,6× увеличивает выбранный диаметр отверстия до 50 мм или 63 мм в зависимости от доступных стандартных размеров, гарантируя, что цилиндр будет обеспечивать достаточную силу, даже когда давление питания падает до 0,5 МПа во время пиковой нагрузки системы.
Анализ длины хода и потери устойчивости стержня
Длина хода напрямую влияет на склонность штока поршня к короблению под действием сжимающей нагрузки. Для любого пневмоцилиндра или пневматического привода с ходом, превышающим примерно 10-кратный диаметр штока, проверка устойчивости колонны Эйлера является обязательной. Критическая нагрузка, вызывающая продольный изгиб, зависит от диаметра стержня, длины хода, материала (обычно углеродистой стали или нержавеющей стали) и конфигурации крепления — условия на концах фиксированно-фиксированного, фиксированного свободного или штифтового типа дают разную эффективную длину колонны.
Стальной стержень диаметром 20 мм с ходом 600 мм в свободно закрепленном состоянии имеет критическую изгибающую нагрузку примерно 2850 Н — которая может быть ниже силы, которую способен создать цилиндр. В таких случаях указание большего диаметра штока (25 мм или 32 мм) или переход на направляющий цилиндр добавляет боковую поддержку, которая предотвращает коробление, не требуя от инженера снижения рабочего давления.
Время цикла и требования к амортизации
Высокоскоростные элементы автоматизации, особенно те, которые работают со скоростью 60 и более циклов в минуту, создают значительные ударные нагрузки в конце хода на компоненты цилиндров, клапаны и инструменты. На этих скоростях неуправляемый пневмоцилиндр с ходом поршня 100 мм может развивать скорость поршня, превышающую 1,5 м/с непосредственно перед конечным положением. Кинетическая энергия, поглощаемая торцевой крышкой при каждом ходе, должна управляться с помощью внутренних подушек, внешних амортизаторов или клапанов регулирования потока на выпускном отверстии.
Большинство специализированных промышленных пневмоцилиндров диаметром более 40 мм в стандартной комплектации оснащены регулируемыми подушками игольчатого клапана в обоих конечных положениях. Они позволяют регулировать расстояние замедления на месте, обычно от 5 до 30 мм. Для применений, требующих как высокой скорости в середине хода, так и точно контролируемого замедления, внешние гидравлические амортизаторы с регулируемым демпфированием обеспечивают более точный контроль, чем одни только пневматические подушки.
| Диаметр отверстия (мм) | Теоретическая сила при 0,6 МПа (Н) | Типичное применение в автоматизации | Максимальный рекомендуемый ход (мм) |
|---|---|---|---|
| 20 | 188 | Выброс мелких деталей, исполнительный механизм датчика | 200 |
| 32 | 483 | Перемещение, легкий зажим | 400 |
| 50 | 1178 | Прессование сборки, срабатывание ворот | 600 |
| 80 | 3016 | Зажим заготовки, подъем переноса | 800 |
| 125 | 7,363 | Зажим тяжелого приспособления, подача пресса | 1200 |
Специализированные конструкции цилиндров для сложных условий автоматизации
Стандартные пневматические цилиндры из каталога подходят для большинства несложных задач на заводах. Однако значительная часть промышленной автоматизации работает в средах, которые разрушают стандартные компоненты в течение нескольких недель, если только конструкция цилиндра специально не учитывает такие условия.
Коррозионностойкие цилиндры для промывки и химической среды
Автоматизация пищевой промышленности, розлива напитков и упаковки фармацевтических препаратов требует частых циклов промывки водой под высоким давлением, паром и едкими чистящими средствами. Стандартные воздушные цилиндры с алюминиевыми цилиндрами в таких условиях быстро корродируют. Конструкция цилиндра и штока из нержавеющей стали (обычно марки 304 или 316L) в сочетании с уплотнениями из EPDM или PTFE, соответствующими требованиям FDA, увеличивает интервалы обслуживания с недель до лет. Наценка на воздушный цилиндр из нержавеющей стали, рассчитанный на промывку, по сравнению со стандартным алюминиевым агрегатом обычно составляет от 40% до 80% — небольшая часть стоимости простоя из-за отказа одного корродированного цилиндра во время производственного цикла.
Автоматизация химических процессов предполагает еще более суровые условия: кислоты, растворители и среда с высокой влажностью и конденсирующейся водой. Варианты цилиндров здесь включают твердый анодированный алюминий с отверстиями с покрытием из ПТФЭ, композитные корпуса из полифениленсульфида (PPS) или варианты с полностью фторполимерным покрытием. Совместимость уплотнений должна быть проверена на предмет конкретного химического воздействия: уплотнения из NBR, которые хорошо работают в масляной среде, быстро разлагаются в ароматических растворителях, тогда как уплотнения из EPDM превосходно работают в паре и горячей воде, но набухают в жидкостях на нефтяной основе.
Высокотемпературные цилиндры для печей и сварочных камер
Автоматизация в промышленных печах, системах отверждения краски и роботизированных сварочных камерах подвергает цилиндры воздействию постоянных температур от 120°C до более 200°C. Стандартные уплотнения из буна-N (NBR) начинают разрушаться при температуре примерно 100°C в динамических условиях, что приводит к утечкам и потере удерживающей силы в течение сотен часов. В специализированных высокотемпературных цилиндрах используются уплотнения из силикона или витона (FKM), рассчитанные на От 150°C до 200°C, непрерывная работа , а также высокотемпературные смазочные материалы, которые не карбонизуются и не мигрируют из канавок уплотнения.
В условиях сварки шток поршня пневмоцилиндра также подвергается воздействию брызг и ультрафиолетового излучения от дуговой вспышки. Стержни с твердым хромом или керамическим покрытием намного лучше противостоят прилипанию брызг и точечной коррозии на поверхности, чем стандартная полированная сталь, что напрямую снижает износ уплотнений, вызванный загрязнением поверхности стержня, попадающим в зону грязесъемника.
Баллоны для взрывоопасных сред (ATEX/IECEx)
Системы автоматизации при перевалке зерна, покрасочных камерах, химических смешиваниях и переработке нефти и газа работают в зонах, классифицированных как потенциально взрывоопасные (зона 1 или зона 2 согласно ATEX или раздел 1/раздел 2 согласно NEC). Пневматические цилиндры в этих зонах по своей природе безопаснее, чем электрические приводы, поскольку сжатый воздух не содержит энергии воспламенения. Однако конструкция цилиндра должна по-прежнему предотвращать накопление статического заряда на непроводящих компонентах и не должна создавать искрообразующий удар металла по металлу в конце хода. В баллонах, соответствующих требованиям ATEX, используются проводящие полимерные компоненты, средства заземления и концевые упоры с мягкой амортизацией, что позволяет соответствовать требованиям зон без необходимости использования внешних взрывозащищенных корпусов.
Миниатюрные цилиндры для автоматизации точной сборки
Сборка электроники, производство медицинского оборудования, а также производство часов или инструментов требуют пневмоцилиндров с диаметром отверстия от 4 мм до 16 мм, длиной хода всего 1 мм и повторяемостью положения менее 0,05 мм. Миниатюрные пневматические цилиндры такого масштаба имеют производственные допуски, которые представляют больший процент размеров компонентов — допуск канавки уплотнения 0,02 мм на цилиндре с диаметром цилиндра 6 мм требует гораздо более строгого контроля обработки, чем тот же допуск на блоке с диаметром цилиндра 63 мм. Ведущие платформы миниатюрных цилиндров имеют срок службы, превышающий 30 миллионов ударов при полном номинальном давлении благодаря притертым отверстиям, композитным уплотнениям из ПТФЭ с низким коэффициентом трения и прецизионно отшлифованным стержням из нержавеющей стали.
Интеграция промышленных цилиндров с системами автоматизации управления
Цилиндр не приносит никакой пользы, пока он не интегрирован в архитектуру управления системы автоматизации. Интерфейс между механикой цилиндра и логикой ПЛК — это то место, где многие, казалось бы, хорошо спроектированные цилиндры на практике не работают.
Определение положения и обратная связь
Современные конструкции пневмоцилиндров включают встроенные сенсорные направляющие — Т-образные или С-образные пазы, выточенные в цилиндре — которые принимают магнитные герконовые переключатели, твердотельные датчики Холла или аналоговые магнитострикционные датчики линейного положения. Герконовые переключатели обеспечивают простой выходной сигнал «открыто/закрыто» в определенных конечных положениях и стоят менее 10 долларов за датчик. Датчики на эффекте Холла обеспечивают более длительный срок службы переключений (более 100 миллионов операций по сравнению с примерно 10 миллионами для герконовых переключателей), лучшую виброустойчивость и более быстрое время отклика в диапазоне 0,5 мс.
Для применений, требующих непрерывных данных о положении, а не двоичных сигналов конца хода, таких как прессы с пропорциональным зажимом или сборочные прессы с переменным ходом, аналоговые магнитострикционные датчики, встроенные в цилиндр цилиндра, обеспечивают абсолютное линейное положение с разрешением до 0,1 мм на протяжении всего хода. Это исключает использование внешних линейных энкодеров, снижает сложность проводки и позволяет ПЛК контролировать скорость штока в режиме реального времени в качестве диагностического инструмента.
Выбор клапана и время отклика
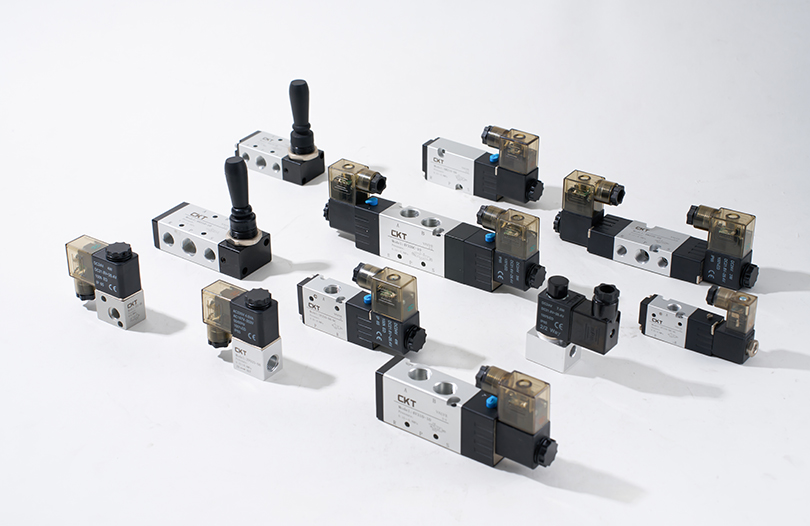
Электромагнитный клапан, приводящий в движение каждый пневмоцилиндр, определяет, насколько быстро цилиндр реагирует на команды ПЛК. Время отклика клапана — интервал между подачей питания на катушку и полным открытием порта — варьируется от менее 5 мс для высокоскоростных тарельчатых клапанов прямого действия до 30–60 мс для стандартных золотниковых клапанов при 24 В постоянного тока. В приложении с частотой 60 циклов в минуту и общим временем цикла 200 мс клапан 50 мс добавляет 25% ко времени пневматического срабатывания и может сделать невозможным достижение целевого времени цикла.
Расход клапана (значение Cv) также должен соответствовать объему цилиндра и требуемому времени хода. Клапаны меньшего размера создают перепад давления на клапане во время высокоскоростных ходов, эффективно снижая рабочее давление, испытываемое поршнем пневмоцилиндра в середине хода, даже когда давление питания на входе клапана достаточно. Эмпирическое правило заключается в выборе значения Cv клапана, которое ограничивает падение давления на клапане менее чем 10% давления питания при максимальном расходе.
Интеграция Fieldbus и IO-Link
Архитектуры автоматизации Индустрии 4.0 все чаще требуют диагностики на уровне цилиндров, доступной через заводские системы SCADA или MES. Узел клапан-блок с поддержкой IO-Link позволяет передавать данные датчика положения каждого цилиндра, количество ходов, давление амортизатора и отклонение времени цикла в ПЛК через стандартный промышленный Ethernet (PROFINET, EtherNet/IP, EtherCAT) без добавления проводки дискретного ввода-вывода. Главный узел IO-Link может обслуживать до восьмицилиндровые станции по одному кабелю, что значительно снижает сложность проводки панели в плотных ячейках автоматизации с 20 или более цилиндрами.
Такая связь обеспечивает возможность профилактического обслуживания: если конкретному пневмоцилиндру для завершения своего хода требуется на 15 % больше времени (эта закономерность обнаруживается путем сравнения краев датчиков с метками времени), система может пометить цилиндр для проверки, прежде чем это приведет к производственному сбою. Исследования автоматизации кузовных цехов показали, что программы профилактического технического обслуживания с использованием диагностики на уровне цилиндров сокращают незапланированные простои пневматики на от 35% до 55% по сравнению с графиками замены с фиксированным интервалом.
Ключевые отрасли промышленности, определяющие спрос на специализированные промышленные цилиндры
Понимание того, какие отрасли промышленности потребляют наибольший объем специализированных баллонов, помогает прояснить приоритеты проектирования, которые должны учитывать производители и системные интеграторы.
Автомобильное производство
В одном кузовном цехе имеется от 800 до 2500 отдельных пневматических и гидравлических цилиндров на станциях сварки, погрузочно-разгрузочных работ и сборки. Частота циклов обычно достигает 240–480 ходов в час на станцию, что означает, что один воздушный цилиндр на линии большого объема накапливает более 4 миллионов инсультов в год . В характеристиках цилиндра особое внимание уделяется сроку службы уплотнений, долговечности амортизации и простоте замены без снятия монтажной конструкции.
Автоматизация упаковки и логистики
Высокоскоростные системы сборки, запечатывания и сортировки коробок работают на скоростях, требующих времени хода цилиндра менее 100 мс. Бесштоковые пневматические цилиндры с магнитной муфтой или механическими ленточными соединениями часто используются для горизонтальных перемещений с большим ходом (от 500 мм до 2000 мм), где обычный шток не может консольно перемещаться. Автоматизация упаковки также работает в три смены в день, 350 дней в году, что делает среднее время наработки на отказ (MTBF) основным критерием спецификации, а не второстепенным вопросом.
Сборка полупроводников и электроники
Роботы для обработки пластин, машины для склеивания штампов и оборудование для сборки печатных плат используют миниатюрные воздушные цилиндры и электрические стержневые приводы, требующие субмикронных стандартов чистоты. Цилиндры в этих средах не должны генерировать частицы, должны противостоять выделению газа, которое могло бы загрязнить чувствительные подложки, и должны сохранять точность позиционирования в течение миллиардов циклов. Мировой рынок полупроводникового оборудования, оцениваемый более чем в 100 миллиардов долларов в год, стимулирует постоянное развитие сверхчистых и высокоточных технологий пневматического привода.
Производство продуктов питания и напитков
Линии розлива, порционирующие машины и упаковочные ячейки на пищевых предприятиях должны безопасно работать с поверхностями, контактирующими с продуктом. Пневматические цилиндры в этих приложениях требуют смазочных материалов, одобренных Министерством сельского хозяйства США (масла класса H1, безопасные для пищевых продуктов), материалов уплотнений, соответствующих требованиям FDA, а также гладких внешних поверхностей без щелей, в которых могут содержаться бактерии. Варианты из нержавеющей стали, соответствующие стандартам защиты IP69K, выдерживают очистку паром под высоким давлением при температуре 80°C без разрушения уплотнений и попадания воды в отверстие цилиндра.
Рекомендации по техническому обслуживанию для увеличения срока службы цилиндра
Даже специализированный промышленный цилиндр высочайшего качества преждевременно приходит в негодность, если пренебрегать основами технического обслуживания. При последовательном применении следующих методов средние межсервисные интервалы увеличиваются до номинального срока службы, установленного производителем, а не до некоторой его части.
- Поддерживать качество сжатого воздуха в соответствии с ISO 8573-1, класс 3 или выше. для общепромышленных пневмоцилиндров. Загрязненный воздух, содержащий воду, компрессорное масло и твердые частицы, является основной причиной разрушения уплотнений и образования задиров на канале. Установка точечного фильтра-регулятора-масленки (FRL) с автоматическим сливом конденсата не подлежит обсуждению.
- Смазывайте правильно — или не смазывайте вообще. Многие современные пневмоцилиндры с композитными уплотнениями из ПТФЭ предназначены для работы без внешней смазки (без масла). Попадание масла в безмасляный цилиндр может привести к разбуханию уплотнений из ПТФЭ, что приведет к преждевременному выходу из строя. Перед вводом в эксплуатацию всегда проверяйте требования к смазке в соответствии со спецификациями уплотнения цилиндра.
- Проверяйте состояние поверхности стержня через определенные промежутки времени. Ямки, задиров или повреждение покрытия на штоке поршня ускоряют износ грязесъемного уплотнения и способствуют попаданию загрязнений в отверстие. Стержни с поверхностными дефектами, покрывающими более 5% площади контакта в течение одного хода стеклоочистителя, следует заменять, а не полировать.
- Проверяйте регулировку подушки после замены цилиндра или изменения крепления. Плохо отрегулированная подушка, которая позволяет поршню ударяться о торцевую крышку на полной скорости, создает пиковые силы, в несколько раз превышающие рабочую силу, одновременно повреждая цилиндр, подключенный инструмент и конструкцию машины.
- Отслеживайте подсчет гребков, где это возможно через счетчики циклов ПЛК и сравнить их со спецификациями срока службы уплотнений, указанными производителем. Упреждающая замена комплекта уплотнений при 80 % номинального срока службы обходится примерно в 30–150 долларов США за детали и один час работы — по сравнению с 500–5000 долларов США за незапланированные простои, когда цилиндр выходит из строя в производстве.
- Устраните боковые нагрузки на штоковые цилиндры. Даже смещение на 5° между осью цилиндра и направлением движения нагрузки создает непрерывную боковую нагрузку на втулку и уплотнение штока, сокращая срок службы на 40–70 %, согласно документально подтвержденным тематическим исследованиям. Плавающие штоковые соединения или самовыравнивающиеся крепления компенсируют незначительное смещение крепления, не требуя точной регулировки всей опоры цилиндра.
Сравнение пневматических, гидравлических и электрических цилиндров для принятия решений по автоматизации
Ни одна технология привода не является выигрышной во всех сценариях автоматизации. Решение между пневматическим цилиндром, гидравлическим цилиндром или электрическим стержневым приводом должно приниматься с учетом конкретных характеристик, стоимости и эксплуатационных требований каждой оси применения.
| Критерий | Пневматический воздушный цилиндр | Гидравлический цилиндр | Электрический стержневой привод |
|---|---|---|---|
| Диапазон усилия (стандартный) | До ~30 кН | До 500 кН | До ~50 кН |
| Точность позиционирования | ±0,5–2 мм (концевой упор) | ±0,1–1 мм (сервоклапан) | ±0,01–0,05 мм |
| Первоначальная стоимость (относительная) | Низкий | Средний–высокий | Высокий |
| Энергоэффективность | Низкий (25–35% overall) | Средний (60–75%) | Высокий (85–95%) |
| Максимальная частота цикла | Очень высокий (возможно 300 CPM) | Средний (ограничен потоком масла) | Высокий (servo-dependent) |
| Чистота | Высокий (dry air options) | Низкий (oil leak risk) | Очень высокий |
| Пригодность для опасных зон | Отлично (варианты ATEX) | Хорошее (неискрящая жидкость) | Требуется двигатель взрывозащиты. |
Приведенные выше данные иллюстрируют последовательную картину: пневматический цилиндр выигрывает по стоимости, скорости и экологически чистой пригодности для большинства задач автоматизации, которые не требуют чрезмерного усилия или точности, превышающей ±0,5 мм. Гидравлические цилиндры остаются единственным практичным выбором для применений с высокой силой и замедленным движением. Электрические приводы оправдывают свою надбавку к стоимости, прежде всего, в приложениях, где программируемое промежуточное позиционирование, ограничение силы или регистрация энергопотребления создают измеримую производственную ценность.
Тенденции, определяющие будущее промышленных цилиндров в автоматизации
Цилиндр как класс компонентов значительно изменился за последнее десятилетие и продолжает развиваться в ответ на требования к системам автоматизации, которые пять лет назад были нишевыми спецификациями, но теперь являются основными критериями закупок.
Рекуперация энергии в пневматических системах
Сжатый воздух стоит дорого: производство 1 Нм3 воздуха при давлении 0,7 МПа обычно стоит 0,02–0,04 доллара в зависимости от эффективности компрессора и местных тарифов на электроэнергию. Производственное предприятие с 500 пневмоцилиндрами, работающими со средней скоростью, может тратить 50 000–200 000 долларов в год только на сжатый воздух. Контуры повышения давления, системы рекуперации воздуха с замкнутым контуром и энергоэффективные конструкции цилиндров с уменьшенным мертвым объемом все чаще используются в новых проектах автоматизации по мере ужесточения требований к устойчивому развитию. Некоторые усовершенствованные пневматические приводы теперь восстанавливают отработанный воздух из обратного хода, чтобы частично создать давление в прямом ходе, сокращая полезный расход воздуха почти на 30% .
Аддитивное производство цилиндров нестандартной геометрии
Аддитивное производство металлов (лазерное плавление в порошковом слое, направленное наложение энергии) открыло двери для конструкций воздушных цилиндров и приводов с внутренней геометрией, которую невозможно получить с помощью традиционной механической обработки. Интегрированные коллекторы внутри корпуса цилиндра, конформные каналы охлаждения для высокотемпературных применений и оптимизированные по топологии структурные секции, позволяющие снизить вес на 20–40% без снижения прочности, переходят от стадии прототипа к серийному производству для специализированных приложений автоматизации. Сроки изготовления полностью нестандартных корпусов цилиндров сокращаются с 12–16 недель (традиционная механическая обработка на заказ) до 3–5 недель для вариантов, изготовленных с использованием аддитивных технологий.
Мягкая робототехника и соответствующие пневматические приводы
Для задач автоматизации, связанных с тонкими, нестандартными заготовками или заготовками с изменяемой геометрией — обработка свежих продуктов, манипуляции с тканями, сборка хрупкой электроники — традиционные жесткие пневмоцилиндры дополняются мягкими пневматическими приводами, изготовленными из эластомерных материалов. Эти приводы сильфонного типа или армированные волокном производят захватывающие или изгибающие движения при низком давлении (менее 0,1 МПа) с присущей им податливостью, что предотвращает повреждение заготовки. Они представляют собой новый рубеж в области пневматического привода, который еще не полностью отражен в стандартных каталогах цилиндров, но который все чаще появляется в документации с требованиями к системам автоматизации следующего поколения.
Встроенный мониторинг состояния на уровне цилиндра
Конвергенция сенсорной технологии MEMS, протоколов связи IO-Link и периферийных вычислений позволяет создавать сборки пневмоцилиндров со встроенными датчиками давления, датчиками температуры и мониторами вибрации, передающими данные о состоянии в режиме реального времени в системы управления заводом. Вместо того, чтобы полагаться только на датчики положения в конце хода, эти интеллектуальные цилиндры контролируют профили внутреннего давления в канале, обнаруживают аномальное поведение подушки и накапливают данные о количестве циклов в энергонезависимой памяти, которая сохраняется при включении и выключении питания. Цилиндр эффективно документирует свою собственную историю обслуживания — возможность, которую команды технического обслуживания на объектах с высокой эксплуатационной готовностью теперь рассматривают как критерий выбора, а не как премиальную опцию.