

Что за Воздушный цилиндр На самом деле работает на производственной линии
Пневматический цилиндр преобразует давление сжатого воздуха в линейную механическую силу, и краткий ответ для любого, кто его выберет, таков: Размер отверстия определяет выходное усилие, длина хода определяет расстояние хода, а конструкция штока определяет несущую способность при боковых нагрузках. . Стандартный цилиндр пневматического привода, работающий на рабочем воздухе под давлением 6 бар (87 фунтов на квадратный дюйм), с диаметром отверстия 32 мм создает примерно 482 ньютона силы при ходе нажатия, что достаточно для выполнения большинства задач по зажиму, подъему и прессованию, выполняемых на упаковочном и сборочном оборудовании. Если процесс требует большей силы без увеличения размера отверстия, единственным практическим путем является повышение давления в линии (в пределах номинального предела цилиндра, обычно 10 бар для стандартных агрегатов) или переход на конструкцию тандемного цилиндра, в которой два поршня расположены на одном штоке.
Цилиндры привода делятся на два обширных механических семейства: цилиндры одностороннего действия, которые используют давление воздуха для движения в одном направлении и пружину для возврата, и цилиндры двойного действия, которые используют давление воздуха как для выдвижения, так и для втягивания. По данным дистрибьюторов компонентов из каталогов Festo и SMC, конструкции двойного действия составляют примерно 75% промышленных пневматических цилиндров, главным образом потому, что они обеспечивают контролируемое усилие и скорость в обоих направлениях и не тратят энергию на сжатие возвратной пружины в каждом цикле.
Расчет силы цилиндра: цифры, которые имеют значение
Формула силы для пневмоцилиндра проста: Сила (Н) = Давление (бар) x Площадь (см²) x 10 . Площадь поршня рассчитывается по диаметру отверстия по стандартной формуле площади круга: π, умноженный на квадрат радиуса. Для хода со стороны штока (втягивания) площадь поперечного сечения штока должна быть вычтена из общей площади поршня, поэтому сила втягивания всегда ниже, чем сила выдвижения в цилиндре двустороннего действия, часто на 10–15 % в зависимости от диаметра штока.
| Диаметр отверстия | Площадь поршня | Усилие при 6 бар | Типичное применение |
|---|---|---|---|
| 16 мм | 2,01 см² | 120 Н | Выброс мелких деталей, литник |
| 25 мм | 4,91 см² | 295 Н | Световые зажимные приспособления |
| 32 мм | 8,04 см² | 482 с.ш. | Конвейерные упоры, толкающие пластины |
| 50 мм | 19,63 см² | 1178 с.ш. | Пресс-фитинг, формовка листового металла |
| 80 мм | 50,27 см² | 3016 Н | Тяжелые зажимные приспособления для литья под давлением |
Стоит отметить, что теоретическая сила из этой формулы представляет собой максимально доступную мощность без учета потерь на трение. Реальное прилагаемое усилие снижается примерно на 5–10 % из-за трения уплотнений, особенно в цилиндрах, которые работали в течение длительного времени без обслуживания смазки.
Типы корпусов цилиндров и когда подходит каждый из них
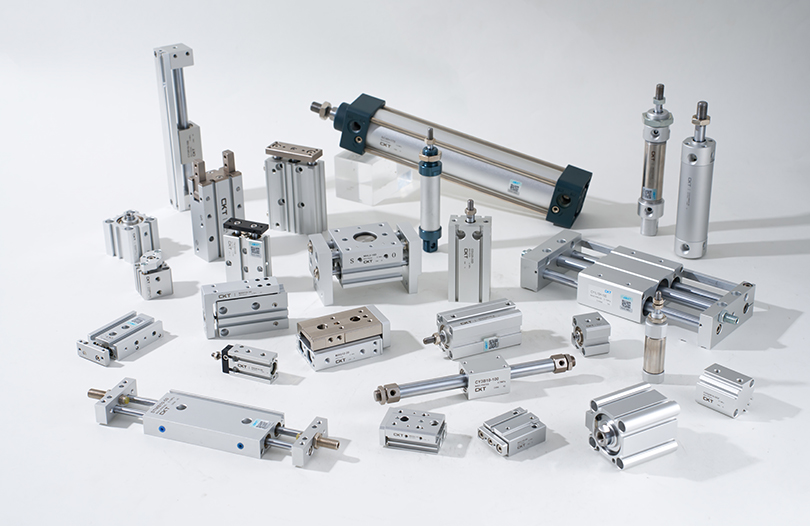
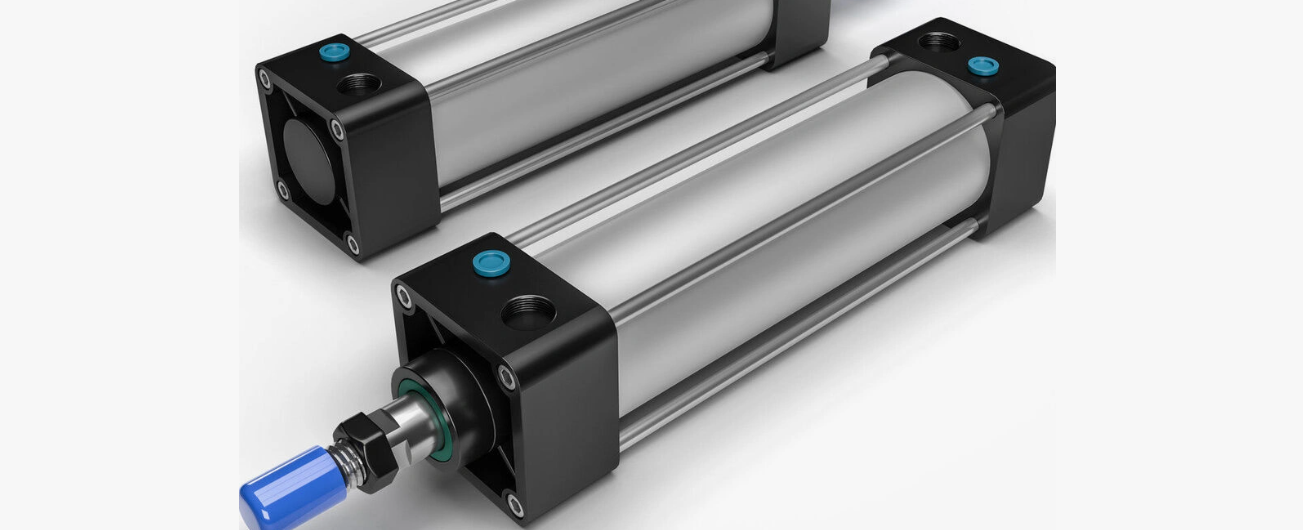
Пневматические цилиндры производятся в нескольких конфигурациях корпусов, и выбор неправильного типа является одним из наиболее распространенных источников преждевременного износа автоматизированного оборудования.
Цилиндры с круглым корпусом (ISO 6432)
Это наиболее компактный вариант для данного размера отверстия, который легко монтируется в тесные рамы машины с помощью скоб или фланцевых кронштейнов. Они обычно встречаются с диаметром отверстия от 8 до 25 мм и подходят для захватывающих рычагов, небольших эжекторных механизмов и литниковых устройств, где пространство вдоль оси срабатывания ограничено.
Профиль корпуса (ISO 15552) Цилиндры
Корпуса квадратного или прямоугольного сечения со встроенными монтажными пазами со всех четырех сторон. Плоские поверхности и Т-образные канавки позволяют разработчикам прикручивать датчики, кронштейны и направляющие непосредственно к корпусу цилиндра без дополнительных приспособлений. Этот стиль доминирует в диапазоне диаметров отверстий от 32 до 125 мм и является выбором по умолчанию для общей промышленной автоматизации.
Направляющие (Скользящие) цилиндры
Они сочетают в себе стандартный цилиндр со встроенными линейными направляющими стержнями, обычно двумя валами из закаленной стали, идущими параллельно главному стержню. Направляющие стержни поглощают боковые нагрузки и крутящий момент, которые в противном случае привели бы к изгибу или износу стандартного штока цилиндра и уплотнения. В любом приложении, где нагрузка прикладывается не по центру от центральной линии штока, например, в толкателе или вращающемся захвате, следует использовать направляющий цилиндр, а не стандартный цилиндр штока. , поскольку боковая нагрузка является основной причиной преждевременного выхода из строя уплотнения штока.
Компактные цилиндры
Устройства с коротким ходом и плоским профилем, предназначенные для операций зажима, где осевое пространство ограничено, например, на многопозиционных поворотных столах. Длина хода редко превышает 50 мм, но плоская монтажная поверхность и уменьшенная общая длина делают их идеальными для установок, где стандартный цилиндр просто не подходит.
Стили монтажа и их механические компромиссы
Выбранный способ монтажа влияет не только на установку, но и на изгибающие напряжения, которые испытывают корпус цилиндра и шток во время эксплуатации.
- Монтаж на ножках : Крепится болтами к нижней части корпуса цилиндра, простой и жесткий, но требует идеального выравнивания пути нагрузки во избежание изгибающих моментов на трубе корпуса.
- Фланцевый монтаж : Крепится болтами на крышке или головной части, очень жесткий для осевых операций толкания/вытягивания, обычно используется в прессовом и штамповочном оборудовании.
- Крепление цапфы : точка поворота позволяет цилиндру качаться при выдвижении, что важно для зажимных рычагов и подъемных механизмов, которые вращаются по дуге, а не по прямой.
- Монтаж на вилке : штифтовое соединение в задней части цилиндра, часто в сочетании с скобой на конце штока, что позволяет всему цилиндру поворачиваться во время хода.
Крепления с цапфой и вилкой являются единственным выбором, который следует использовать, когда путь срабатывания не является прямой линией, поскольку жесткие крепления при поворотной нагрузке быстро сгибают шток поршня.
Расход воздуха: правильный выбор компрессора
Одним из факторов, которые упускают из виду при добавлении цилиндров в существующую пневматическую систему, является общая потребность в воздухе. В каждом цикле цилиндра потребляется объем сжатого воздуха, равный площади поршня, умноженной на длину хода, что удваивается для цилиндров двойного действия, поскольку обе камеры наполняют и выпускают воздух в каждом цикле.
Например, цилиндр с диаметром цилиндра 50 мм и ходом поршня 200 мм имеет объем поршня примерно 393 см³ со стороны расширения. Добавьте к этому объем со стороны шатуна (чуть меньше из-за смещения шатуна, назовем его 370 см³), и за один полный цикл расходуется около 763 см³ свободного воздуха при атмосферном давлении, умноженный на степень сжатия. При давлении 6 бар (абсолютное давление 7 бар) это примерно 5,3 литра свободного воздуха за цикл. Машина, работающая с этим цилиндром со скоростью 20 циклов в минуту, будет потреблять примерно 106 литров свободного воздуха в минуту только для одного привода. , что является значимой нагрузкой при умножении на машину с дюжиной и более цилиндров.
| Размер отверстия | Ход 100 мм | Ход 200 мм | Ход 300 мм |
|---|---|---|---|
| 25 мм | 26 л/мин | 52 л/мин | 78 л/мин |
| 32 мм | 42 л/мин | 84 л/мин | 127 л/мин |
| 50 мм | 53 л/мин | 106 л/мин | 159 л/мин |
| 80 мм | 135 л/мин | 271 л/мин | 406 л/мин |
Заводы обычно недооценивают размеры компрессора при добавлении новых ячеек автоматизации, поскольку они рассчитывают только на основе диаметра цилиндра, не принимая во внимание частоту циклов. Компрессор, мощность которого недостаточна для общей потребности, приводит к падению давления в линии во время пиковой нагрузки, что напрямую снижает выходную силу каждого цилиндра в системе одновременно, что иногда приводит к тому, что технические специалисты ошибочно диагностируют симптом как неисправный привод, хотя настоящая причина находится выше по потоку.
Амортизация в конце хода и почему она продлевает срок службы
В конце каждого хода поршень замедляется, ударяясь о торцевую крышку, если не присутствует какая-либо амортизация. Стандартные цилиндры без подушек ограничены относительно низкой скоростью поршня, обычно менее 0,3 метра в секунду, прежде чем ударные силы начнут повреждать поршень, торцевые крышки и крепежные детали.
Регулируемая амортизация использует игольчатый клапан для дросселирования выхлопного воздуха на последних 10–15 мм хода, замедляя поршень до того, как он коснется торцевой крышки. Эта единственная особенность может значительно продлить срок службы цилиндра, поскольку повторяющиеся механические удары при неамортизированном упоре являются основным фактором, способствующим износу уплотнений, ослаблению крепежа и возможному растрескиванию отливки торцевой крышки цилиндров с алюминиевым корпусом.
Для применений, работающих со скоростью выше 0,5 м/с, или для любого цилиндра, несущего массу груза более нескольких килограммов, регулируемую воздушную подушку следует рассматривать как стандартное требование, а не как дополнительную модернизацию. . Резиновые амортизаторы представляют собой более дешевую альтернативу для более легких нагрузок и более низких скоростей, поглощая удары за счет упругой деформации, а не дросселирования воздуха, но они изнашиваются и требуют периодической замены.
Выбор материала для различных условий эксплуатации
Материалы корпуса, штока и уплотнения цилиндра привода определяют, насколько хорошо он выживет за пределами чистого, сухого производственного цеха с контролируемым климатом.
Стандартные цилиндры с алюминиевым корпусом
Анодированный алюминий используется по умолчанию для общего использования внутри помещений. Он легкий, противостоит поверхностной коррозии из-за нормальной влажности и легко обрабатывается для прецизионных отверстий, необходимых для обеспечения хорошей герметизации. Без дополнительных покрытий он не пригоден для сред с едкими моющими химикатами или постоянным воздействием соленой воды.
Цилиндры из нержавеющей стали
Используется в пищевой, фармацевтической и морской промышленности, где промывка хлорсодержащими чистящими средствами или воздействие соленого воздуха является обычным явлением. Цилиндры из нержавеющей стали стоят дороже, обычно в 1,5–2,5 раза дороже, чем эквивалентный алюминиевый блок, но позволяют избежать точечной коррозии, которая в противном случае потребовала бы частой замены в таких условиях.
Уплотнительные смеси
Уплотнения из нитрила (NBR) являются стандартными для эксплуатации в воздушной среде при температуре от -20°C до 80°C. Для высокотемпературного применения вблизи печей или сварочных станций уплотнения из фторуглерода (FKM/Viton) расширяют полезный диапазон примерно до 150°C, но стоят значительно дороже. Для пищевого и фармацевтического оборудования требуются уплотнительные соединения, соответствующие требованиям FDA, и их следует явно указывать при заказе, поскольку стандартные уплотнения могут не соответствовать требованиям санитарной обработки.
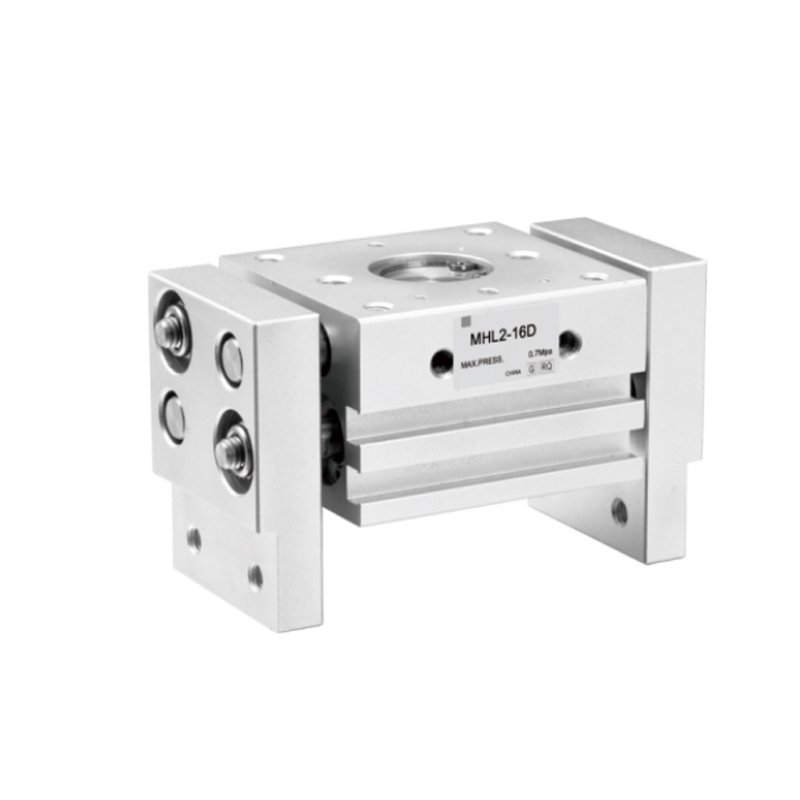
Распространенные симптомы неисправностей и их основные причины
Выездные специалисты неоднократно сталкиваются с одними и теми же неисправностями цилиндров привода, и быстрое их распознавание существенно экономит время простоя.
| Симптом | Вероятная причина | Корректирующие действия |
|---|---|---|
| Медленный или вялый ход | Недостаточный размер трубок, ограничительные фитинги или низкое давление в линии. | Проверьте давление питания в отверстии цилиндра, увеличьте диаметр трубки. |
| Утечка воздуха из конца штока | Изношенное уплотнение штока, часто из-за боковой нагрузки или загрязнения. | Замените комплект уплотнений, проверьте шток на предмет задиров и источника боковой нагрузки. |
| Цилиндр смещается при отключении воздуха | Внутренний байпас поршневого уплотнения, обеспечивающий передачу воздуха между камерами | Замените уплотнение поршня, проверьте отверстие на наличие задиров. |
| Громкий хлопок в конце хода | Отсутствует или изношена амортизация, чрезмерная скорость. | Отрегулируйте игольчатый клапан подушки или добавьте регулятор потока на выхлопе. |
| Изогнутый шток поршня | Боковая нагрузка за пределами номинальных значений, несоосность | Замените направляющим цилиндром или откорректируйте механическое выравнивание. |
Большинство преждевременных отказов цилиндров связано с двумя основными причинами: боковой нагрузкой на шток из-за неправильной установки и загрязненной подачей воздуха, несущей влагу или частицы в уплотнения. Правильно обслуживаемый блок фильтра-регулятора-смазки (FRL) перед каждым приводом напрямую устраняет вторую причину, а регулярные проверки соосности во время профилактического обслуживания устраняют первую.
Практический контрольный список для выбора нового цилиндра привода
При выборе нового цилиндра пневматического привода для конструкции или модернизации машины проработайте следующие пункты, чтобы избежать наиболее распространенных ошибок в спецификации.
- Рассчитайте необходимое усилие при минимальном ожидаемом давлении в линии, а не при номинальном давлении, поскольку давление может падать во время пиковой нагрузки.
- Выбирайте размер отверстия с запасом прочности как минимум на 25 % выше расчетного минимального требования к усилию.
- Убедитесь, что длина хода учитывает полный механический ход плюс любое расстояние амортизации на каждом конце.
- Выбирайте цилиндр с направляющей, если во время хода к штоку будет приложена боковая нагрузка или крутящий момент.
- Подберите материал уплотнения и материал корпуса в соответствии с окружающей средой, включая температуру, влажность и химическое воздействие.
- Укажите тип амортизации на основе ожидаемой скорости поршня и массы груза.
- Убедитесь, что стиль монтажа соответствует траектории нагрузки: прямолинейному и поворотному движению.
- Добавьте расход воздуха нового цилиндра к общей потребности системы и проверьте производительность компрессора.
Следование этой последовательности по порядку, вместо того, чтобы начинать с номера детали по каталогу и двигаться в обратном направлении, является различием между приводом, который надежно работает в течение многих лет, и приводом, который становится объектом регулярного обслуживания в течение нескольких месяцев после установки.