

Пневматические системы являются основой современной промышленной автоматизации, и понимание того, как они работают, где выходят из строя и как их оптимизировать, может напрямую сократить время простоев и эксплуатационные расходы. В этом руководстве рассматривается все: от основных компонентов до тестов производительности, с реальными показателями из производственных сред.
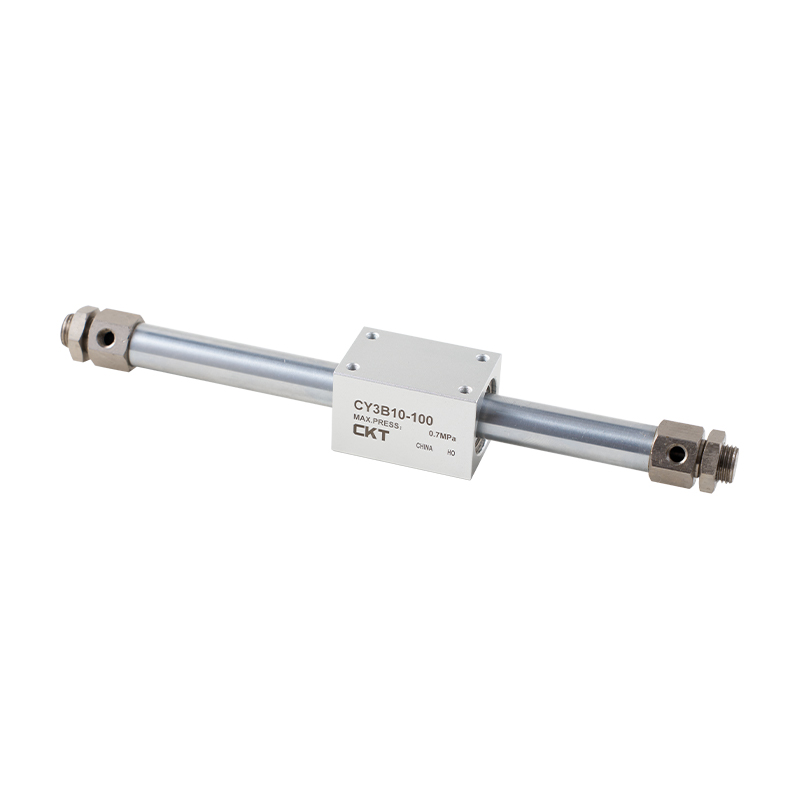
Объяснение основных компонентов пневматических систем
Компрессоры
Роторно-винтовые компрессоры доминируют на промышленных предприятиях, поскольку они обеспечивают непрерывный поток воздуха при постоянном давлении. Типичная винтовая установка мощностью 55 кВт может генерировать примерно 9–10 м³/мин свободного воздуха при давлении 7 бар, чего достаточно для одновременного питания десятков цилиндров среднего размера. Поршневые поршневые компрессоры широко распространены в небольших цехах и в установках с периодическим использованием.
Воздушные ресиверы
Резервуары для хранения амортизируют пики потребления и позволяют компрессору отключаться в периоды низкой нагрузки. Эмпирическое правило Производительность ресивера 6–10 литров на м³/мин производительности компрессора. . Ресивер меньшего размера заставляет компрессор работать на коротком цикле, увеличивая износ и потребление энергии до 20%.
Единицы FRL
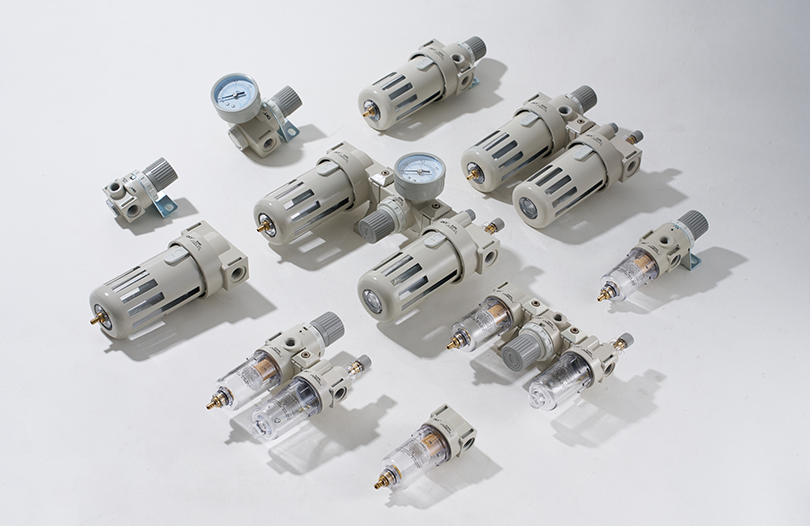
filter-regulator-lubricator combination is the last line of air preparation before each machine or actuator group. ISO 8573-1 Class 1 filtration targets particles down to 0.01 micron, dew points of -70°C, and oil content below 0.01 mg/m³ — essential for protecting precision air cylinders and valves from contamination-related failures.
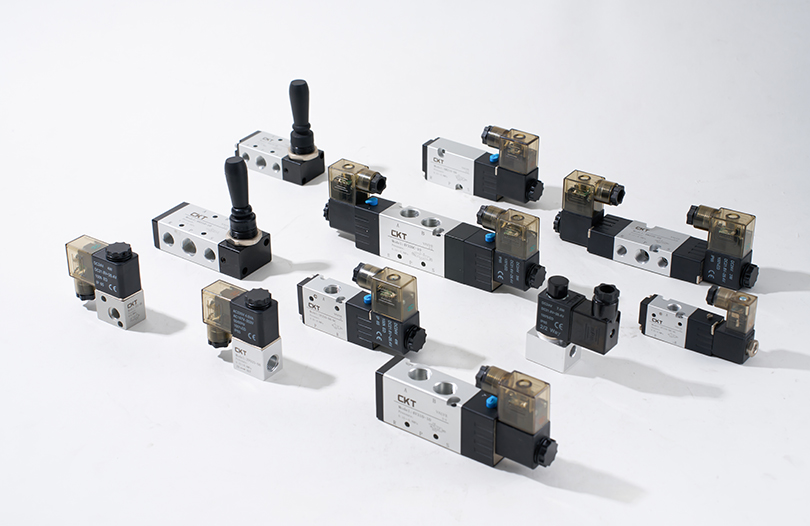
Распределительные клапаны
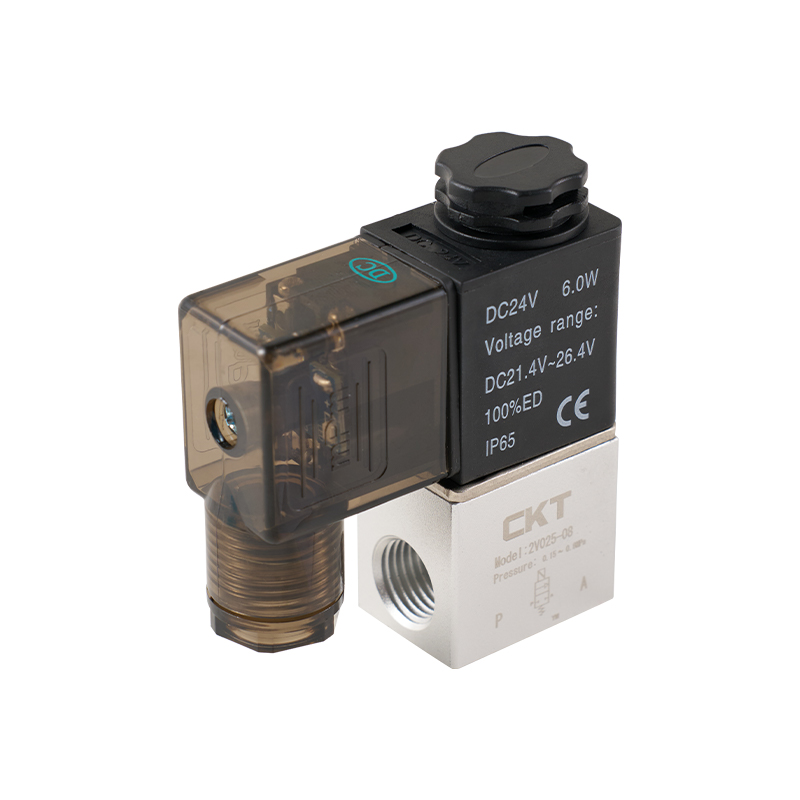
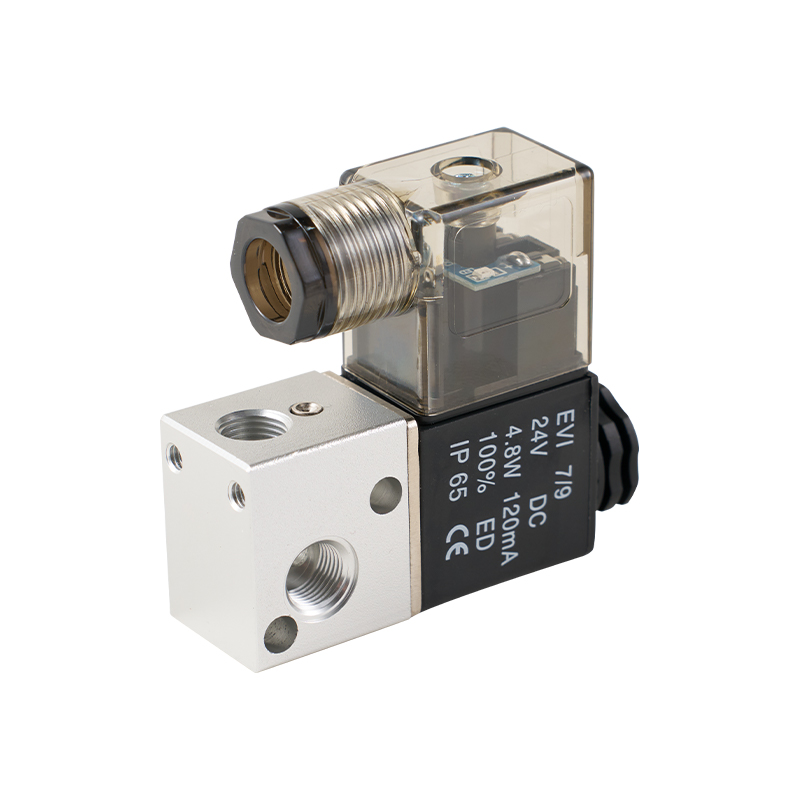
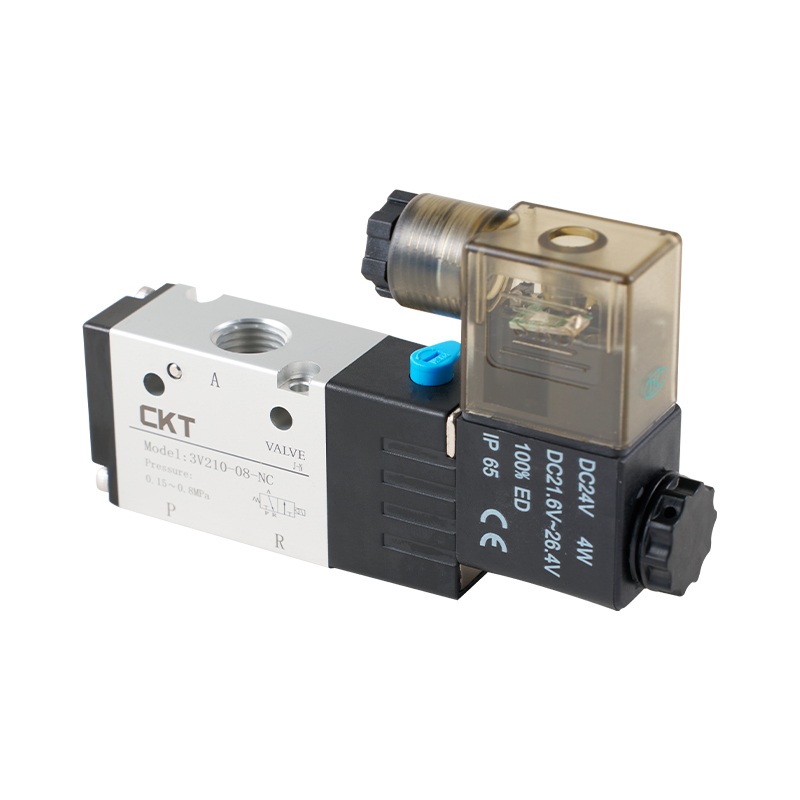
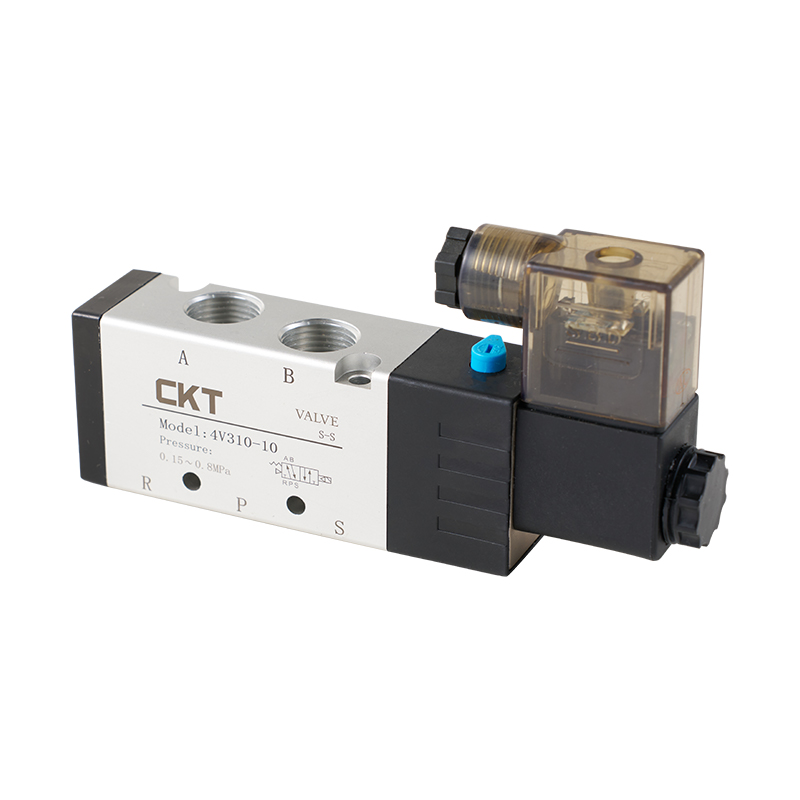
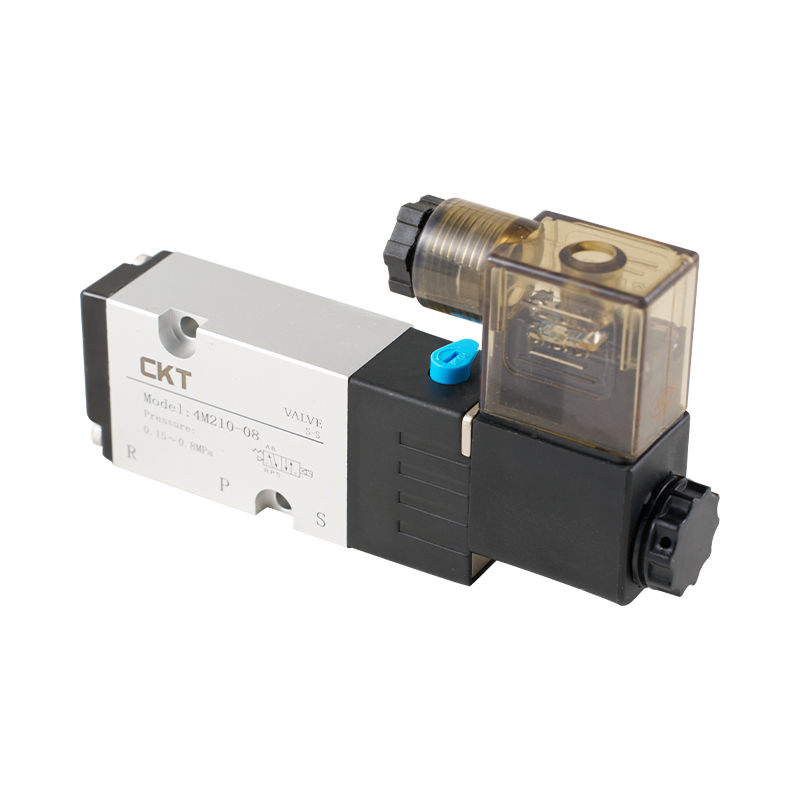
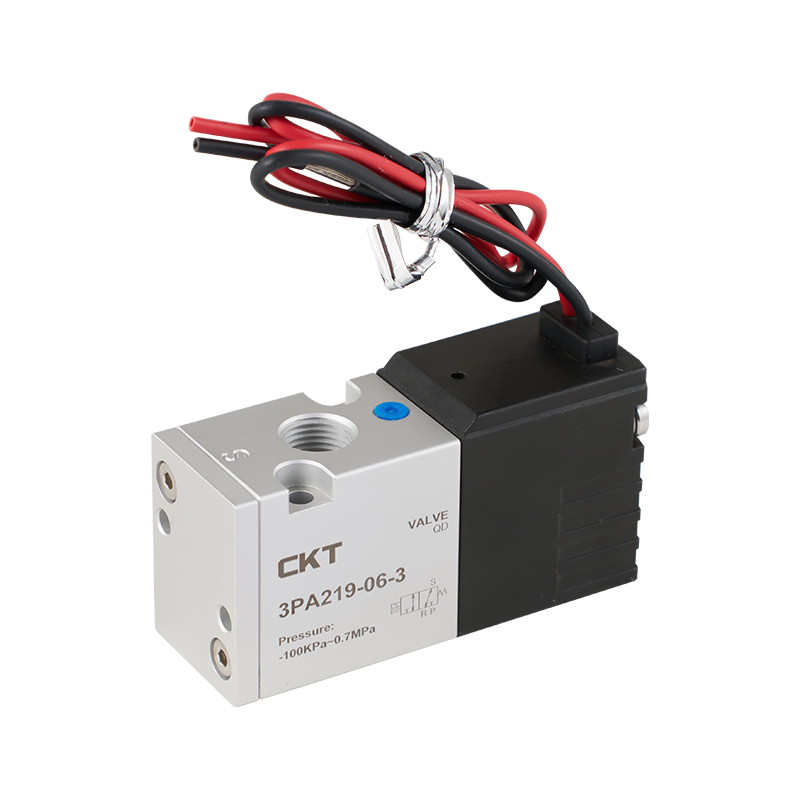
se valves route compressed air to either end of an air cylinder or to an exhaust port. A standard 5/2-way solenoid valve can switch flow paths in менее 20 миллисекунд , что обеспечивает скорость цикла более 10 ходов в секунду в высокоскоростных приложениях. Размер клапана имеет решающее значение: клапан меньшего размера создает перепад давления, который ограничивает скорость и усилие привода.
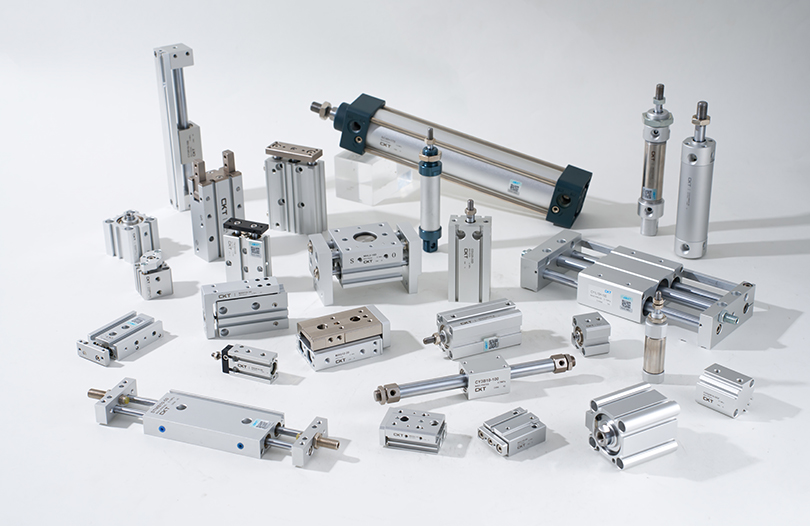
Типы пневмоцилиндров и критерии выбора
air cylinder is the workhorse of any pneumatic system, yet it comes in enough variants that selecting the wrong type causes persistent performance or maintenance problems. The table below compares the most common types used in production environments.
| Тип цилиндра | Диапазон диаметров отверстий | Длина хода | Типичное использование | Выходная мощность при давлении 6 бар |
|---|---|---|---|---|
| Стандарт ISO (двойного действия) | 12–320 мм | До 2000 мм | Общая автоматизация, зажим | 68 Н – 483 кН |
| Компактный/короткоходовой | 12–100 мм | 1–50 мм | Тесное пространство, давление | 68 Н – 47 кН |
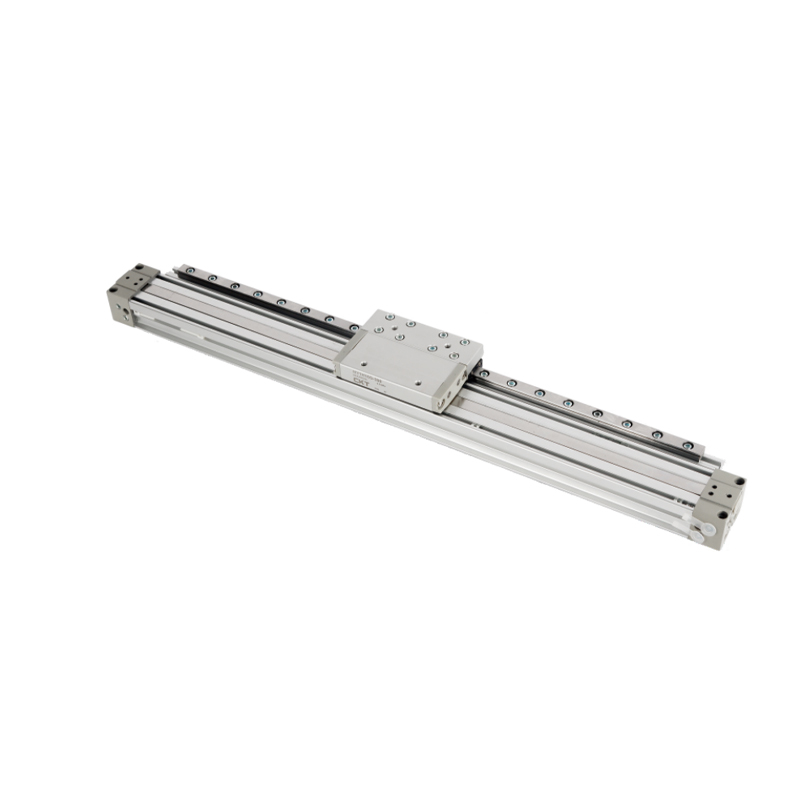
| Бесштоковый цилиндр | 16–80 мм | До 10 000 мм | Транспорт для дальних поездок | 120 Н – 30 кН |
| Одностороннего действия (с пружинным возвратом) | 6–125 мм | До 200 мм | Безопасное крепление, клапаны | 28 Н – 73 кН (нетто) |
| Направляющий/скользящий цилиндр | 16–100 мм | До 300 мм | Применение боковой нагрузки | 120 Н – 47 кН |
| Поворотный привод | Лопасть 10–200 мм | Вращение на 90–270° | Индексирование, поворот | Крутящий момент 0,3–500 Нм |
При выборе размера отверстия цилиндра всегда добавляйте Запас прочности 25–30 % превышает теоретическое требование к усилию, чтобы учесть трение, падение давления в контуре и износ уплотнений с течением времени. Для нагрузки, требующей 500 Н, выберите отверстие, обеспечивающее не менее 650 Н при регулируемом давлении системы.
Выбор длины хода также имеет значение, помимо простого подбора необходимого хода. Длинный ход увеличивает риск коробления штока под сжимающими нагрузками. Используйте формулу Эйлера или таблицы нагрузок производителя для любого хода, превышающего примерно 300 мм — многие инженеры игнорируют это до тех пор, пока стержень не согнется и не повредит инструмент или корпус машины.
Как регулирование давления влияет на производительность всей пневматической системы
На многих предприятиях вся система распределения работает при давлении 8 или 10 бар, тогда как большинству приводов требуется только 5–6 бар. Эта единственная привычка тратит огромное количество энергии. На каждое снижение давления в системе на 1 бар потребление энергии компрессором снижается примерно 6–8% . На заводе, который тратит 150 000 долларов США в год на энергию сжатого воздуха, снижение давления с 8 до 6 бар в некритических контурах может сэкономить 18 000–24 000 долларов США в год.
solution is zone regulation — using dedicated pressure regulators at each machine or machine group to supply only the pressure each actuator needs, while the main distribution runs at a slightly higher header pressure for standby margin. A properly zoned plant typically reduces average network pressure by 1–2 bar without any loss of production throughput.
Падение давления: бесшумный вор производительности
Перепад давления между выпускным отверстием ресивера и отверстием пневмоцилиндра является источником большинства проблем с работой пневматической системы. Каждый метр трубы меньшего диаметра, каждый острый колено под углом 90 градусов, каждый грязный фильтрующий элемент добавляют сопротивления. Целью отрасли является ограничение общего падения давления на выходе компрессора до привода. не более 0,5–1,0 бар в хорошо поддерживаемой системе.
Распространенные причины чрезмерного падения давления:
- Фильтрующие элементы забиты ржавчиной, накипью или компрессорным маслом — перепад давления на насыщенном фильтре может превышать только 0,8 бар.
- Недостаточный размер главных распределительных труб — скорость воздуха в магистрали выше 6–8 м/с приводит к турбулентному потоку и значительной потере давления.
- Быстроразъемные фитинги с внутренними отверстиями меньше диаметра трубки.
- Распределительные клапаны занижены для требуемого расхода (несоответствие значения Cv)
- Утечки — утечка диаметром 1 мм при давлении 7 бар приводит к потере примерно 1,1 м³/мин свободного воздуха в час, чего достаточно для непрерывной работы нескольких стандартных пневмоцилиндров.
Проведение исследования давления в распределительной сети — регистрация давления в ресивере, во впускном коллекторе каждой машины и в отверстии цилиндра под нагрузкой — позволяет точно определить, где происходят потери. Это занимает меньше дня и последовательно определяет корректирующие действия, которые окупаются в течение одного квартала.
Стандарты качества сжатого воздуха и почему они важны для баллонов
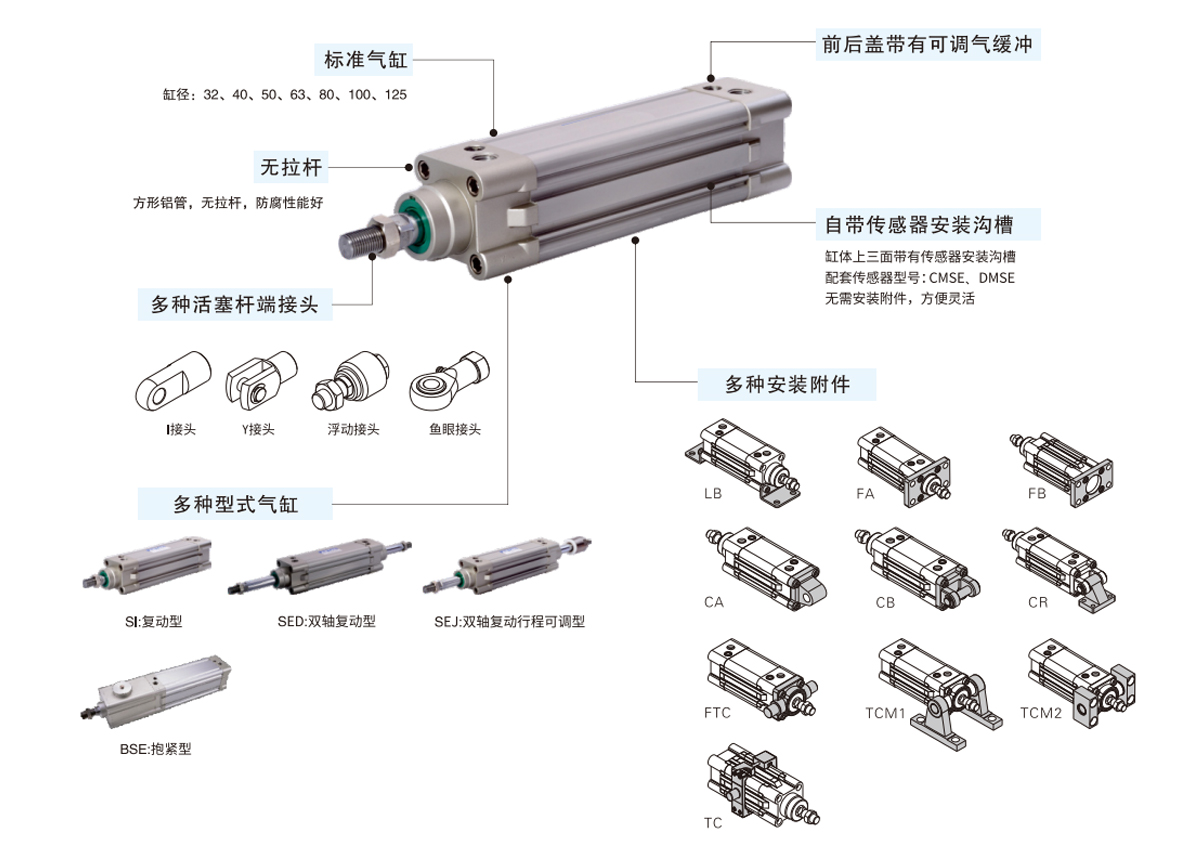
ISO 8573-1 standard defines compressed air quality classes across three contaminants: solid particles, water (dew point), and total oil. Most industrial applications fall into quality class 3 or 4 for general pneumatics, but precision air cylinders in electronics assembly, food processing, or medical device manufacturing need class 1 or 2 air.
| Класс качества | Максимальный размер частиц | Точка росы под давлением | Максимальное содержание масла | Типичное применение |
|---|---|---|---|---|
| Класс 1 | 0,1 микрон | -70°C | 0,01 мг/м³ | Медицинская, полупроводниковая |
| Класс 2 | 1 микрон | -40°С | 0,1 мг/м³ | Пищевая, фармацевтическая упаковка |
| Класс 3 | 5 микрон | -20°С | 1 мг/м³ | Общее производство |
| Класс 4 | 15 микрон | 3°С | 5 мг/м³ | Тяжелая промышленность, открытый |
| Класс 5 | 40 микрон | 7°С | 25 мг/м³ | Пневматические инструменты, продувка |
Пропуск воздуха класса 4 или 5 через прецизионные воздушные цилиндры, рассчитанные на работу по классу 2 или 3, быстро ускоряет разрушение уплотнений. Загрязнение влагой особенно агрессивно: конденсат внутри цилиндра пневмоцилиндра вызывает ржавчину, образование задиров на поверхности отверстия и, в конечном итоге, выход из строя уплотнения. Исследования режимов отказов промышленных приводов неизменно связывают 40–60% преждевременных отказов с загрязнением подачи воздуха. а не механическая перегрузка или износ в конце срока службы.
Рефрижераторные сушилки являются стандартным решением для применений классов 3 и 4. Они охлаждают поток сжатого воздуха примерно до 3°C, вызывая конденсацию и отвод влаги. Осушители с влагопоглотителем достигают точки росы ниже нуля, необходимой для применений классов 1 и 2, но потребляют больше энергии — обычно 15–20% мощности компрессора для обогреваемого регенеративного агрегата.
Правильный подбор воздушного цилиндра: расчет диаметра цилиндра, хода поршня и скорости
Неправильный размер отверстия — одна из самых распространенных и дорогостоящих ошибок при проектировании пневматических систем. Цилиндр слишком большого размера тратит сжатый воздух впустую и создает чрезмерные проблемы с амортизацией; вариант меньшего размера глохнет под нагрузкой или работает вблизи пределов давления уплотнения.
Расчет силы
theoretical output force of a double-acting air cylinder on the extend stroke is:
F = P × A = P × (π × D² / 4)
Где F — сила в Ньютонах, P — давление питания в Па, а D — диаметр отверстия в метрах. Для цилиндра диаметром 63 мм при давлении 6 бар (600 000 Па):
F = 600 000 × (3,14159 × 0,063²/4) = 600 000 × 0,003117 = 1870 Н (около 190 кгс)
При ходе втягивания стержень смещает некоторую площадь отверстия, уменьшая силу. Диаметр отверстия 63 мм и стержень диаметром 20 мм обеспечивают примерно 1680 Н при втягивании при том же давлении — снижение на 10 %, которое необходимо учитывать при работе в двух направлениях.
Скорость и расход
Скорость цилиндра зависит от объема воздуха, подаваемого в единицу времени. Скорость привода рассчитывается по формуле:
Q = A × v × (P_abs / P_atm)
Где Q — свободный расход воздуха в м3/с, A — площадь поршня, v — желаемая скорость поршня в м/с, а P_abs — абсолютное рабочее давление. Для достижения скорости 0,5 м/с при диаметре отверстия 63 мм при абсолютном давлении 6 бар клапан и трубка должны проходить приблизительно 23 л/мин свободного воздуха — полезный ориентир для выбора Cv клапана.
Требования к амортизации
На скоростях выше 0,2 м/с пневматическим цилиндрам требуется амортизация в конце хода, чтобы предотвратить сильные ударные повреждения поршня, штока и подключенного инструмента. Встроенные регулируемые подушки работают на умеренных скоростях до 0,5 м/с. Кроме того, необходимы внешние гидравлические амортизаторы или программируемое замедление с помощью пропорциональных клапанов. Игнорирование амортизации цилиндра диаметром 100 мм, движущегося со скоростью 1 м/с, может привести к возникновению ударных сил, превышающих 3–5 кН на торцевой крышке — намного больше того, что большинство монтажного оборудования выдерживает в течение тысяч циклов.
Стратегии энергоэффективности для сжатого воздуха и пневматических систем
Сжатый воздух часто называют «четвертым ресурсом» в производстве — и он неизменно является самым дорогим в пересчете на единицу работы. Эффективность преобразования электроэнергии в механическую работу для системы сжатого воздуха обычно составляет всего 10–15% на исполнительном механизме по сравнению с 85–90% для прямого привода электродвигателя. Это делает оптимизацию энергопотребления критически важной.
Шаг 1
Измерьте фактическое потребление воздуха
Установите расходомеры на выходе главного компрессора и на каждой основной группе машин. Большинство заводов обнаруживают, что 20–30% машин используют непропорционально большое количество воздуха по сравнению с их производительностью. Они становятся приоритетными целями при изменении размеров баллонов, снижении давления или перепроектировании процесса.
Шаг 2
Уменьшите и подберите рабочее давление подходящего размера
Проверьте каждую машину и воздушный цилиндр на предмет фактического требуемого давления. Замените баллоны большего размера на баллоны подходящего размера с более низким давлением. Установите регуляторы на месте использования, настроенные на минимально необходимое давление. На объектах с различными требованиями к давлению рассмотрите возможность разделения на распределительные кольца высокого и низкого давления, а не подачу всего при пиковом давлении.
Шаг 3
Восстановление тепла компрессора
Роторно-винтовые компрессоры отбраковывают примерно 80–90% входной энергии в виде тепла. в процессе сжатия. Установка системы рекуперации тепла в контуре охлаждения компрессора улавливает эту тепловую энергию для отопления помещений, нагрева технологической воды или сушки. Срок окупаемости рекуперации тепла обычно составляет 1–3 года.
Шаг 4
Замените компрессоры с постоянной скоростью на приводы с регулируемой скоростью.
Компрессор с регулируемой скоростью (VSD) модулирует скорость своего двигателя в соответствии с фактической потребностью в воздухе в режиме реального времени, а не загружать и разгружать на полной скорости. На предприятиях с нестабильным спросом компрессоры VSD экономят 20–35% энергии компрессора по сравнению с агрегатами с фиксированной скоростью. Точка безубыточности обычно наступает, когда загрузка системы падает ниже 80% номинальной мощности в течение значительной части смены.
Шаг 5
Внедрить программу обнаружения и устранения утечек
Ультразвуковые течеискатели способны определять утечки по фоновому шуму на расстоянии до 10 метров. Структурированная программа — маркировка утечек, количественная оценка их расхода, расстановка приоритетов по стоимости и отслеживание завершения ремонта — последовательно обеспечивает снижение утечек с типичного уровня потерь на 20–30 % до уровня ниже. 5–8% в течение 12 месяцев . Одно это часто устраняет необходимость в дополнительной мощности компрессора.
Пневматические системы против гидравлических систем: когда выбирать каждую
Как пневматические, так и гидравлические системы передают силу через текучую среду, но их характеристики делают каждую из них более подходящей для конкретных применений. Смешение этих двух факторов приводит к созданию перегруженных, дорогих или неэффективных систем.
Характеристика
Пневматическая система
Гидравлическая система
Рабочее давление
4–10 бар типично
100–700 бар типично
Выходная мощность
Практически до ~50 кН
До нескольких МН
Скорость
Быстро; до 3 м/с общая
Умеренный; 0,1–0,5 м/с типично
Контроль положения
Сложный (сжимаемость воздуха)
Отлично (несжимаемая жидкость)
Риск загрязнения
Низкий (воздух исчерпан)
Высокий (утечки масла, утилизация)
Сложность обслуживания
Нижний; стандартные навыки
Высшее; нужен анализ жидкости
Стоимость установки
Нижний
Высшее (резервуар, фильтрация, уплотнения)
Лучший вариант использования
Высокая скорость, легкая и средняя сила, чистая окружающая среда
Высокая сила, точное позиционирование, тяжелая промышленность
Практическая граница: где требования к силе примерно превышают 50 кН или там, где точное удержание положения в середине хода является обязательным, гидравлика обычно является лучшим выбором. Ниже этого порога пневматические системы выигрывают по скорости, простоте, чистоте и более низкой общей стоимости системы. Во многих гибридных приложениях, таких как пневматические зажимы на гидравлическом прессе, обе технологии сосуществуют на одной машине.
Пневматические применения с высокими усилиями и как масштабируются воздушные цилиндры
Когда стандартные размеры отверстий пневмоцилиндров не могут обеспечить необходимую силу при доступном давлении в системе, несколько стратегий проектирования расширяют возможности пневмосистемы, прежде чем переключение на гидравлику станет необходимым.
Тандемные цилиндры
Два блока пневмоцилиндров, установленных соосно со связанными штоками, умножают выходную силу без увеличения диаметра отверстия. Тандемная пара цилиндров диаметром 100 мм при давлении 6 бар обеспечивает примерно 9,4 кН — почти вдвое больше мощности одного агрегата — при сохранении того же диаметра цилиндра для работы в ограниченном пространстве. Компромиссом является увеличение общей длины и пропорционально более высокий расход воздуха.
Воздушно-масляные усилители
se hybrid devices use a large-bore pneumatic piston driving a small-bore hydraulic piston to achieve hydraulic pressure from a pneumatic supply. A 10:1 intensifier fed at 7 bar produces 70 bar of hydraulic output, suitable for pressing, clinching, or staking operations that need precise force with clean exhaust. Air-over-oil systems eliminate the need for a full hydraulic power unit while achieving press forces of 50–200 кН в компактных настольных конфигурациях.
Пневматические цилиндры-мультипликаторы с механической связью
Механизмы переключения, кулачковые толкатели и рычажные соединения механически усиливают мощность воздушного цилиндра в точке приложения. Простой коленно-рычажный зажим, приводимый в движение цилиндром диаметром 50 мм и давлением 6 бар, может усилие зажима более 20 кН в конце хода, когда геометрия рычага приближается к мертвой точке. Этот метод широко используется в сварочных приспособлениях и пресс-инструментах.
Стандартные цилиндры большего диаметра
Цилиндры, соответствующие стандарту ISO 15552, доступны с диаметром отверстия до 320 мм. При давлении 6 бар воздушный цилиндр диаметром 320 мм подает примерно 483 кН теоретической тяги — приближение к территории малого гидроцилиндра. Эти агрегаты с большим диаметром цилиндра потребляют значительные объемы воздуха за один ход (ход поршня 300 мм при диаметре цилиндра 320 мм вытесняет примерно 24 литра свободного воздуха за цикл), поэтому перед их указанием необходимо тщательно проанализировать размер ресивера и мощность компрессора.
Выбор пневмоцилиндров для конкретных промышленных условий
Не все корпуса пневмоцилиндров и материалы уплотнений подходят для любых условий эксплуатации. Выбор неправильного варианта для суровых или особых условий приводит к ускоренному выходу из строя независимо от того, насколько хорошо спроектирована остальная часть пневматической системы.
- Еда и напитки: Цилиндры с корпусом из нержавеющей стали, уплотнительными материалами, соответствующими требованиям FDA (силикон или EPDM), без внешней смазки и гладкими внешними профилями, устойчивыми к скоплению бактерий. Варианты с защитой от мытья (IP67 или IP69K) выдерживают циклы очистки водой под высоким давлением и химической чисткой.
- Высокотемпературные среды: Стандартные уплотнения из NBR выходят из строя при температуре выше 80°C. Для литейного производства, печей или технологических процессов при температуре выше 100°C используйте уплотнения из фторэластомера (FKM/Viton), рассчитанные на температуру 200°C. При температуре окружающей среды выше 150°C также необходимы внешние теплозащитные экраны на корпусе цилиндра для защиты стопорных колец и торцевых крышек.
- Коррозионная атмосфера: Корпуса из алюминия, покрытого химическим никелем или твердого анодирования, устойчивы к умеренному химическому воздействию. В морских условиях, на море или на химических предприятиях конструкция, полностью изготовленная из нержавеющей стали, с отверстиями, покрытыми ПТФЭ, обеспечивает наилучшую коррозионную стойкость за счет большего веса и цены.
- ATEX/взрывобезопасные зоны: Пневматические приводы по своей сути безопаснее электроприводов в опасных зонах, поскольку они не создают искр. Однако соленоиды клапанов и датчики положения, прикрепленные к пневмоцилиндру, должны иметь соответствующие классы зон ATEX. Сам корпус цилиндра должен быть проверен на отсутствие искр: алюминий, как правило, допускается, но чугун следует проверить на соответствие требованиям классификации зон.
- Применение в чистых помещениях: В чистых помещениях класса 5 по ISO и выше требуются цилиндры с герметичными уплотнениями, без внешней смазки и из материалов, совместимых с вакуумом. Некоторые производители полупроводниковых и плоских дисплеев используют цилиндры с полностью пластиковым корпусом, чтобы исключить риск металлических загрязнений.
- Наружное и строительное оборудование: Цилиндры, подверженные воздействию погодных условий, нуждаются в цинко-никелевом или твердохромовом покрытии штока, прочных грязесъемных уплотнениях для защиты от загрязнения, а также анодированном или окрашенном корпусе. Спецификации давления должны учитывать экстремальные температуры: при -30°C стандартные смазочные материалы загустевают, а материалы уплотнений затвердевают, что требует использования низкотемпературной смазки и эластомеров, рассчитанных на холод.
Опытные инженеры по пневматическим системам могут внести измеримую пользу в сопоставлении спецификации пневмоцилиндра с реальной рабочей средой, а не в выборе по умолчанию каталога общего назначения. Дополнительные затраты на правильный вариант почти всегда меньше, чем один цикл незапланированной замены после раннего отказа в эксплуатации.
Пневматические системы по своей сути надежны, быстры и экономичны. при разработке с учетом правильных характеристик компонентов, надлежащего качества воздуха, правильного размера и структурированного подхода к техническому обслуживанию. Пневматический цилиндр остается наиболее заметным элементом, но его производительность полностью зависит от качества питающей его системы сжатого воздуха. Инвестируйте в подготовку воздуха и управление давлением, и приводы, расположенные ниже по потоку, обеспечат срок службы, предусмотренный их конструкцией.