

Цилиндр пневматического цилиндра – это то, где действительно зависит качество цилиндра
Если вы помните о стволах пневмоцилиндров только одно, запомните следующее: ствол определяет номинальное давление, плавность хода и срок службы пневмоцилиндра. Поршень скользит внутри него, уплотнения упираются в его внутреннюю стенку, и каждый цикл нагрузки усиливает жесткость его конструкции. Цилиндр с плохой округлостью, шероховатой хонингованной поверхностью или неправильной толщиной стенок приводит к утечкам воздуха, колебаниям скорости и преждевременному износу уплотнений задолго до того, как на остальной части цилиндра появятся видимые повреждения.
Для большинства промышленных применений алюминиевый цилиндр пневматического цилиндра с анодированным или прецизионным отверстием представляет собой лучший баланс веса, коррозионной стойкости, стоимости и обрабатываемости. Для сред с высокими температурами, промывкой или контактом с пищевыми продуктами более безопасным выбором является трубка пневматического цилиндра из нержавеющей стали. Материал и внутренняя отделка важнее, чем марка цилиндра или цвет анодирования.
Итог: Когда вы оцениваете ствол пневматического цилиндра, не смотрите сначала на внешний профиль. Посмотрите на допуск отверстия, шероховатость поверхности, прямолинейность и процесс изготовления внутренней поверхности. Эти параметры определяют, как цилиндр ведет себя под нагрузкой и сколько циклов он выдерживает.
Что на самом деле делает цилиндр внутри воздушного цилиндра
Отверстие пневматического цилиндра является основным корпусом и сосудом под давлением цилиндра. В нем находится поршень и удерживается сжатый воздух внутри рабочей камеры. Если вы поймете пять ролей, описанных ниже, вы поймете, почему качество ствола влияет на весь привод.
- Сдерживание давления. Стенка цилиндра должна выдерживать внутреннее пневматическое давление без чрезмерного радиального расширения. Цилиндры, работающие при давлении 1 МПа, требуют более толстого или прочного ствола, чем баллоны, работающие при давлении 0,3 МПа.
- Наведение поршня. Внутренний диаметр цилиндра направляет поршень и шток поршня. Если отверстие овальное, поршень наклоняется во время движения и создает неравномерный контакт уплотнения.
- Герметизирующий партнер. Уплотнение поршня скользит по внутренней стенке цилиндра. Гладкая, однородная поверхность необходима для низкого трения, стабильной скорости и длительного срока службы уплотнения.
- Рассеяние тепла. Алюминиевые стволы отводят тепло от камеры сжатия быстрее, чем стальные, что помогает стабилизировать температуру во время быстрой езды на велосипеде.
- Структурная связь. В цилиндрах с рулевой тягой ствол сжимается между торцевыми крышками четырьмя и более болтами. Ствол должен сохранять свою геометрию после приложения осевого зажимного усилия.
Ствол также определяет, насколько легко можно отремонтировать цилиндр. Поврежденное уплотнение можно заменить, но поврежденный ствол обычно означает, что весь цилиндр необходимо сдать в утилизацию. Именно поэтому производители, контролирующие процесс отделки ствола, такие как производители пневматических цилиндров, которые уделяют особое внимание качеству внутреннего цилиндра , как правило, обеспечивают более стабильные приводы в течение длительного производственного цикла.
Сравнение материалов ствола: алюминий, сталь и нержавеющая сталь.
Большинство цилиндров пневматических цилиндров изготовлены из алюминиевых сплавов серии 6xxx, поскольку они хорошо экструдируются и могут быть анодированы. Стальные стволы используются в тяжелых цилиндрах с рулевой тягой, где важны ударопрочность и прочность при высоком давлении. Бочки из нержавеющей стали предназначены для агрессивных сред. В таблице ниже приведены практические различия для покупателей и инженеров-конструкторов.
| Материал | Типичная отделка | Лучший вариант использования | Следите за |
|---|---|---|---|
| Алюминий 6063/6061 | Отточенное или полированное отверстие, анодированная внешняя поверхность | Стандартные цилиндры автоматизации, компактные и мини-цилиндры | Низкая стойкость к агрессивным химическим веществам и сильным ударам. |
| Углеродистая сталь | Хонингованный, иногда с твердым хромированием внутри. | Тяжелые рулевые цилиндры, магистрали высокого давления | Тяжелее, требует защиты от коррозии. |
| Нержавеющая сталь 304/316 | Хонингованное или полированное отверстие | Пищевая, фармацевтическая, промывочная, морская промышленность. | Более высокая стоимость и более низкая теплопроводность. |
Глубина анодирования является практической характеристикой, которую следует проверить. Типичный размер анодирования серной кислотой алюминиевых цилиндров составляет от 8 до 15 микрон; твердое анодирование может достигать толщины от 25 до 50 микрон. Для скользящих операций жесткое анодирование повышает износостойкость, но отверстие часто обрабатывается до или после нанесения покрытия, в зависимости от требуемого окончательного допуска.
Типичные поперечные сечения ствола пневматического цилиндра
Формы профиля ствола повторяют геометрию цилиндра, которому они принадлежат. В промышленных каталогах вы увидите четыре семейства профилей: круглые, квадратные, компактные и направляемые или многоосные профили. Каждый из них существует по разным причинам монтажа или размещения.
Круглые стволы рулевых тяг
Классический круглый ствол находится в Цилиндры с рулевой тягой серии SC . Четыре тяги зажимают ствол между двумя торцевыми крышками, поэтому для самого ствола не требуется фланец. Эту конструкцию легко обслуживать, поскольку ствол можно заменить отдельно. Это также наиболее распространенная конфигурация для диаметров отверстий от 32 мм до 320 мм. Если вам нужен стандартный взаимозаменяемый цилиндр, ищите Пневмоцилиндры с рулевой тягой SC с алюминиевым стволом и прецизионным каналом ствола.
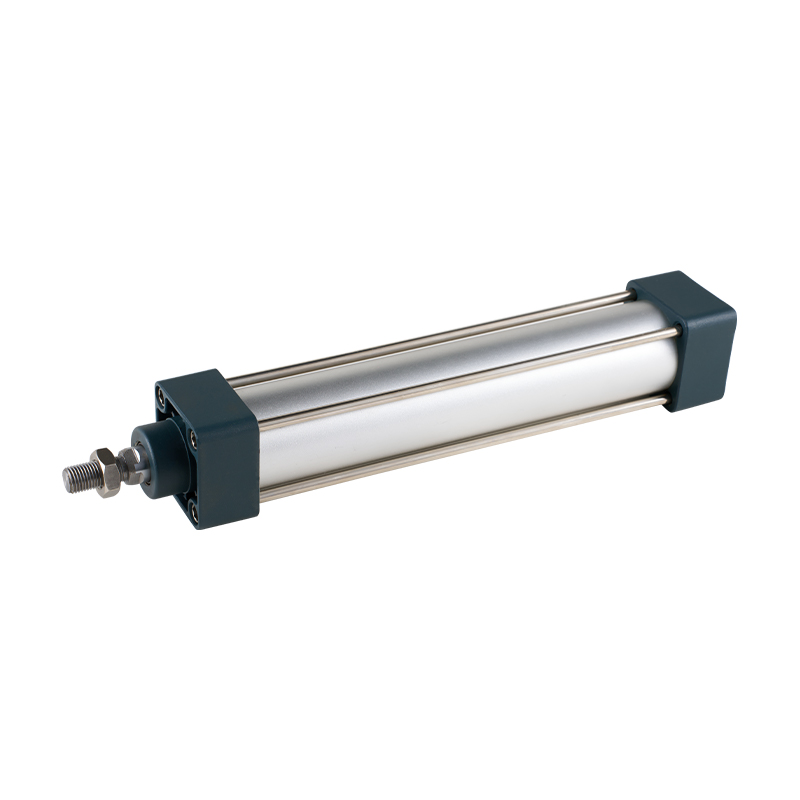 Поставщики стандартных цилиндров серии SC (тип рулевой тяги), завод OEM / ODM - Чжэцзян CKT Pneumatic - это оптовый поставщик стандартных цилиндров серии SC (тип рулевой тяги) в Китае и завод OEM/ODM. 1. Уплотнение поршня принимает ... Посмотреть продукт →
Квадратные и прямоугольные бочки
Для бесштоковых и некоторых бестяговых цилиндров характерны квадратные или прямоугольные алюминиевые профили. Квадратная внешняя форма облегчает установку датчиков, направляющих или кронштейнов непосредственно на ствол. Внутреннее отверстие остается круглым, но внешняя геометрия имеет прорези и канавки для аксессуаров.
Компактный профиль и профиль Микки Мауса.
Компактные цилиндрические стволы, часто называемые Профили Микки Мауса Поскольку в двухстержневой версии два кулачка с круглым отверстием расположены рядом друг с другом, они предназначены для автоматизации с коротким ходом и ограниченным пространством. Популярные семейства CQ2 и SDA используют этот тип алюминиевого профиля. Эти цилиндры экономят до 40 процентов монтажной длины по сравнению со стандартным цилиндром того же диаметра. Компактный привод с легким алюминиевым стволом см. в обзоре. Компактные пневматические цилиндры серии CQ2 .
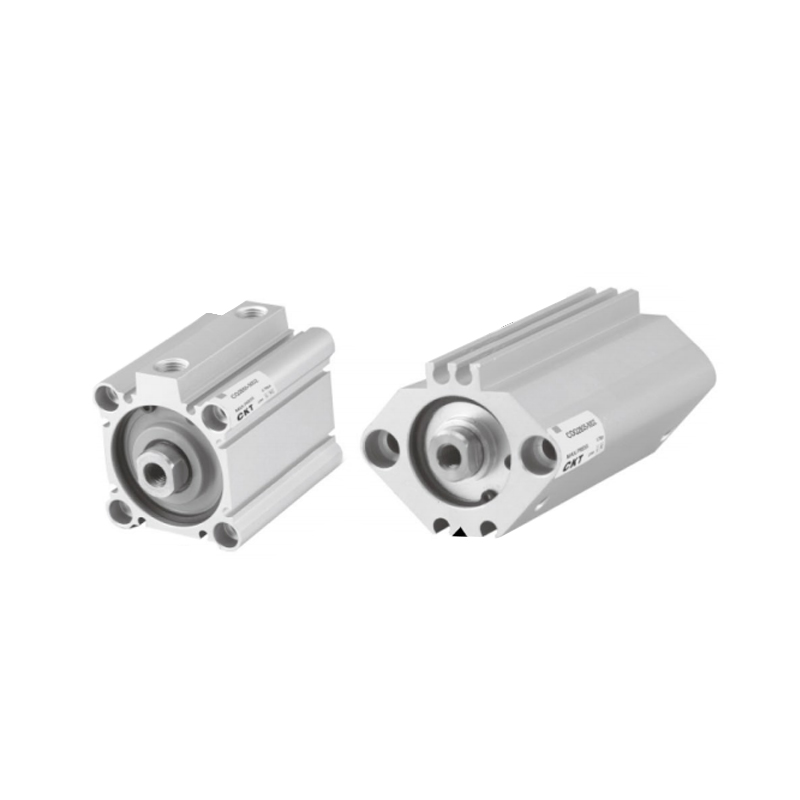 Поставщики тонких цилиндров серии CQ2, завод OEM/ODM - Zhejiang CKT Pneumatic Co. CKT Pneumatic - оптовый поставщик тонких цилиндров серии CQ2 в Китае и завод OEM / ODM. 1. Магнитный переключатель не выступает: предыдущая ... Посмотреть продукт →
Миниатюрные и управляемые профили стволов
В миниатюрных цилиндрах используются небольшие круглые цилиндры из алюминия или нержавеющей стали диаметром от 6 до 25 мм. Направляющие цилиндры объединяют ствол с линейными направляющими валами, а профиль ствола может иметь встроенные каналы направляющего стержня. Для компактных инструментов автоматизации, обработки пищевых продуктов и легких сборочных инструментов Миницилиндры из алюминиевого сплава серии MAL являются типичным примером легкого мини-привода с круглым цилиндром.
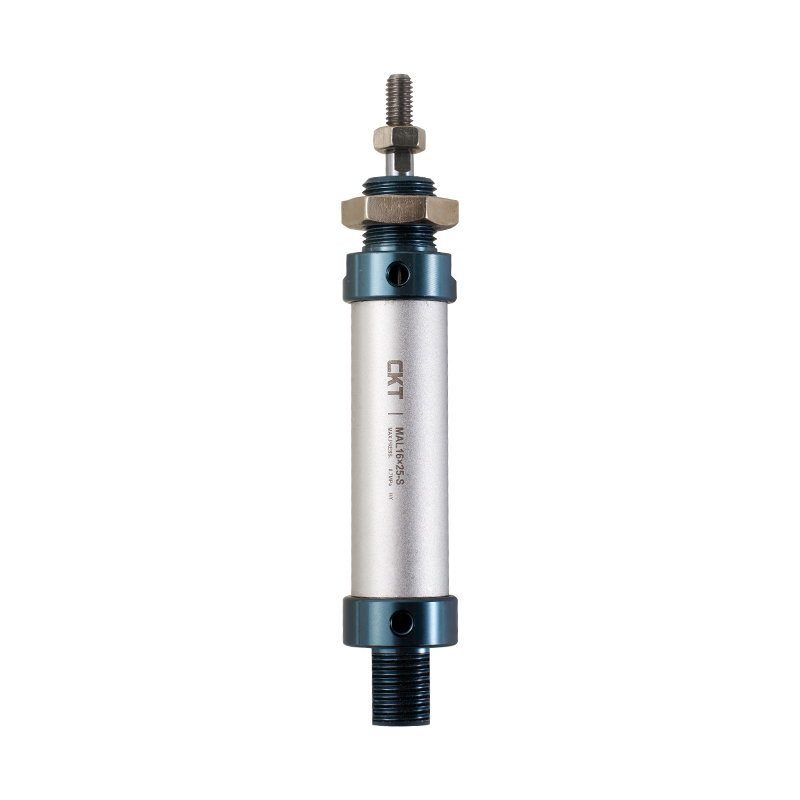 Поставщики мини-цилиндров из алюминиевого сплава серии MAL, завод OEM / ODM - Zhejiang CK CKT Pneumatic - оптовый поставщик мини-цилиндров из алюминиевого сплава серии MAL в Китае и завод OEM / ODM, 1. Внедрение стан... Посмотреть продукт →
Как изготавливается ствол пневматического цилиндра
Процесс производства алюминиевого ствола пневматического цилиндра отличается от стального, и качество канала определяется этапами окончательной обработки.
- Алюминиевая экструзия. Нагретая алюминиевая заготовка проталкивается через матрицу для создания профиля ствола. На этом этапе получаются круглые и компактные профили с шероховатой внутренней поверхностью.
- Резка и правка. Экструдированные трубы обрезаются по длине, а прямолинейность корректируется, поскольку в процессе экструзии может возникнуть небольшой изгиб.
- Грубое растачивание или развертывание. Внутренний диаметр открывается, чтобы приблизиться к окончательному размеру и удалить следы экструзии.
- Прецизионная отделка. Канал либо затачивается абразивными камнями, либо полируется гладким роликовым инструментом. Хонингование удаляет материал, а роликовое полирование сжимает поверхность. Оба метода улучшают округлость и уменьшают шероховатость поверхности до желаемого диапазона.
- Обработка поверхности. Алюминиевые бочки анодируются для защиты снаружи; некоторые стволы также имеют покрытие канала ствола для уменьшения трения и износа.
- Окончательный осмотр. Перед отправкой на сборочную линию цилиндра проверяют внутренний диаметр, округлость, прямолинейность и качество поверхности.
Бочки из стали и нержавеющей стали следуют аналогичному пути, но отправной точкой обычно является тянутая бесшовная труба, а не экструдированный профиль. Трубка оттачивается до окончательного размера, а некоторые стволы для тяжелых условий эксплуатации имеют твердое хромирование канала ствола для повышения износостойкости.
Здесь имеет значение собственный контроль обработки. Компания Zhejiang CKT Pneumatic Co., Ltd. сообщает, что на ее складе полуфабрикатов хранится более 20 000 типов компонентов, и что более 90 процентов этих деталей производятся и обрабатываются внутри компании. Такой уровень вертикальной интеграции дает компании прямой контроль над обработкой ствола и качеством поверхности вместо того, чтобы полагаться на внешнего поставщика труб для каждой партии.
Основные допуски и характеристики поверхности цилиндра пневматического цилиндра
На чертеже ствола пневмоцилиндра обычно указываются четыре-пять критических параметров. Вам следует запросить у поставщика фактические отчеты об измерениях, а не принимать общие претензии к качеству.
| Параметр | Типичная промышленная стоимость | Почему это важно |
|---|---|---|
| Допуск внутреннего диаметра | ISO H7 для точности, H8 для стандарта | Контролирует сжатие уплотнения и направление поршня. |
| Шероховатость поверхности (внутреннее отверстие) | Ra от 0,2 до 0,8 микрон | Меньшая шероховатость означает меньшее трение и более длительный срок службы уплотнения. |
| Округлость | В пределах 0,02–0,05 мм на прецизионных трубах. | Овальность приводит к неравномерному износу и нестабильной скорости поршня. |
| Прямолинейность | Около 0,1 мм на метр для стандартных марок. | Предотвращает боковую нагрузку на шток поршня и внутренний контакт. |
| Равномерность толщины стенки | Сохраняет однородность по всей длине | Поддерживает одинаковую силу зажима и устойчивость к давлению. |
Простая проверка в цеху заключается в измерении канала ствола калибромером в трех положениях по длине ствола и под двумя углами на каждое положение. При изменении показаний более чем на 0,05 мм ствол следует забраковать для прецизионного обслуживания. Шероховатость поверхности можно проверить портативным профилометром; игла должна перемещаться вдоль оси отверстия, а не по окружности.
Выбор подходящего цилиндра пневматического цилиндра для вашего применения
Выбор начинается с необходимого выходного усилия, а не с профиля ствола. Теоретическая сила цилиндра — это давление воздуха, умноженное на эффективную площадь поршня. При обычном промышленном давлении 0,5 МПа следующие силы доступны для нескольких стандартных размеров отверстий.
| Размер отверстия (мм) | Площадь поршня (мм²) | Теоретический толчок при 0,5 МПа (Н) |
|---|---|---|
| 16 | 201 | 100 |
| 32 | 804 | 402 |
| 50 | 1963 | 982 |
| 80 | 5027 | 2513 |
Для практического проектирования машины используйте коэффициент нагрузки от 0,5 до 0,7 от теоретической силы. Этот запас прочности учитывает трение, колебания давления и силу замедления в конце хода.
Другие факторы выбора, которые напрямую связаны со стволом
- Стиль крепления. Для цилиндров с рулевой тягой необходим круглый цилиндр с достаточным пространством для болтов тяги; В компактных цилиндрах для уменьшения высоты используется плоский или профилированный ствол.
- Длина хода. Длинноходовые цилиндры необходимо проверять на прямолинейность ствола, поскольку изогнутый ствол вызывает повышенное трение и нагрев.
- Среда. Высокая влажность, химическая промывка и работа на открытом воздухе подталкивают вас к использованию ствола из нержавеющей стали или правильно анодированного алюминия.
- Контроль скорости. Высокоскоростная езда на велосипеде выделяет тепло; алюминий рассеивает его быстрее, поэтому алюминиевый цилиндр с пневматическим цилиндром часто является лучшим выбором для модулей быстрого захвата и размещения.
На что следует обратить внимание при выборе цилиндровых цилиндров от производителя?
Когда вы приобретаете ствол пневматического цилиндра напрямую от производителя, вам следует проверить три возможности: экструзия или закупка труб, прецизионная обработка отверстий и измерение качества. Завод, который собирает цилиндры только из покупных стволов, имеет ограниченный контроль над наиболее важным параметром — внутренним каналом ствола.
Попросите показания нутромера, значения шероховатости поверхности и протоколы испытаний на герметичность готового цилиндра. Также спросите, как поставщик справляется с настройкой: изменение размера отверстия, нестандартная длина хода, специальные положения портов и варианты обработки поверхности являются общими требованиями к оборудованию автоматизации.
Компания Zhejiang CKT Pneumatic Co., Ltd., которая начала массовое производство цилиндров в 2013 году после создания линии пневматических компонентов с 2002 года, является примером производителя, который делает упор на собственное производство. Компания заявляет, что более 90 процентов ее полуфабрикатов обрабатываются внутри компании из более чем 20 000 деталей. Чтобы получить более широкое представление о доступных опциях, вы можете просмотреть стандартная линейка пневматических цилиндров и сравните типы стволов, прежде чем указывать номер детали.
Принимайте решение о покупке в соответствии с требованиями станка: сначала запросите образцы или небольшой пробный заказ, измерьте отверстие и проведите циклическое испытание, прежде чем переходить к оптовой поставке. Такой подход позволяет выявить проблемы с качеством стволов до того, как они повлияют на вашу производственную линию.
Часто задаваемые вопросы о бочках с пневматическими цилиндрами
Является ли ствол пневматического цилиндра тем же самым, что и трубка цилиндра?
Да. Эти термины используются как взаимозаменяемые в пневматической промышленности. Цилиндр, трубка цилиндра или цилиндр пневмоцилиндра относятся к основному цилиндрическому корпусу, в котором движется поршень. Некоторые поставщики используют трубы для необработанного экструдированного или тянутого продукта и цилиндр для готовой обработанной детали.
Почему внутреннюю поверхность алюминиевого цилиндра хонингуют или полируют?
Поверхность необработанного экструдированного алюминия имеет линии экструзии и шероховатости, которые могут повредить уплотнения и вызвать трение. Хонингование удаляет поврежденный слой и создает правильную геометрию цилиндра; валковое полирование выравнивает поверхность и сжимает материал, повышая твердость и износостойкость. Оба процесса уменьшают трение и обеспечивают равномерное движение поршня.
Можно ли заменить стальной ствол цилиндра на алюминиевый?
Не автоматически. Необходимо проверить номинальное давление, рабочую температуру, тип крепления и требуемый срок службы. Алюминий легче и имеет лучшую теплопроводность, но сталь прочнее и устойчивее к ударам и износу в тяжелых условиях эксплуатации. Запасной цилиндр всегда должен соответствовать конструкции оригинального цилиндра и тестироваться под реальным рабочим давлением.
Как выглядит ствол пневмоцилиндра Микки Мауса?
Профиль ствола Микки Мауса имеет два круглых отверстия, соединенных единым выступом, напоминающим две лепестки. Обычно он встречается в компактных двухштоковых цилиндрах или цилиндрах со встроенными направляющими стержнями. Форма экономит место по сравнению с двумя отдельными круглыми бочками и повышает устойчивость к невращающимся нагрузкам.
Как измерить диаметр цилиндра пневматического цилиндра?
Используйте двухточечный нутромер или циферблатный нутромер. Измерьте как минимум три положения по длине ствола и снимите два показания в каждом положении: одно при 0 градусах и одно при 90 градусах. Сравните показания, чтобы проверить круглость и конусность. Для прецизионного цилиндрического ствола разница должна быть в пределах нескольких сотых миллиметра.